圆管、方管、矩形管在护栏、钢结构、输送线滚筒、换热器管束等场合,经常需要在管壁侧面加工一圈等分或不等分的孔,这就是通常所说的管材环向钻孔。它看上去和普通平板钻孔差别不大,实际加工时却容易出现钻头打滑、孔位偏移、管壁被压扁、出口毛刺大等问题。下面结合现场经验,把这套工艺和选型要点讲清楚。
一、管材环向钻孔为什么比平板钻孔难
管件外壁是圆弧面,钻头横刃先接触工件,接触面积小、定心差。手工划线配台钻时,往往要靠样冲打一个深眼才能勉强定住,孔一多就难免跑偏。除此之外,管壁受力后会产生弹性变形,尤其是壁厚 2~4mm 的薄壁管,夹具夹紧力过大就会把圆管压成椭圆,松开后孔径和位置都跟着变。
- 入钻打滑:曲面定心难,钻头易沿弧面滑移,孔位偏差难以控制;
- 出口毛刺:钻尖穿出瞬间切削力突变,出口侧翻边明显,后续还要人工去毛刺;
- 变形与让刀:薄壁管夹紧变形,钻削中让刀,孔径偏大或呈椭圆;
- 等分效率低:一圈 8 孔、12 孔靠分度盘手动转位,累积误差大、节拍长。
二、常见加工方式对比
目前车间里做管材环向钻孔,大致有四条路线,各有适用边界。
- 台钻或立钻加划线样冲:投入最低,适合单件、孔位要求不高的维修件,批量生产时一致性差。
- 摇臂钻配分度回转台:刚性好、单孔效率高,但每换一个角度都要松紧一次转盘,适合大直径厚壁管、孔数少的工件。
- 数控钻孔机配回转轴或翻转夹具:孔位由程序控制,一次装夹可完成多面孔,适合批量与多品种切换。
- 冲孔或激光切孔:节拍快,但受壁厚限制,厚壁管或孔深要求高的场合仍需钻削。
三、选型要看的四个参数
1. 行程够不够放下一整根管
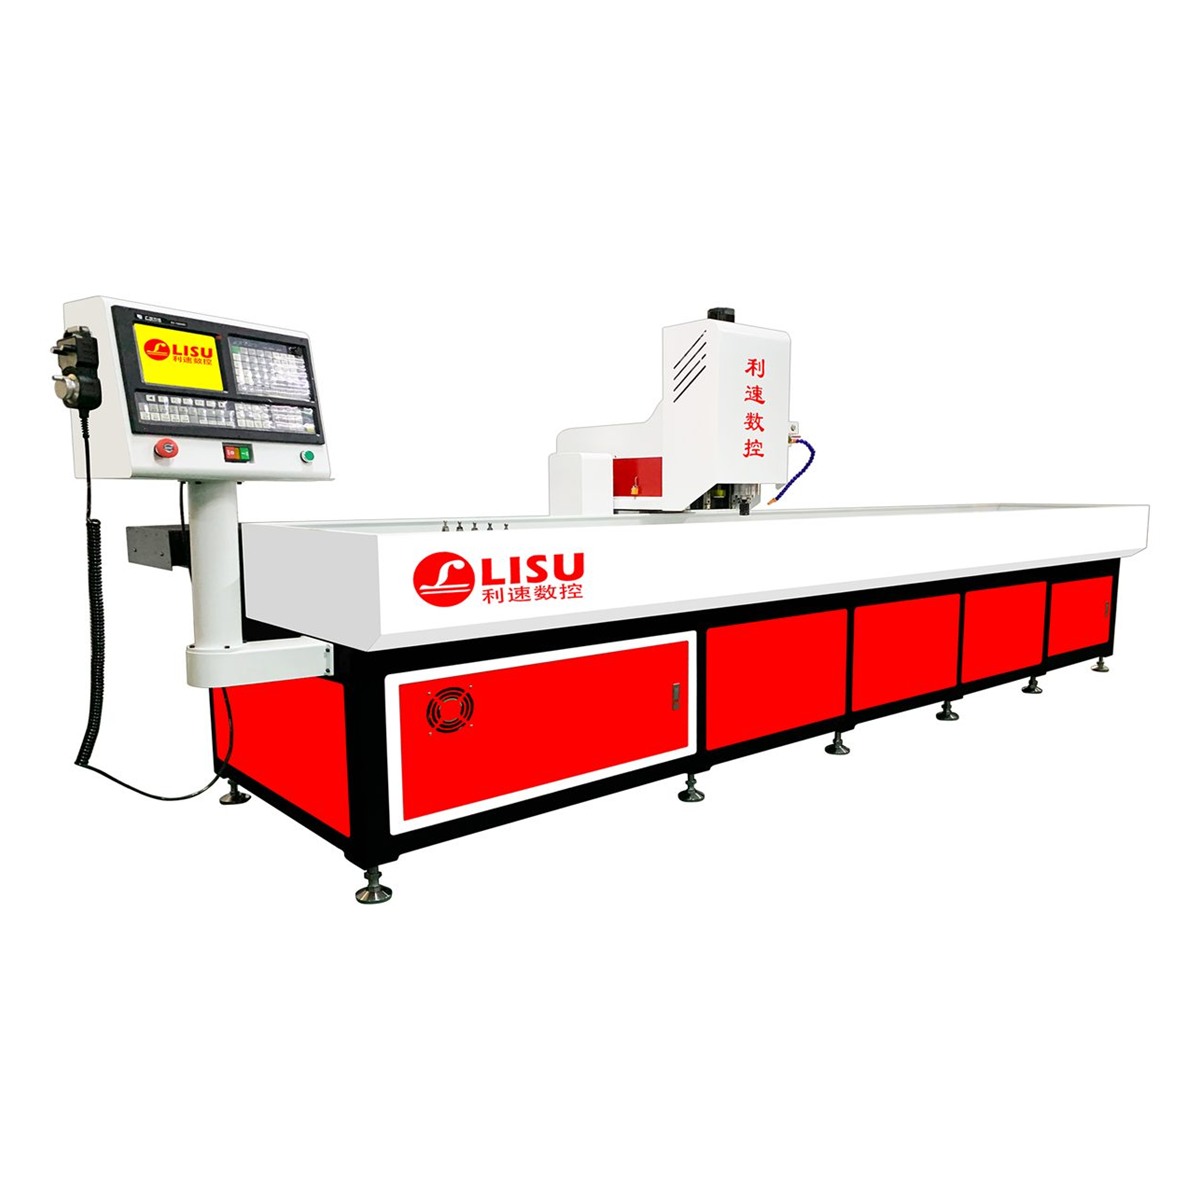
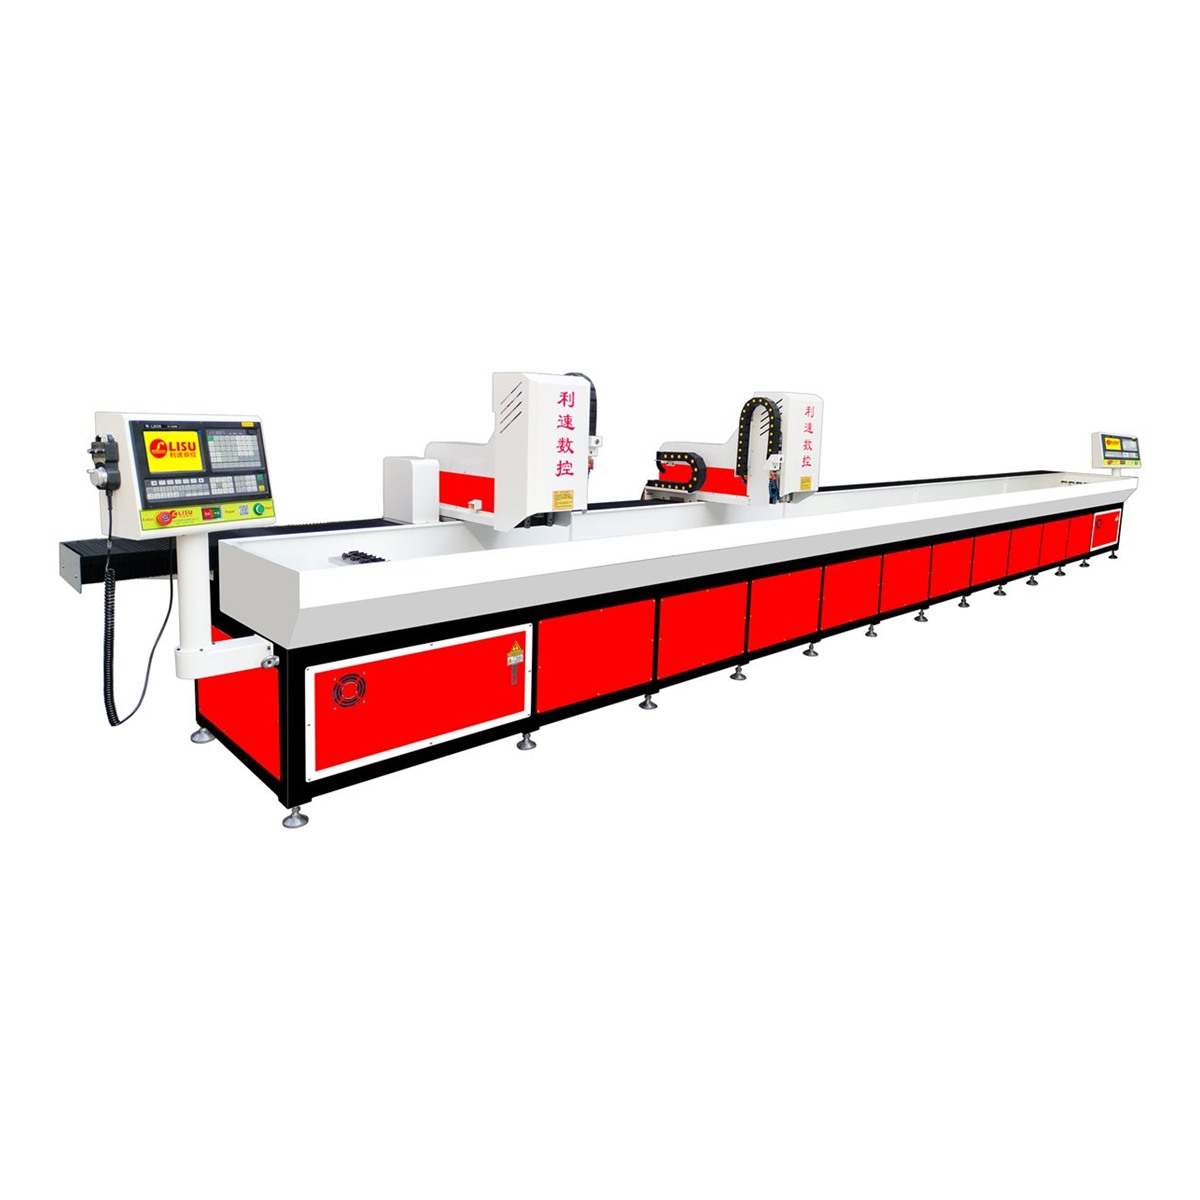
管件往往 3 米、6 米甚至更长,加工时是“管动刀不动”还是“刀动管不动”,直接决定床身结构。如果要在整根料上一次装夹完成多段环向孔,建议选长行程机型,例如 LS-3040T 三米超长行程自动换刀钻孔机,工作台长、可夹持整根长型材,配自动换刀还能在钻孔后接热熔攻牙,减少一次装夹。若批量更大、件长超过 6 米,则可以考虑 LS-8040ST 八米双系统自动换刀数控钻孔机,双系统既能联机同加工一件,也能分开各干各的,长短料混线时排产更灵活。
2. 主轴形式与换刀配置
环向多孔常常要钻不同孔径,比如穿线孔 8mm、安装孔 12mm,手动换刀占用的时间有时比切削还长。自动换刀机型配刀库后,程序里直接调用不同刀具,一人可看多台。主轴转速方面,小孔径宜用高转速、低进给,进给量可从 0.05~0.1mm/r 起试,边看排屑边调整。
3. 夹具与转位方式
这一环最容易被忽略。做环向孔,夹具要么能带动管件精确分度(回转轴、伺服翻转台),要么做成多面定位的 V 形块加快压板。夹爪与管壁接触面建议用软爪或聚氨酯衬垫,把夹紧力分散开,薄壁管才不会被压扁。管端还要考虑用芯棒或端部支撑,避免悬空段震动。
4. 工件形态与机架选择
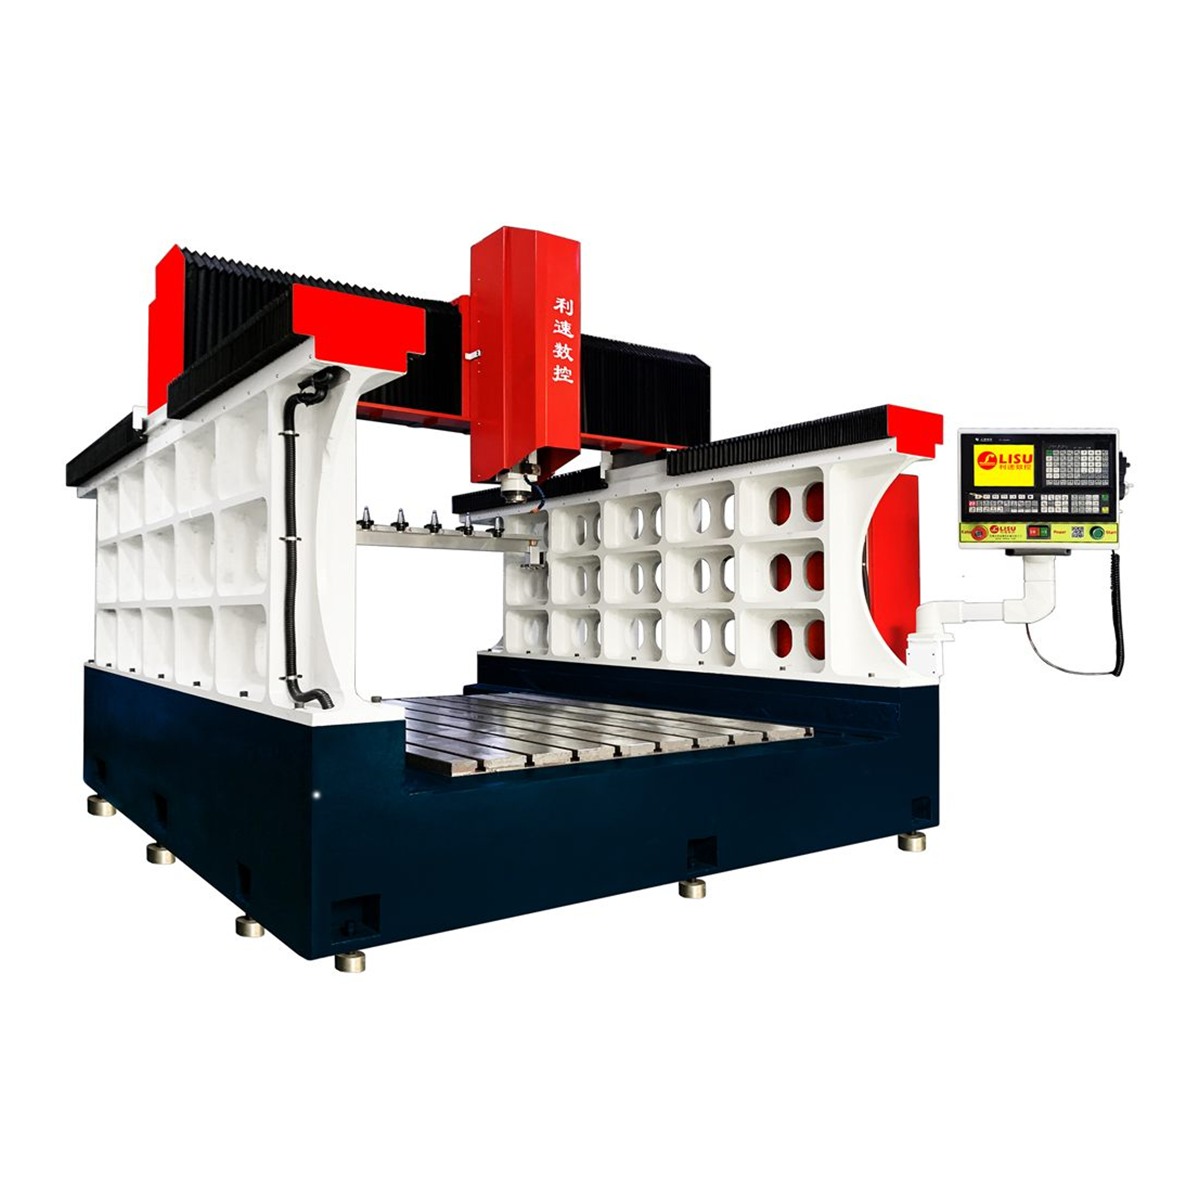
如果是大型钢架、法兰、变速箱外壳这类既要做平面孔又要做侧面环向孔的复合件,龙门结构的机床更有优势。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式自动换刀结构,一次装夹可完成钻、攻、铣多道工序,省去反复翻身找正。
四、现场工艺要点
- 先定心再钻孔:用 90°定心钻或短钻先定一个浅坑,再换主钻,能明显减少滑移。
- 入钻降进给、穿出前再降一档:入口段给六到七成进给,出口前减速,毛刺会明显减少。
- 保证排屑:管件内腔封闭时容易憋屑,可内加冷却液冲洗,或采用分段啄钻,每次下钻 2~3mm 后回退。
- 首件必检:用角度样板与量具检查孔位角度、孔距与孔径,确认夹具没有松动再批量。
- 去毛刺工序前置考虑:若对出口质量要求高,可在程序里加一道倒角刀,避免下料后二次返工。
五、小结
管材环向钻孔的关键,一半在机床的行程与分度能力,一半在夹具方案和入钻工艺。选型时先把“最长工件、最大孔径、一圈孔数、月产量”这四项列出来,再对照行程、刀库、夹具方案逐条匹配,比单纯比价格更靠谱。
东莞市利速数控机械有限公司(品牌:利速数控 LISU)自 2002 年起专注数控钻孔机、攻牙机、龙门钻攻机的研发制造,整机质保 1 年、售后 24 小时响应,可根据管件尺寸与孔位要求做非标定制,并支持免费打样。欢迎致电 136-5025-9051 黄小姐 沟通具体加工需求。