在金属加工车间里,钻孔、攻牙往往是批量最大、也最耗人工的两道工序。当订单从几百件涨到几万件,很多老板开始搜索自动钻孔机厂家,希望用设备替代摇臂钻和手动台钻。但同样叫自动钻孔机,机床结构、控制方式、行程大小差别很大,选错了不仅省不下人工,还可能因为刚性不足、精度不稳带来新的麻烦。
一、先看加工对象,平面钻孔、管类加工、大幅面钣金是三条不同路线
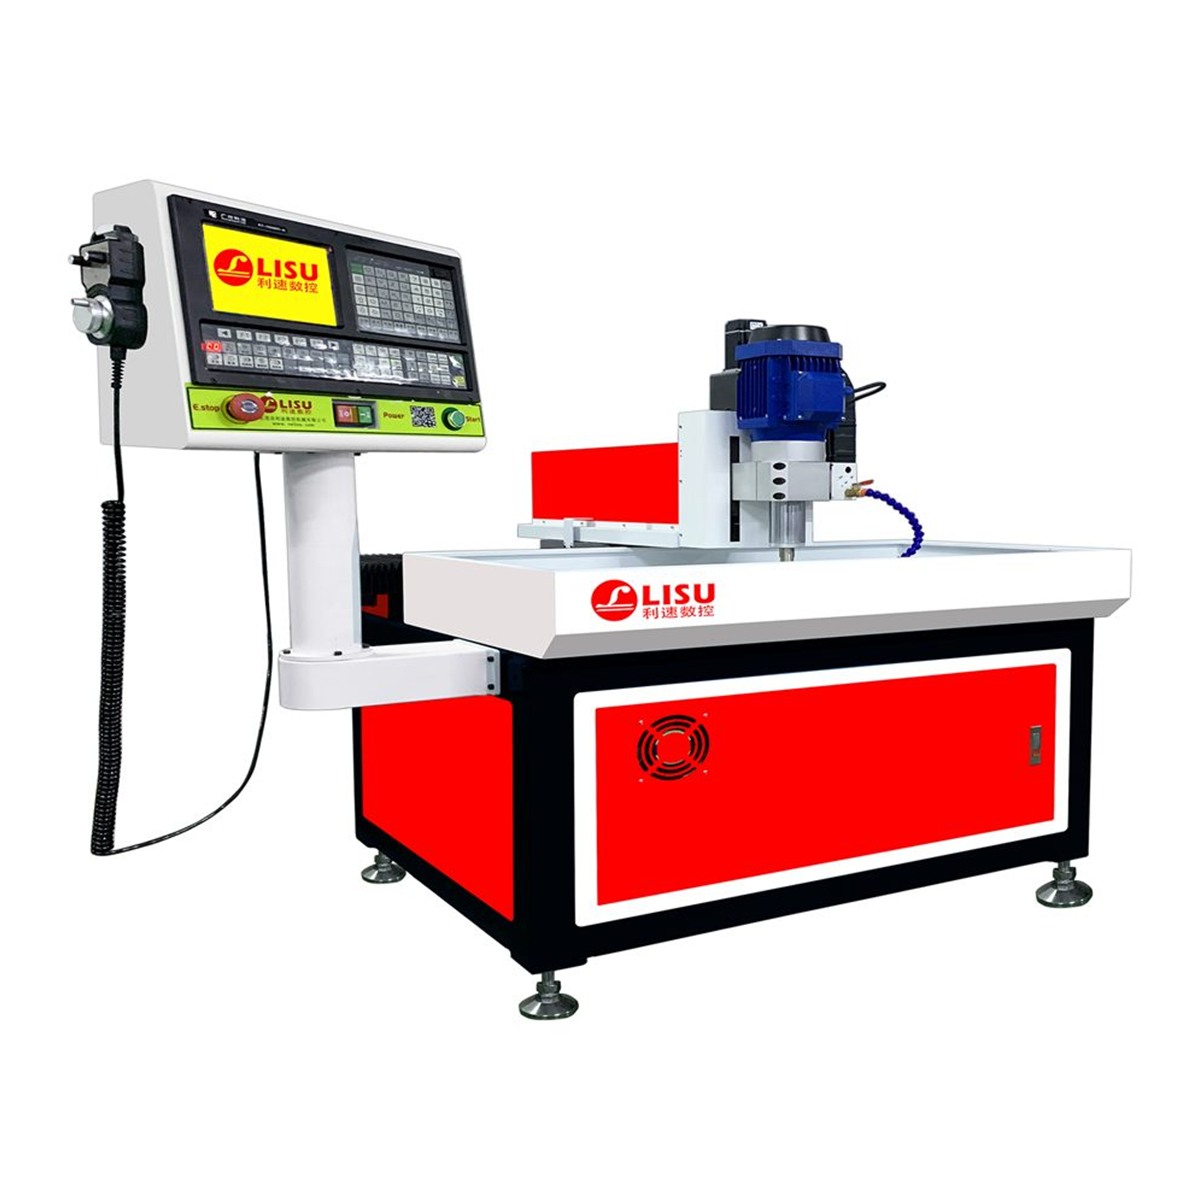
选型第一步不是比价格,而是看工件长什么样。平面小件、法兰盘、盖板类的钻孔加工,工件多为规则板材,装夹简单,对机床的要求集中在主轴转速、定位精度和批量一致性上。这类工况用一台三轴数控钻孔机就能覆盖,例如 LS-7030 数控钻孔机,结构简洁、操作门槛低,适合中小批量的平面工件钻孔,属于比较经典的走量机型。
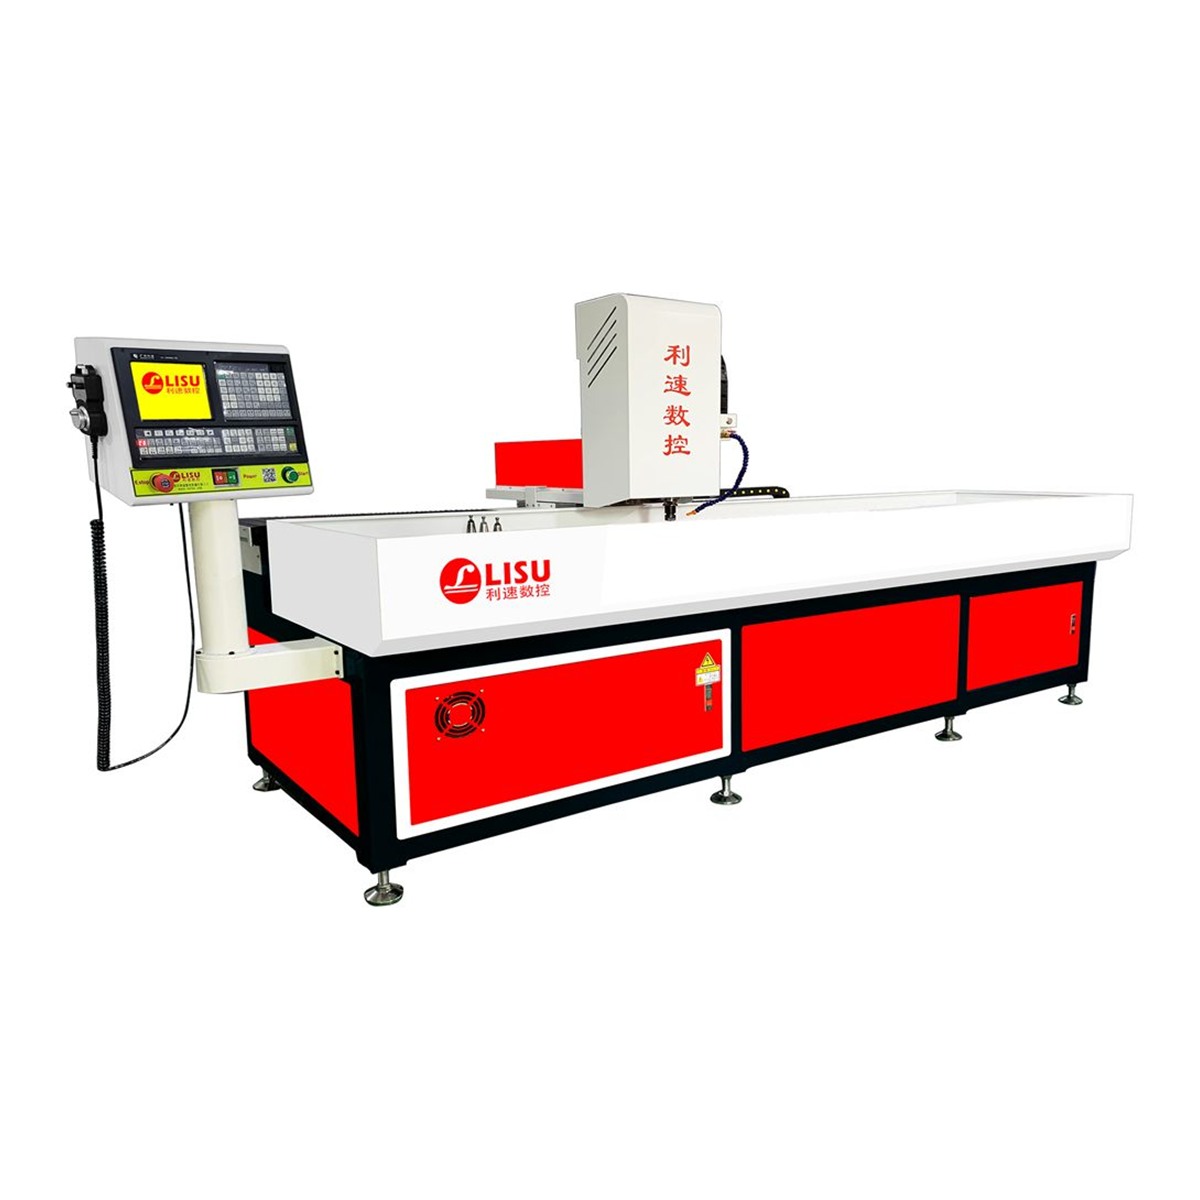
如果工件长度超过一米,或者需要在不同孔径之间频繁换刀,比如钻完小孔还要换大钻头、钻孔后紧跟着攻牙,那就要考虑行程更长、带刀库的机型。LS-2040T 自动换刀钻孔机行程两米,刀库自动换刀省掉了人工换钻头的时间,还可以加装旋转轴实现管类工件 360° 加工;薄壁管件需要热熔攻牙的场合,这套配置也能兼顾。
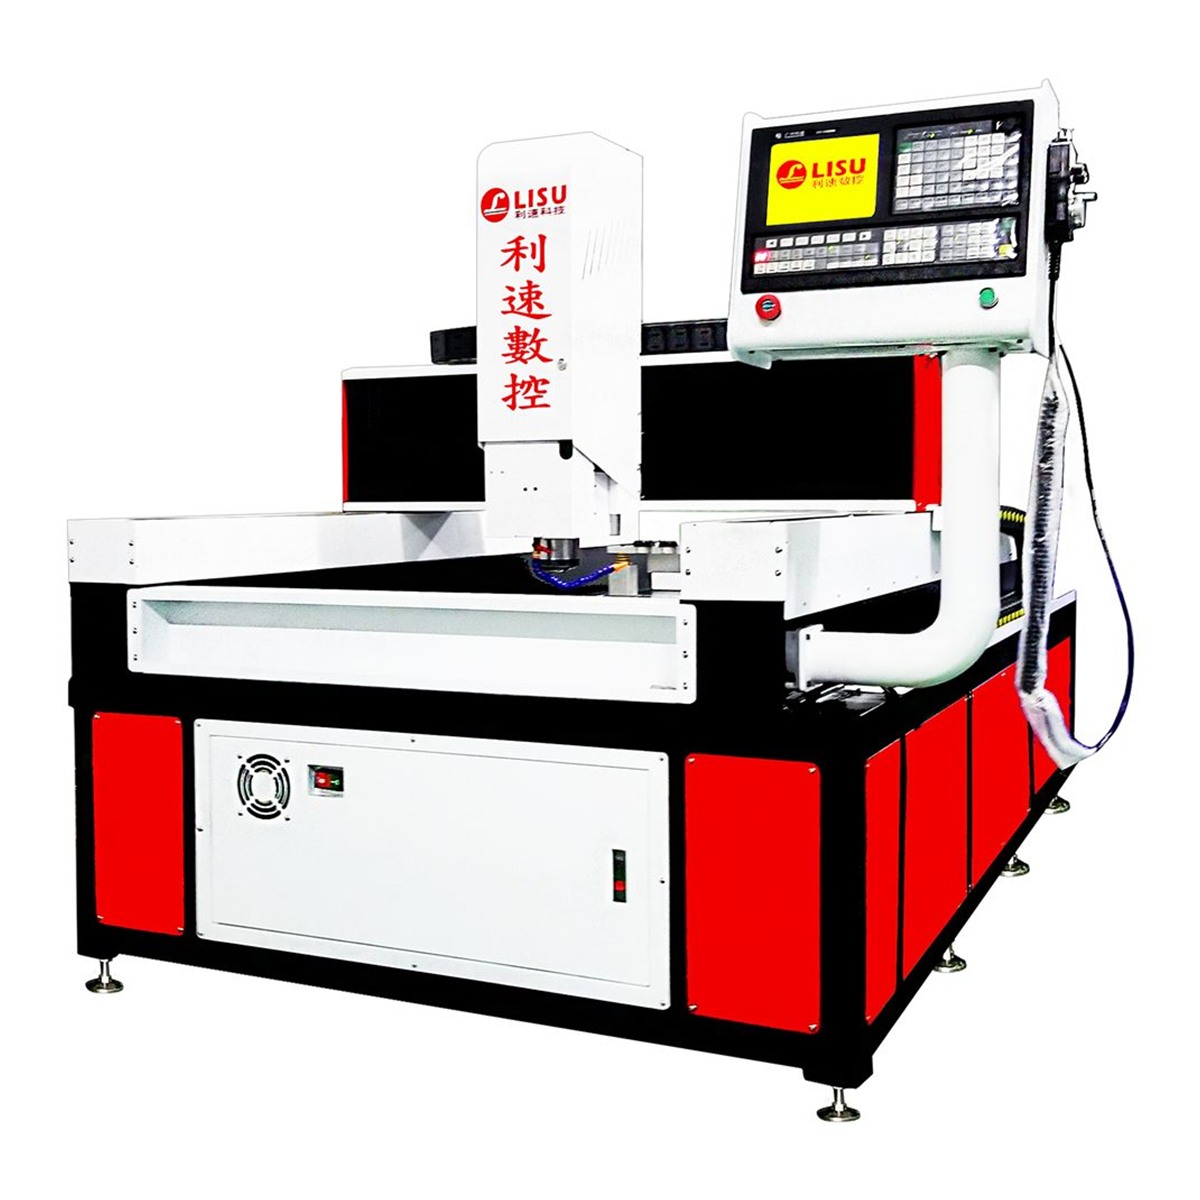
再往上是大面积板材,比如机箱机柜面板、铝单板、筛板,工件尺寸大、孔位密集,横梁刚性和传动稳定性直接决定孔距会不会走偏。LS-1580T 大幅面龙门型自动钻攻机采用龙门结构与双驱同步传动,钻孔、攻牙、倒角可以在一次装夹中完成,减少搬运与二次定位。
二、行程与工作台,决定以后能不能接更大的活
不少厂家报价时只报一个机型,却不问工件尺寸,设备到位后才发现装不下,或者台面上只能摆一件。选型时至少要确认三件事。
- X/Y 行程与工件尺寸的关系:行程要留出夹具和换刀的空间,不能按工件最大边尺寸卡着选。批量加工时台面往往要一次装夹多件来提高效率,行程余量不足会直接限制装夹数量。
- Z 轴行程与主轴端面到台面的距离:这个数值决定能加工多厚的料、能装多高的夹具,管类加工还要把旋转轴占用的高度算进去。
- 工作台承重与横梁结构:大幅面板材优先看龙门结构,承重和刚性要跟工件重量匹配,否则快速移动时容易起振,影响孔壁质量。
三、钻孔之外,要不要一并解决攻牙和倒角
钻孔只是第一道工序。工件上还有螺纹孔、需要倒角去毛刺时,分工序做意味着多一次装夹、多一次找正,累计误差和人工成本都会上升。这也是钻攻铣复合类设备近两年被问得多的原因:把钻孔、攻牙、倒角集中在一台机床上,一次装夹完成,孔位一致性更好,中间的转运和排队也省了。
要不要上复合机型,可以算一笔简单的账:工件上有几个孔要攻牙、一天做多少件、二次装夹大概占多少工时。如果攻牙工时占比明显,复合加工的价值就比较清楚。
管类工件的热熔攻牙则要单独考虑。它的原理是主轴高速旋转下压,让钻头与材料摩擦生热,局部软化后被挤压翻边形成衬套,再攻螺纹。薄壁管、方管、薄板用这种方式能得到比直接攻牙更可靠的螺纹,不容易滑牙。
四、考察自动钻孔机厂家,重点看这几项
- 装配与出厂检验:机床精度很大程度取决于装配,导轨安装、主轴预紧、丝杠调整这些环节做得扎实,出厂精度的保持性才好。
- 售后响应速度:设备停一天,损失通常比配件本身贵。确认厂家能否在 24 小时内响应、常用配件是否有库存。
- 非标定制能力:多轴器、旋转轴、自动上下料、专用夹具,这些往往不是标准机型能覆盖的。厂家能不能按工件图纸改配置,比参数表更有参考价值。
利速数控从 2002 年开始做数控钻孔、攻牙设备,机型覆盖数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。
五、先打样,再定机型
参数表能筛掉明显不合适的机型,真正做决定的还是试加工结果。把图纸和实物寄给厂家,让对方在实际机床上跑一遍,看孔位精度、孔壁粗糙度、单件节拍、装夹是否顺手,比翻样本直观得多。异形件、薄壁件尤其要试,夹持变形、排屑不畅这些问题,在参数表上是看不出来的。
选自动钻孔机厂家,说到底是在选一台能长期稳定干活的设备和一支能及时响应的售后团队。建议先明确工件尺寸、日产量和攻牙需求,再对照行程与结构筛机型,最后用打样验证。
有选型需求,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可针对具体工件提供加工方案。