在钻孔攻牙加工中,标准机型能满足大部分通用工况,但一旦遇到超长型材、超重铸件、双端面同时加工或者多工位并行作业,标准行程和单一主轴很快会碰到瓶颈。这时候,数控钻孔机定制就不再是“锦上添花”,而是决定加工节拍和良率的现实选择。
一、哪些工况更需要数控钻孔机定制
定制并不是把机器做“更复杂”,而是让机床的结构、行程、主轴布局贴合工件本身。常见的定制触发点包括:
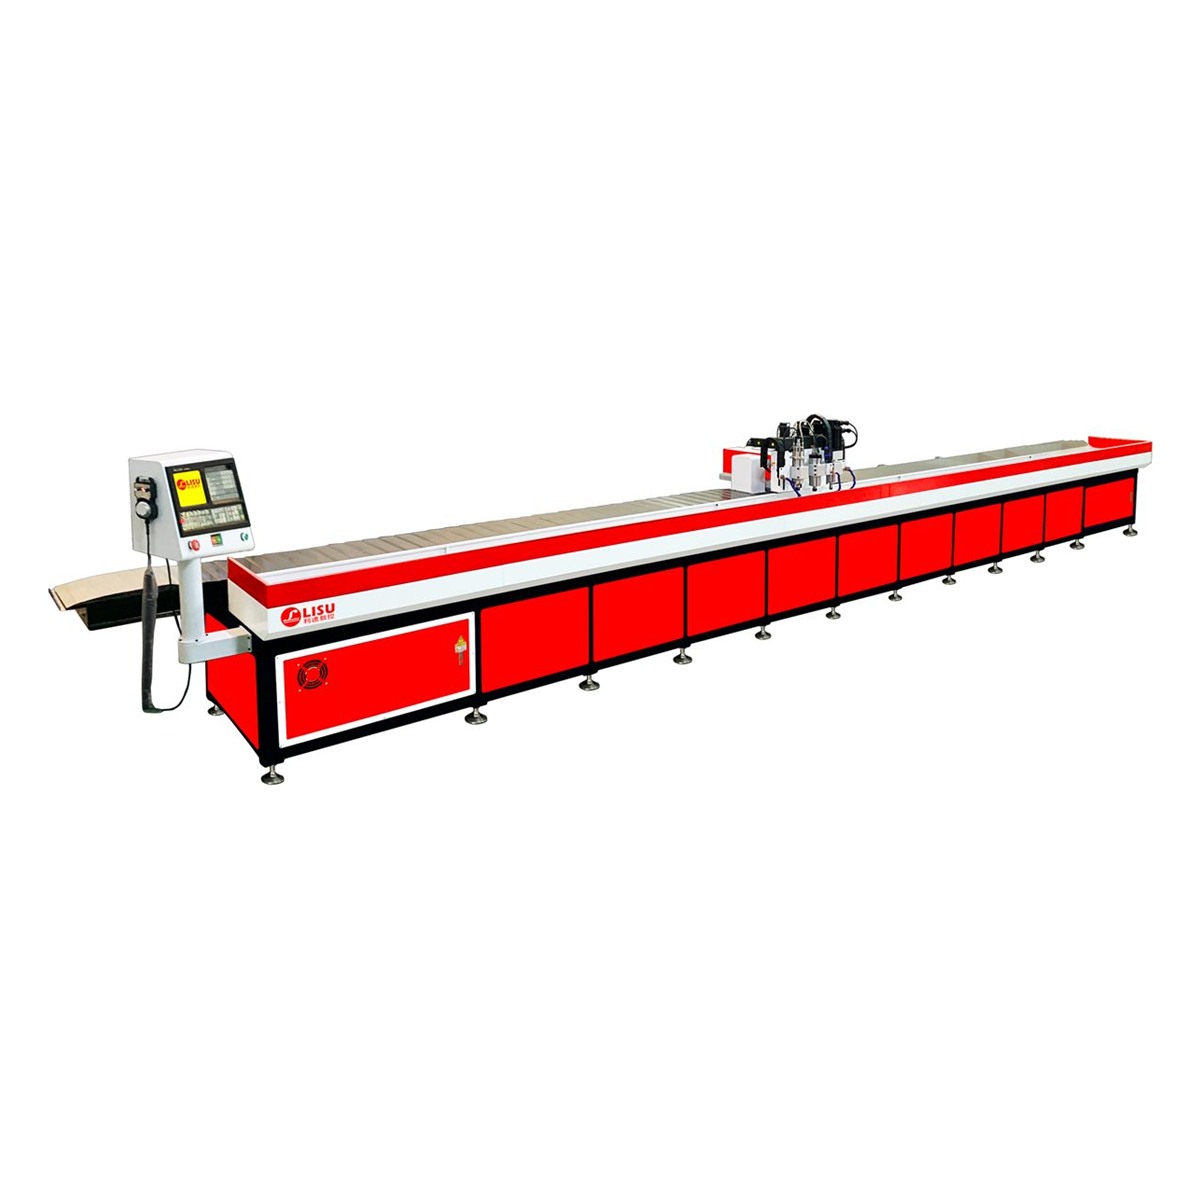
- 工件尺寸超出常规行程:如七米以上电梯框架、铝型材、长导轨,普通工作台装夹后无法一次完成多面孔位加工。
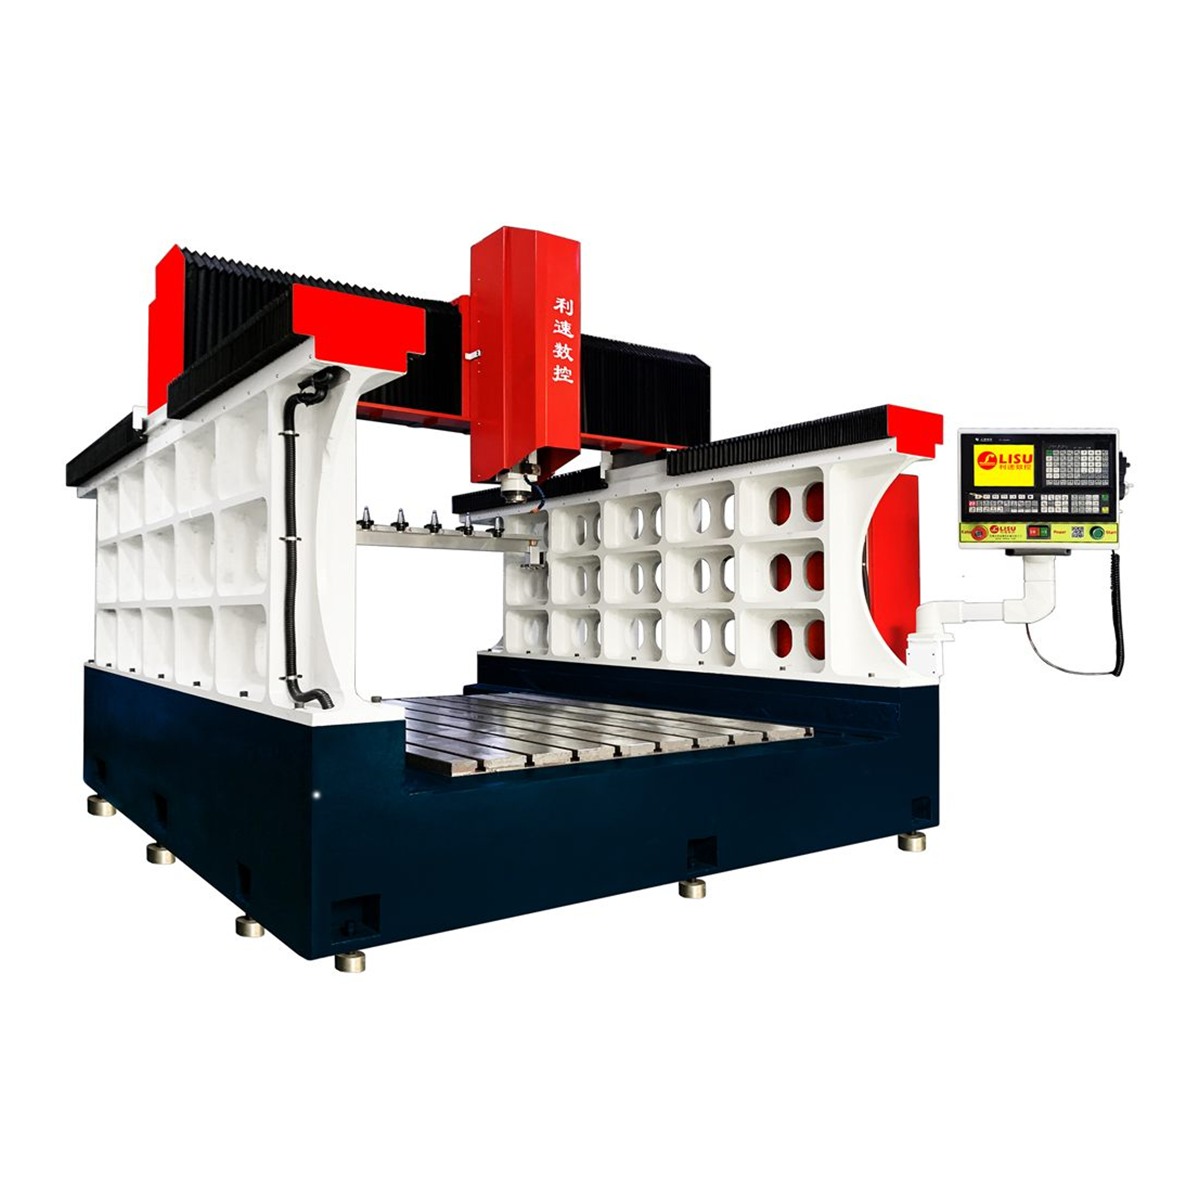
- 工件重量大、装夹要求高:大型钢架、模具、法兰、变速箱外壳,需要龙门型机身与动梁结构来保证刚性和稳定性。
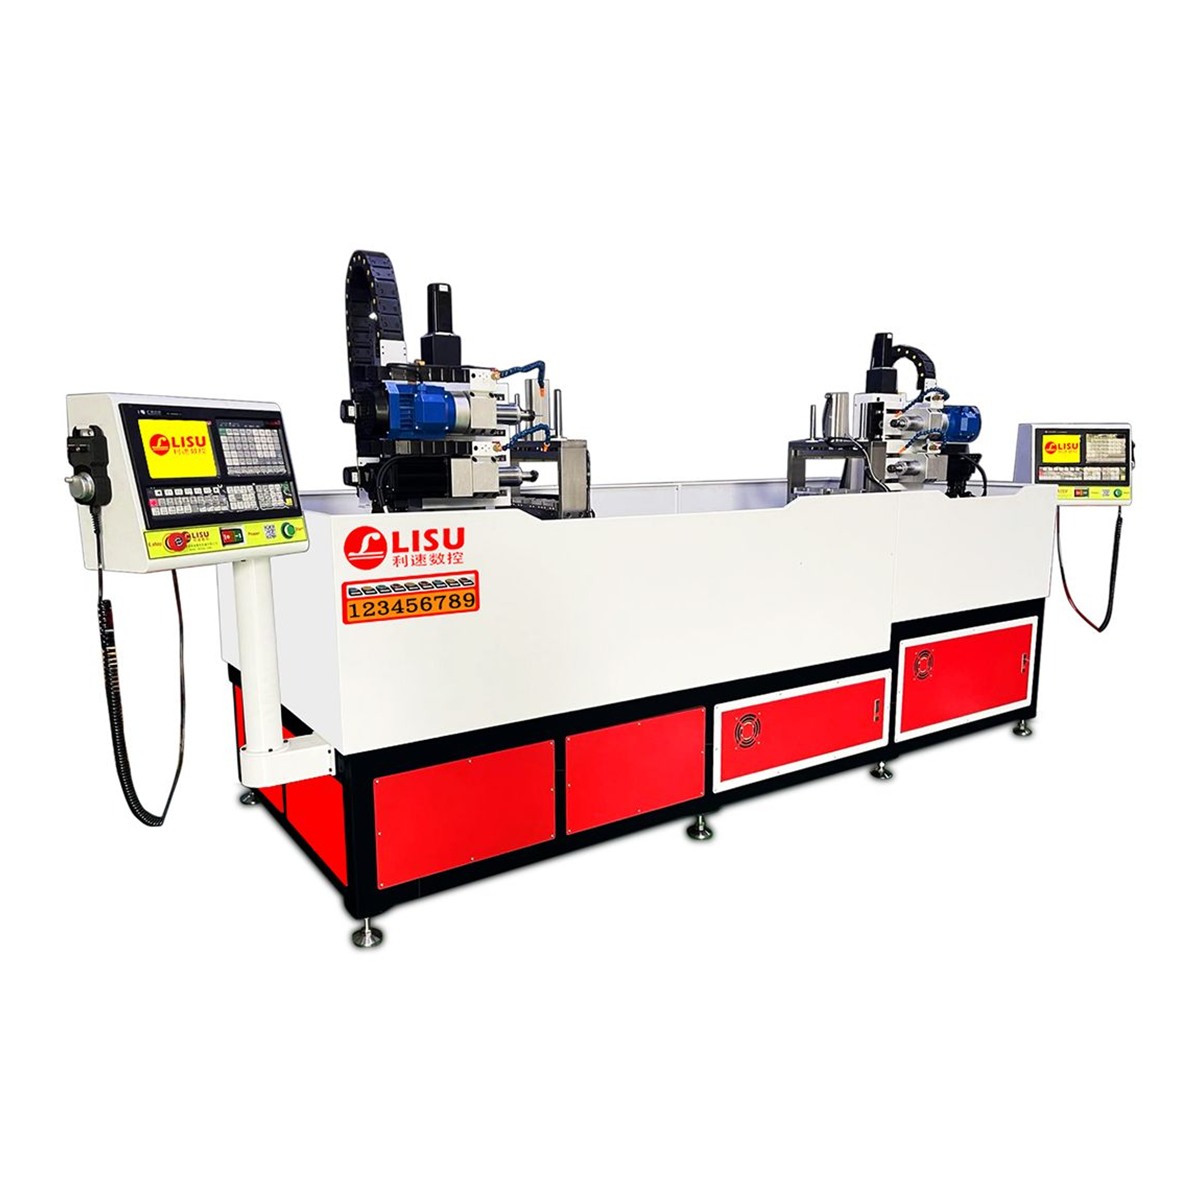
- 需要双端面或多工位同时加工:两端孔位一次装夹完成,减少二次装夹带来的同轴度误差。
- 工序复合:钻、攻、铣需要在同一台设备上衔接,避免反复换机与重复找正。
二、数控钻孔机定制要看哪几个维度
1. 有效行程与机身结构
行程决定装夹边界,机身结构决定精度能否守得住。动梁式龙门结构中主轴移动、工作台不动,适合大重量工件把粗加工与精加工连续做完,减少多次装夹带来的累积误差。
2. 主轴数量与工位排布
单主轴适合小批量、多品种;三主轴或双系统则适合批量稳定、孔位分布规律的长型材。主轴间距、可调范围都要跟着孔距走,否则工位数量再多也用不上,反而增加调整时间。
3. 数控系统与换刀方式
自动换刀、刀库容量、系统联动轴数,直接影响换刀时间与编程便利性。多面加工较多的工件,还要考虑是否需要转台,或者用双系统分别控制两端,让两端参数可以独立调整。
三、可参考的几款机型
利速数控在非标定制上有较多成熟平台,多数定制方案是在既有平台基础上调整行程、主轴布局与工装。例如LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式自动换刀结构,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工,机身刚性是它的核心优势。
如果工件需要两端同时加工,LS-3000W 双系统数控钻孔攻牙机的做法是双系统双端面钻孔攻牙,一键启动两端同时加工,效率翻倍,也更有利于保证两端孔的同轴度。
处理七米级别的长型材时,LS-7300G 三主轴数控钻攻铣复合机的七米行程与三主轴布局,可以在同一台设备上完成多工位钻孔、攻牙与铣削,电梯框架、铝型材类工件适用。
四、定制的常规流程
- 提供工件图纸与工艺要求:孔位图、材料、孔径与深度、螺纹规格、节拍目标,越具体越好。
- 方案沟通与机型建议:确定行程、主轴数量、系统与工装形式。
- 免费打样验证:用实际工件验证孔位精度、表面质量与加工节拍。
- 确认配置后生产与交付:非标件按图加工,整机质保一年,售后 24 小时响应。
需要提醒的是,定制方案要留有余量:行程按最大工件再放一点,主轴数量按最密孔距来定,系统轴数按后续是否增加工序来判断。把这三件事先想清楚,再和厂家沟通,效率会高很多,也能避免后期改机带来的额外成本。
如果你正在评估数控钻孔机定制的可行性,欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐。公司成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,支持免费打样与非标定制。