小型数控钻孔机“小”在哪里
很多人搜索小型数控钻孔机,心里想的其实是“能不能放在现有车间的角落、一个人就能看两三台”。行业里说的小型,通常指工作台行程在 300×400mm 到 500×600mm 之间、整机占地 1.5 平方米上下、总功率 3–5.5kW 的机型。它和车间里那台手摇台钻的区别不在大小,而在进给方式:主轴上下由伺服电机按程序控制,孔位坐标靠数控系统走,一次对刀之后,同一块板上的几十个孔可以用同一套参数重复加工。
这类设备常见两种结构:立柱式(主轴头上下移动、工作台 XY 移动)和龙门式(横梁整体移动)。立柱式刚性好、价格相对低,适合中小件;龙门式行程大、防护好,适合板材和长条件。
哪些加工场景适合上小型机
判断标准很简单:孔的数量多、孔距有要求、批量在几十到几千件之间反复换款。典型工件包括:
- 门锁面板、合页、五金装饰件:多孔位、多规格,换款频繁;
- 铝型材、铝边框、散热器:孔位排成一条线,孔距精度要求高;
- 法兰盘、轴承座、电机端盖:圆周分度孔,往往还要攻牙;
- 模具镶件、治具板、电木板:孔深不一,需要啄钻排屑。
如果工件是单件、只有一两个孔,手电钻更快;如果是几万件的大批量单一孔,专机更划算。小型数控钻孔机的价值区间,正好卡在“多品种、中批量、孔位要求稳定”这一段。
平面中小件的经典入门选择
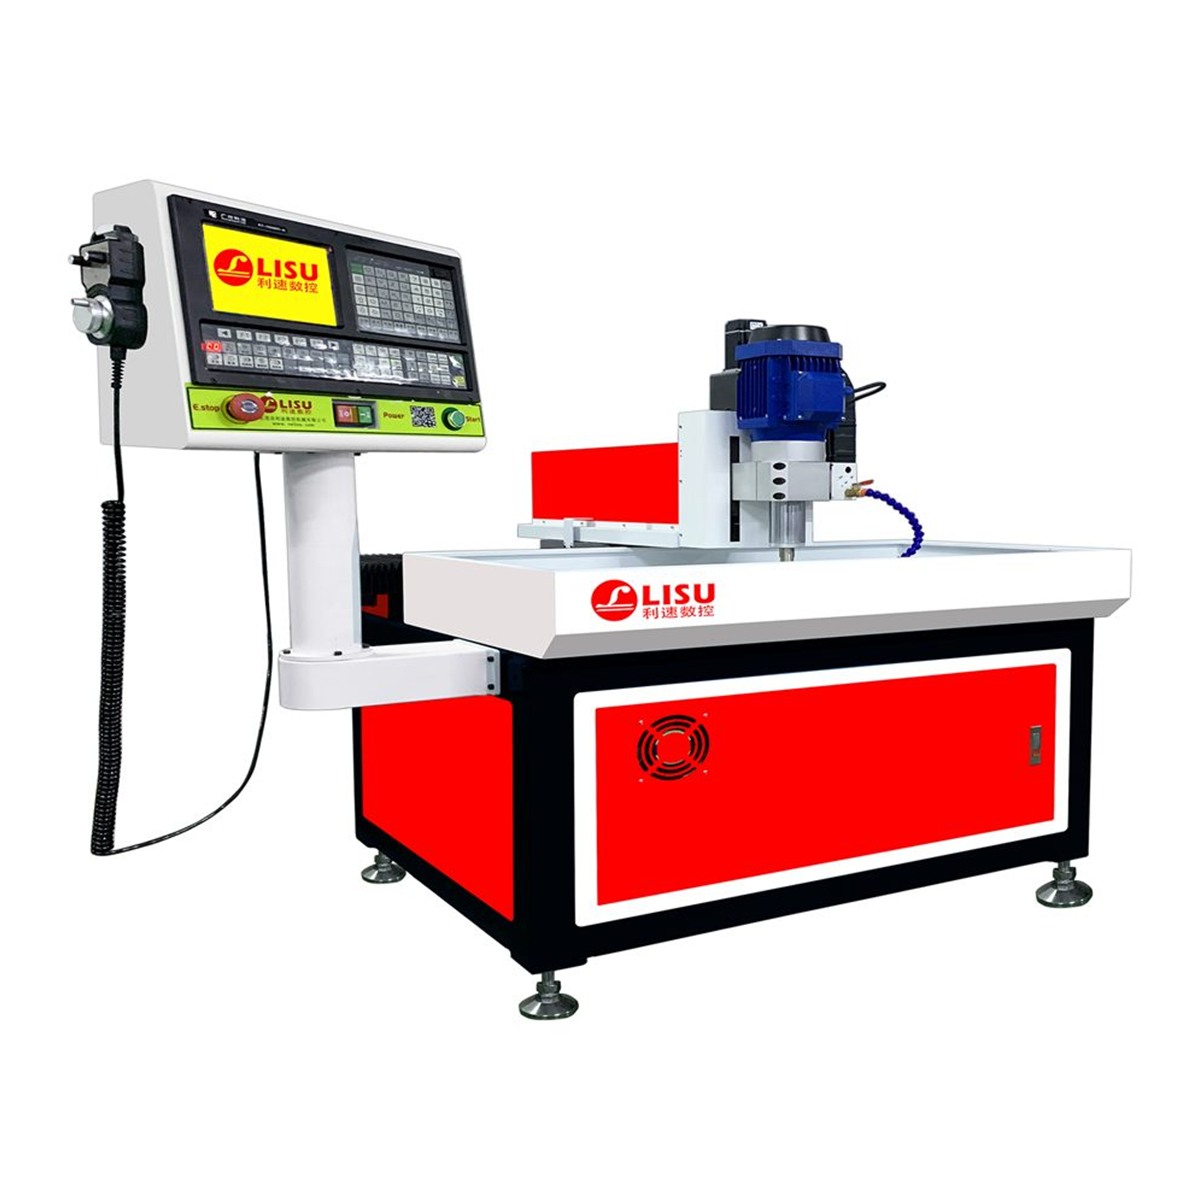
孔位以矩形阵列或圆周分布为主、预算有限的情况下,LS-7030 数控钻孔机是利速数控卖了多年的畅销机型:台面适合中小件,操作系统简单,新员工培训半天就能独立开机,性价比之选。
选型时最该问自己的四个问题
下面四个问题,是小型数控钻孔机选型时最好先想清楚的。
1. 工件的最大外形尺寸是多少
行程必须留出夹具和避让空间。工件长 400mm,就不要选 400mm 行程的机器,夹具一装就没位置了。习惯做法是:工件单边尺寸控制在行程的 70%–80% 以内。
2. 只钻孔,还是要钻孔加攻牙、倒角
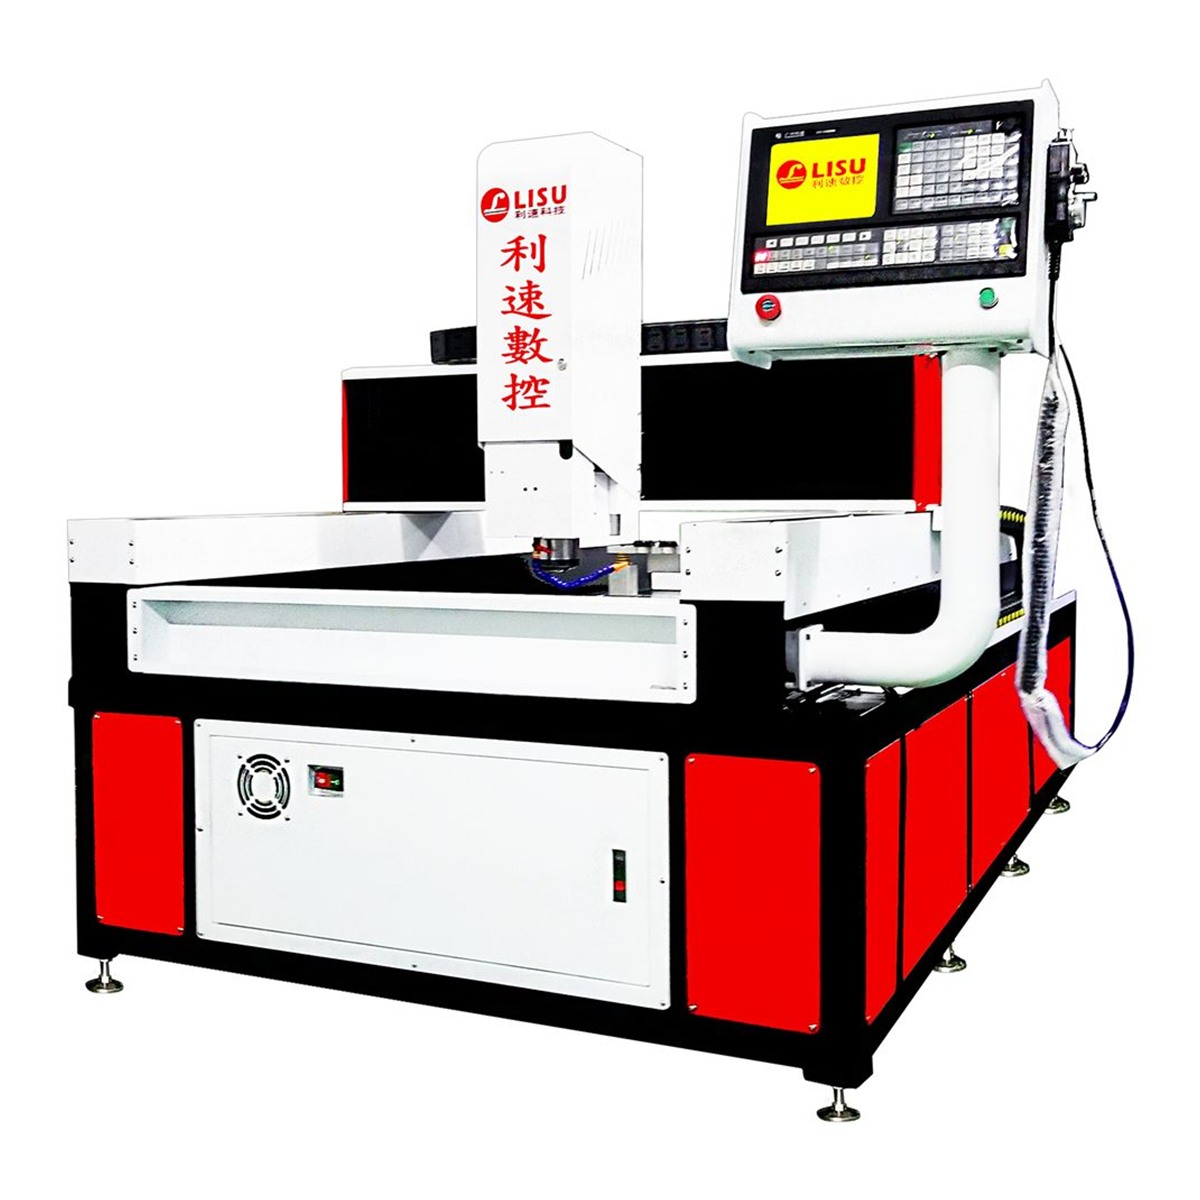
分开三道工序就要三次装夹,累积误差和人工成本都会上去。孔上有螺纹的工件,建议直接选钻攻一体的设备。LS-1580T 大幅面龙门型自动钻攻机把钻孔、攻牙、倒角放在一次装夹里完成,双驱同步传动,横梁两侧受力一致,长时间跑大板不容易出现大小孔。
3. 要不要自动换刀
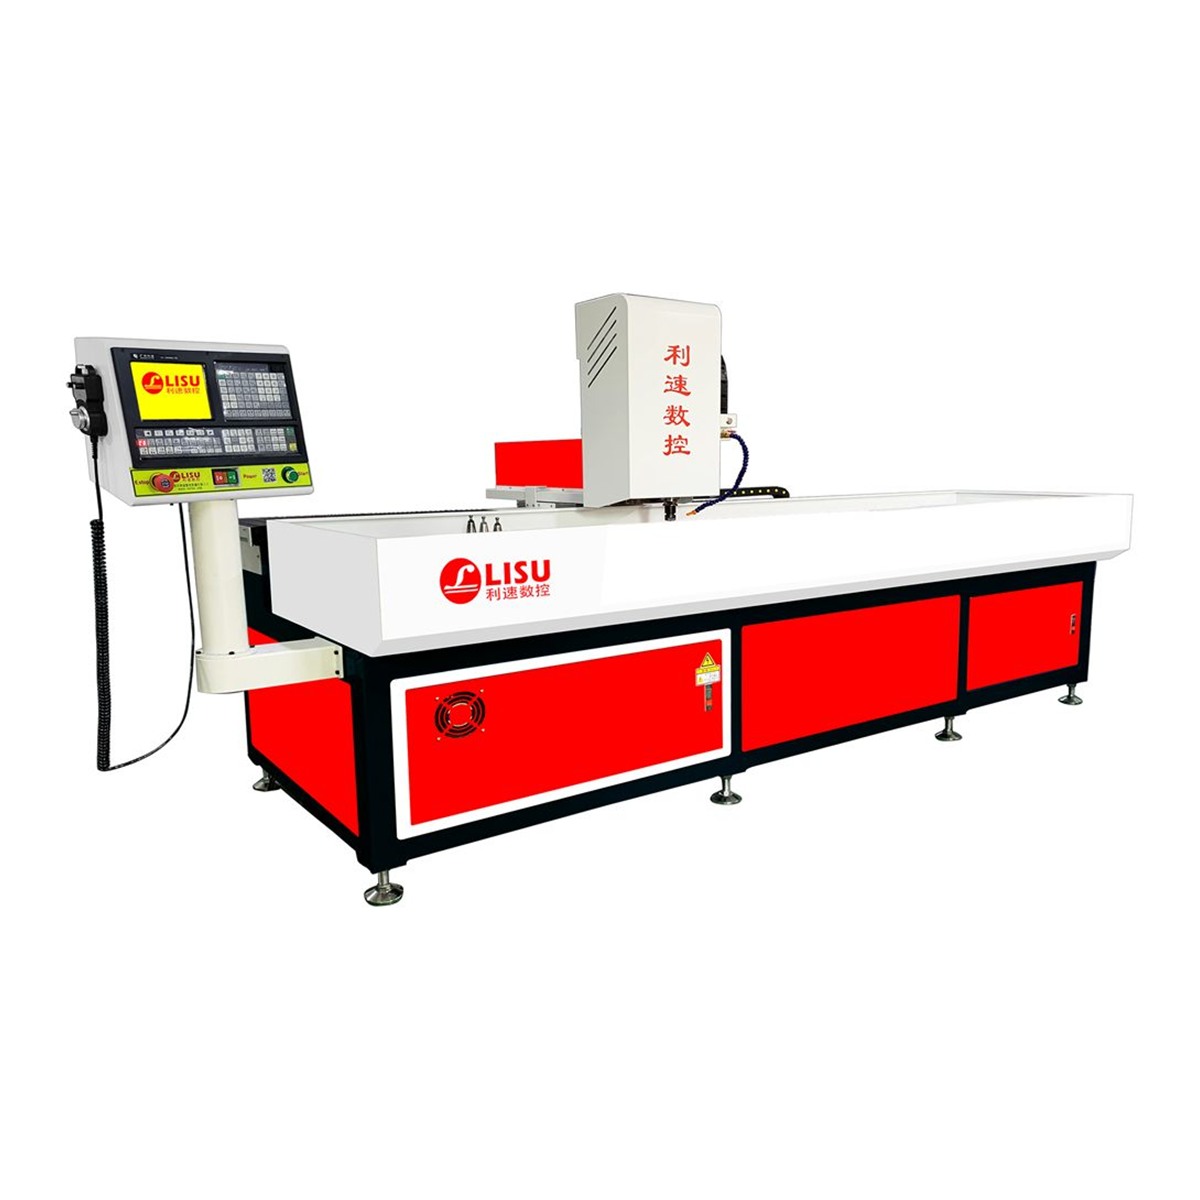
一块板上既有 φ3 的定位孔,又有 φ10 的过孔,还有 M6 的螺纹孔,手动换刀一天要停几十次。行程偏长的工件可以看LS-2040T 自动换刀钻孔机,两米行程、刀库自动切换,还支持热熔攻牙,加装旋转轴后能对管类工件做 360° 加工,圆管、方管上的孔不用二次装夹。
4. 主轴转速与冷却方式
铝、铜、塑料要转速高、进给快,主轴 12000r/min 以上排屑更顺;钢件、不锈钢要低转速大扭矩,配切削液或微量润滑。选型时把材料一起告诉厂家,让厂家配好转速区间,比买回来自己摸索快得多。
参数怎么定才不容易断钻头
几条实用经验:先用中心钻点窝,再上麻花钻,孔位不容易跑偏;孔深超过 3 倍直径时用啄钻,每次进给 1–2mm 退一次屑;薄板下面垫一块废铝板,出口不翻边;通孔快钻穿时降低进给,能明显减少崩刃。这些参数可以在系统里存成固定程序,下次换款直接调用。
常见问题
- 孔距总差几丝:多数是回零不准或夹具没压紧,先检查原点开关与压板。
- 孔口毛刺大:转速偏低或钻头刃口磨钝,铝件可加一道倒角工序。
- 效率上不去:把常做的几种孔做成固定程序,配合自动换刀,节拍能压缩不少。
售后与打样
利速数控 2002 年成立,整机质保 1 年,售后 24 小时响应,非标机型可按工件图纸定制。拿不准该选哪一款,可以先寄样件免费打样,看过实际孔位精度和节拍再定机型。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。