管类零件——圆管、方管、矩形管、异形管——在护栏、货架、健身器材、汽车零部件、液压油缸、输送滚筒等行业里用量很大。管材是中空薄壁结构,钻孔时钻头出口处容易崩边、毛刺明显,夹持不当还会压扁或滚动。管类钻孔机要解决的问题,就是在保证孔位精度与孔口质量的前提下,把上料、定位、钻孔、换刀这些环节串起来,稳定地批量出活。
管材钻孔加工的难点在哪里
不少企业在平板件上加工得很顺,换成管子就出问题,原因通常集中在以下几点。
- 装夹刚性不足:管壁薄,夹具夹紧力过大就变形,过小则加工中震动,孔径和位置度都不稳定。
- 出口面崩边与毛刺:钻头穿透管壁的瞬间切削受力突变,出口处容易撕裂,后面还要安排去毛刺工序。
- 孔位一致性差:同一根管子上往往要钻多个孔、甚至多面钻孔,靠划线加手电钻很难保证孔距统一。
- 长管件的行程受限:三米、六米甚至更长的型材,普通立式钻床的工作台根本放不下。
管类钻孔机的选型要点
选型之前,建议先把图纸整理清楚:管材材质、外径与壁厚、单件孔数、孔距公差、是否需要攻牙、月用量大概多少。带着这些信息去看设备,比只看机身大小靠谱得多。
- 行程与加工长度:按单根管材长度留出余量,长管件优先考虑龙门式或超长行程机型,尽量避免二次装夹带来的累计误差。
- 主轴数量与系统配置:单主轴适合小批量多品种,双主轴双系统可以两件同时加工,也可以联动加工同一件,效率差别明显。
- 是否自动换刀:图纸上同时有钻孔、倒角、攻牙工序时,自动换刀能省掉人工换刀与重新对刀的时间。
- 夹持与支撑方式:管材需要多点支撑加 V 形块定位,长管还要考虑中间辅助支撑,防止自重下垂影响孔位。
- 数控系统与编程方式:支持直接导入图纸、参数化填表编程的系统,对现场操作工更友好,换型也更快。
- 是否需要热熔钻攻:薄壁管、不锈钢管用普通钻头容易让管壁变形,热熔钻攻可以一次成型孔口翻边。
不同加工场景对应的机型思路
管类零件规格跨度大,没有一台机器通吃。按长度和批量分档来看,思路大致如下。
三米以内长管、多孔位加工
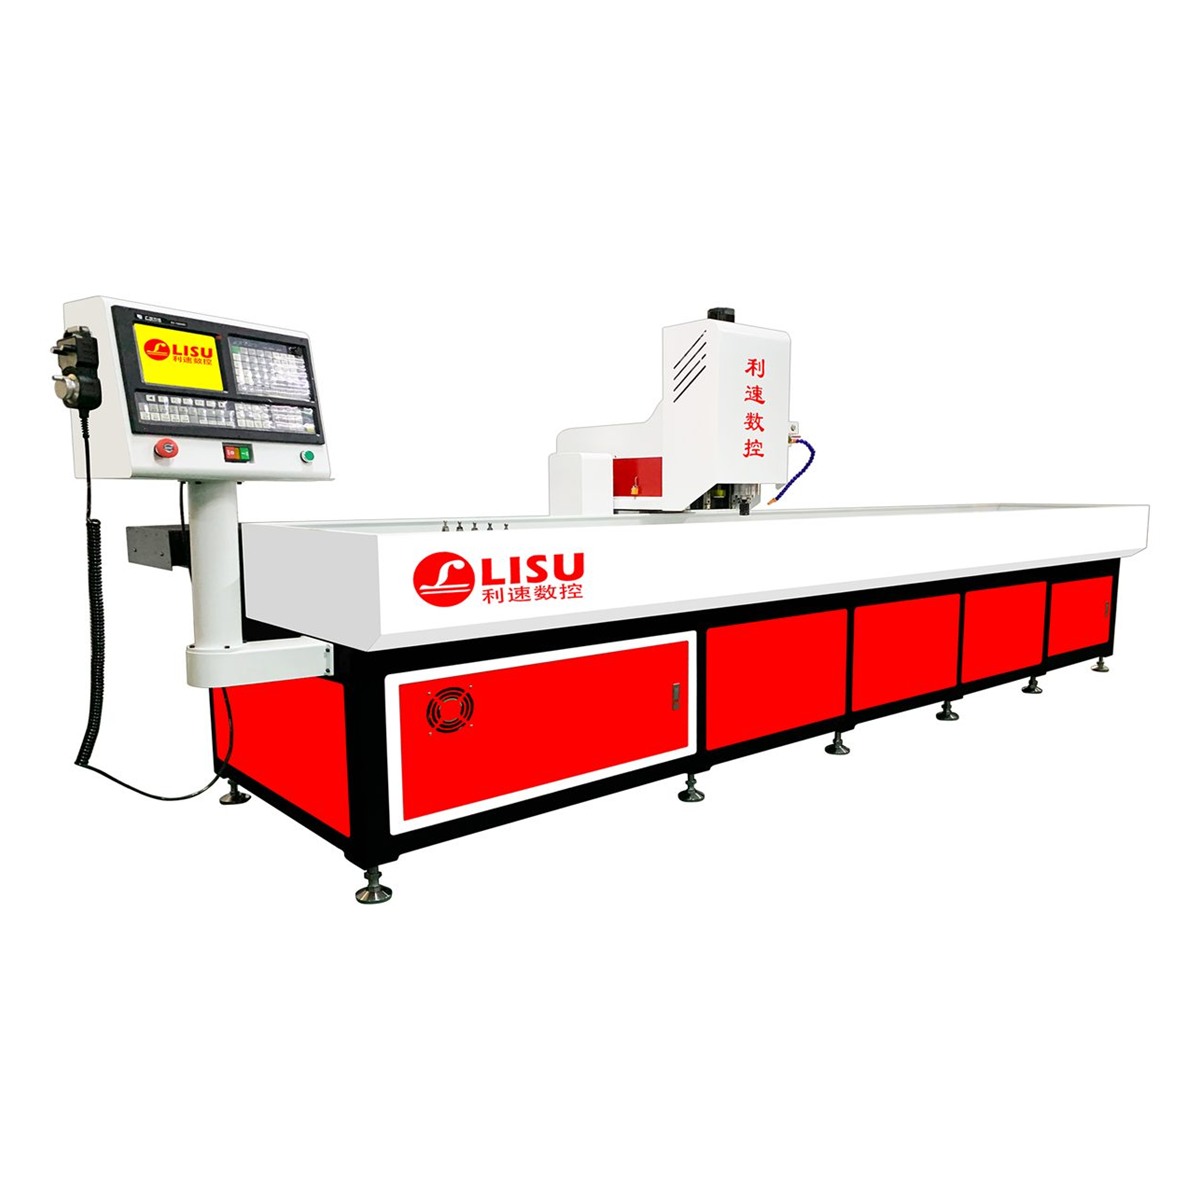
护栏立柱、健身器材框架、输送线边梁这类三米左右的型材,孔位多且分布在多个面上。可以考虑 LS-3040T 三米超长行程自动换刀钻孔机,长行程工作台适合长型材一次装夹完成多孔加工,配自动换刀后可连续完成钻孔与后续工序,同时支持热熔攻牙,对薄壁管件比较友好。
六至八米长管、批量稳定生产
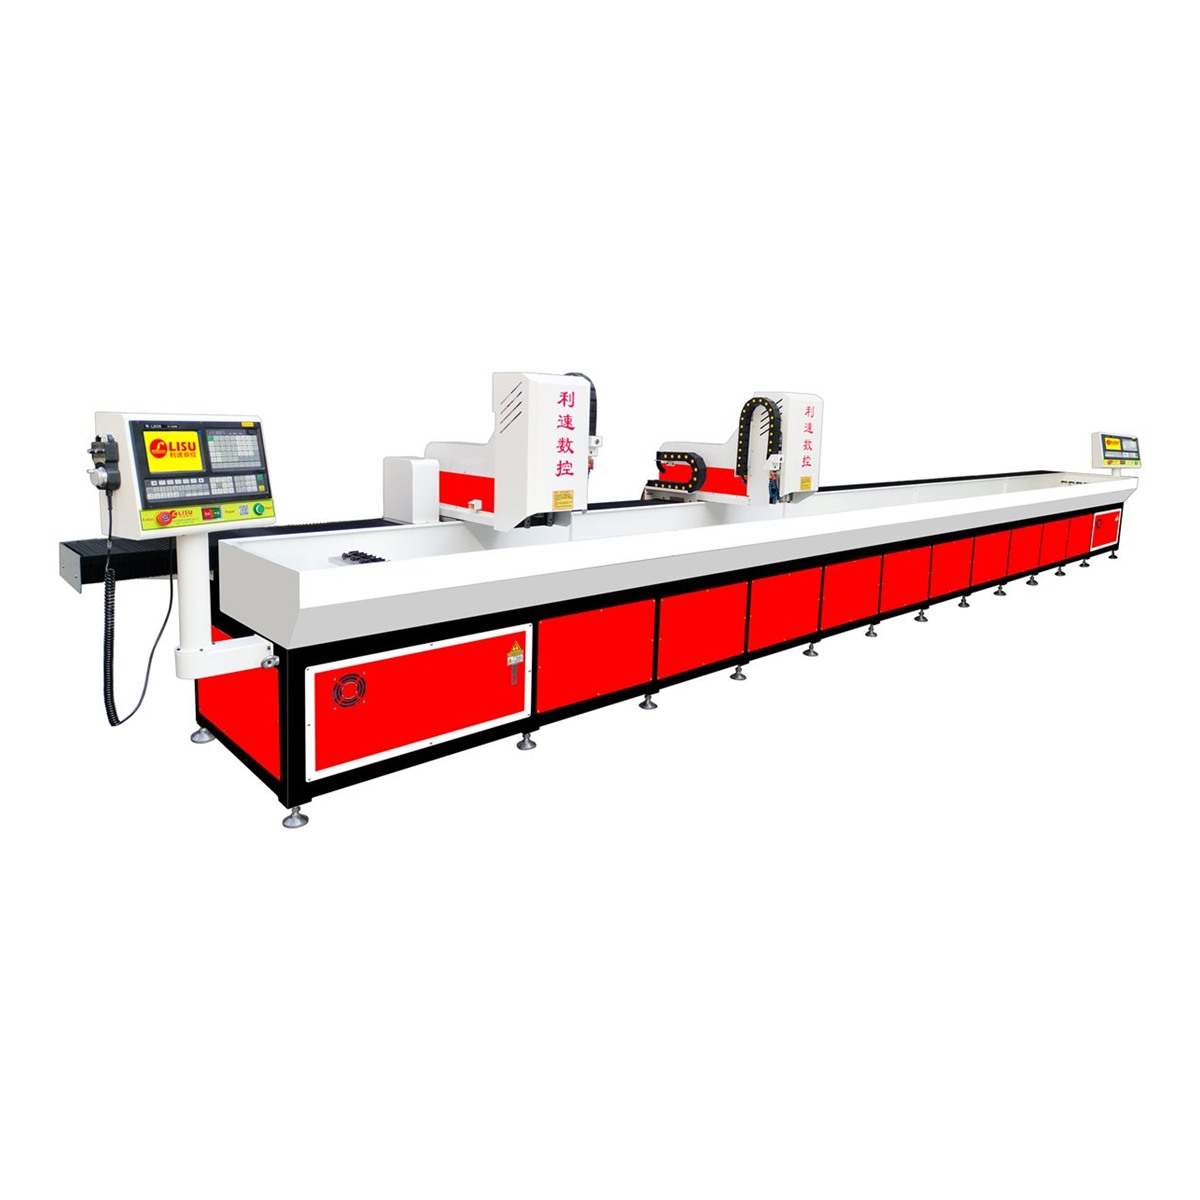
货架横梁、光伏支架、钢结构次梁等长料,如果月产量大,装夹次数直接决定单件成本。LS-8040ST 八米双系统双主轴钻孔机既可以联机同加工一件,也可以分开单独加工,这种配置在长短料混线时比较灵活,一台设备能覆盖更多活件。
大型钢架、法兰、模具类工件
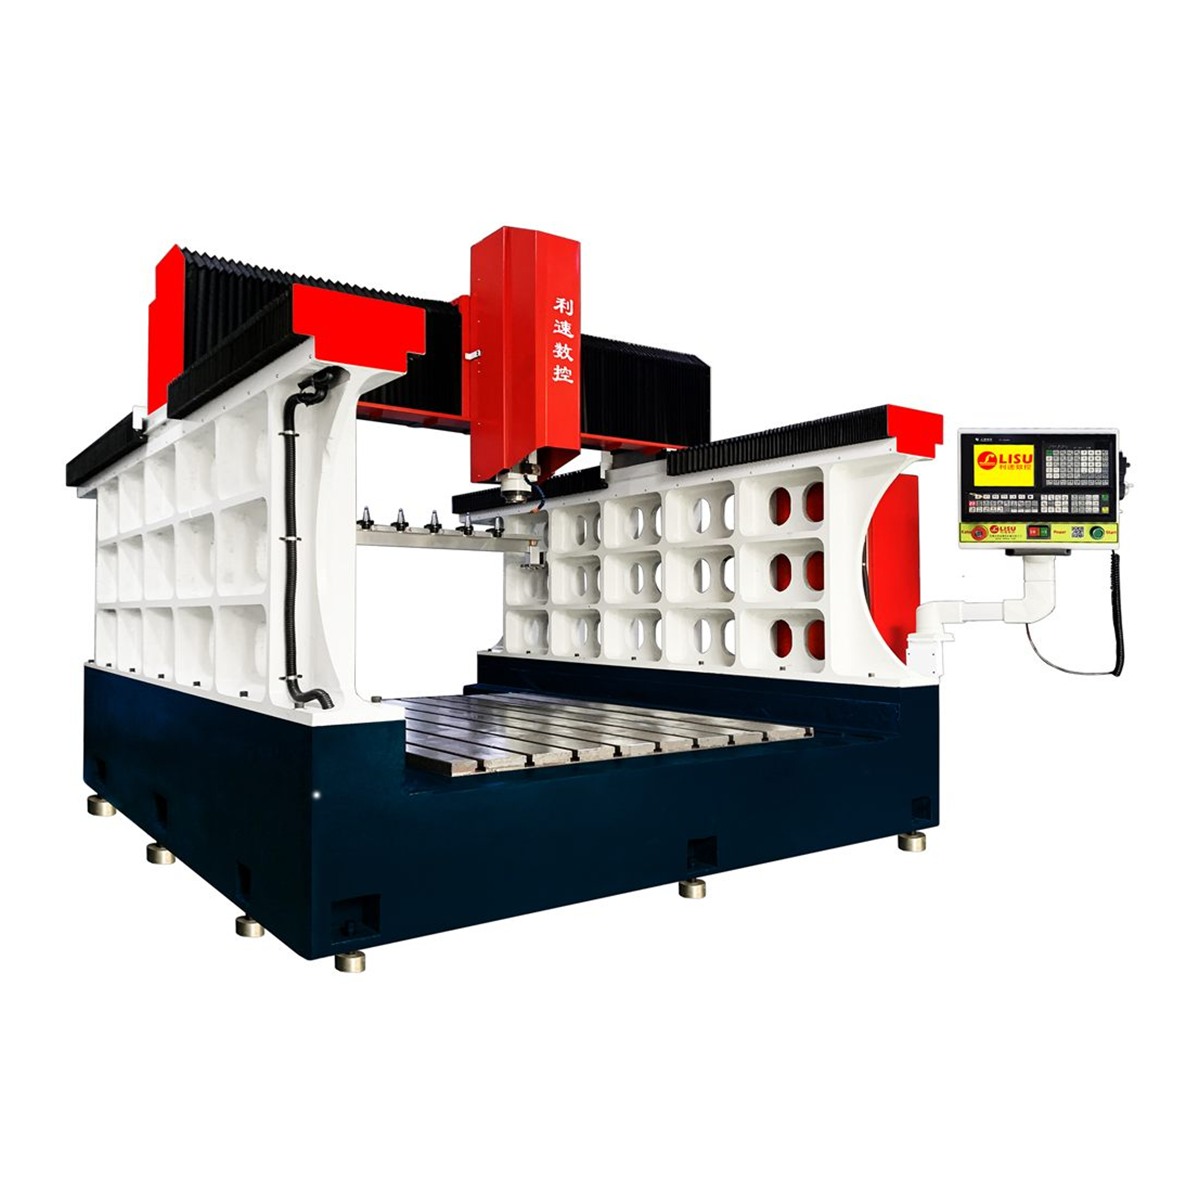
当工件从管材扩展到大型钢架、模具、法兰、变速箱外壳等粗精加工场景,机床刚性要求会明显提高。动梁式的 LS-2216Z 龙门型机身铸件专用钻攻机 采用动梁结构,适合这类尺寸大、切削载荷重的工件。
加工过程中容易忽略的细节
- 先钻小孔再扩孔:管壁薄、孔径大时,一次钻穿容易让管口变形,分级加工更稳。
- 控制进给与转速:不锈钢、铝管、碳钢的切削参数差别不小,建议按材质建立参数表并存档,换型时直接调用。
- 排屑与冷却:管内排屑不畅会划伤内壁,必要时用高压冷却或吹气辅助排屑。
- 首件检验:批量加工前做首件抽检,确认孔距、孔径与毛刺情况,再放量生产。
常见问题
管类钻孔机可以钻方管和矩形管吗?可以,关键在于夹持工装。方管定位面平整,用平口钳加定位块即可;圆管则需要 V 形块或专用夹具,避免加工中转动。
薄壁管钻孔会不会压扁?夹紧力大小、支撑点位置和钻头形式都会影响结果。选型时最好带上自己的管件试切,比只看样本参数更直观。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可带管件到厂试加工,确认孔位精度与加工节拍后再决定机型。