在不锈钢薄板、铝管件上做螺纹连接,不少车间仍沿用“钻孔—攻牙”两步走:板只有一两个毫米厚,攻出来的螺纹不过两三牙,一上扭矩就滑牙。热熔钻孔走的是另一条路径——钻头高速旋转并轴向进给,靠摩擦热让材料局部软化到半熔状态,钻头顺势挤压穿透,在孔口翻出一个带衬套的凸台。凸台壁厚远大于原板材,再攻牙,螺纹啮合长度能成倍增加,抗拉与抗扭强度都更可靠。这套工艺对主轴转速、进给稳定性和润滑方式都有讲究,所以找对热熔钻孔机厂家,比单纯比价格重要得多。
热熔钻孔适合哪些材料与加工场景
热熔钻孔对材料有选择性,判断能不能用,主要看材料在摩擦热下能否软化并被挤压成型:
- 不锈钢薄板:1~4mm 的 304、316 板最典型,热熔后常见攻 M4~M10 螺纹;
- 铝、铜及部分合金:导热快,需要更高转速、更短的停留时间,避免热量被迅速带走;
- 管类零件:圆管、方管侧壁做连接孔,凸台可直接替代焊接螺母,省掉焊后打磨;
- 不适用:铸铁、淬硬钢、过厚板材,以及导热极差、容易脆裂的材料。
典型应用集中在机箱机柜钣金、电梯轿厢板、灯具支架、电动车与自行车管件、仓储货架、畜牧围栏等。这些零件的共同点是板材薄、孔位多,连接强度要求却不低,热熔钻孔正好补上了薄板攻牙的短板。
挑选热熔钻孔机厂家,重点看哪几项
市面上的设备参数写法都差不多,真正影响长期使用的是下面几点,建议逐条对照自己的工件:
- 行程与工作台尺寸:按最大工件的长宽来定,行程要留出夹具余量,不要只按常规件选;
- 是否钻攻一体:热熔钻孔后紧接着攻牙,一次装夹完成,能省掉重复定位误差与二次搬运;
- 主轴转速与刚性:热熔靠摩擦热成型,转速不足就磨不动,刚性不足则孔口衬套厚薄不均;
- 管类加工能力:有圆管、方管订单,要确认能否加装旋转轴,实现 360° 分度加工;
- 数控系统与操作门槛:程序输入方式、是否支持图纸导入、换刀是否自动,直接决定上手速度;
- 非标定制与打样能力:工件特殊时,厂家能否改行程、加轴、改夹具;
- 售后与质保:响应时间、备件供应、是否上门调试,比参数表更能说明问题。
把这七条列清楚再谈方案,通常能避免“设备买回来干不了”的尴尬。这也是判断一家热熔钻孔机厂家是否专业的直接办法。
利速数控的机型怎么对号入座
东莞市利速数控机械有限公司(品牌 LISU)从 2002 年起做数控钻孔、攻牙设备,产品线覆盖数控钻孔机、攻牙机、龙门钻攻机与热熔钻攻机,可按工件做非标定制。常见需求大致能对应到三款机型:
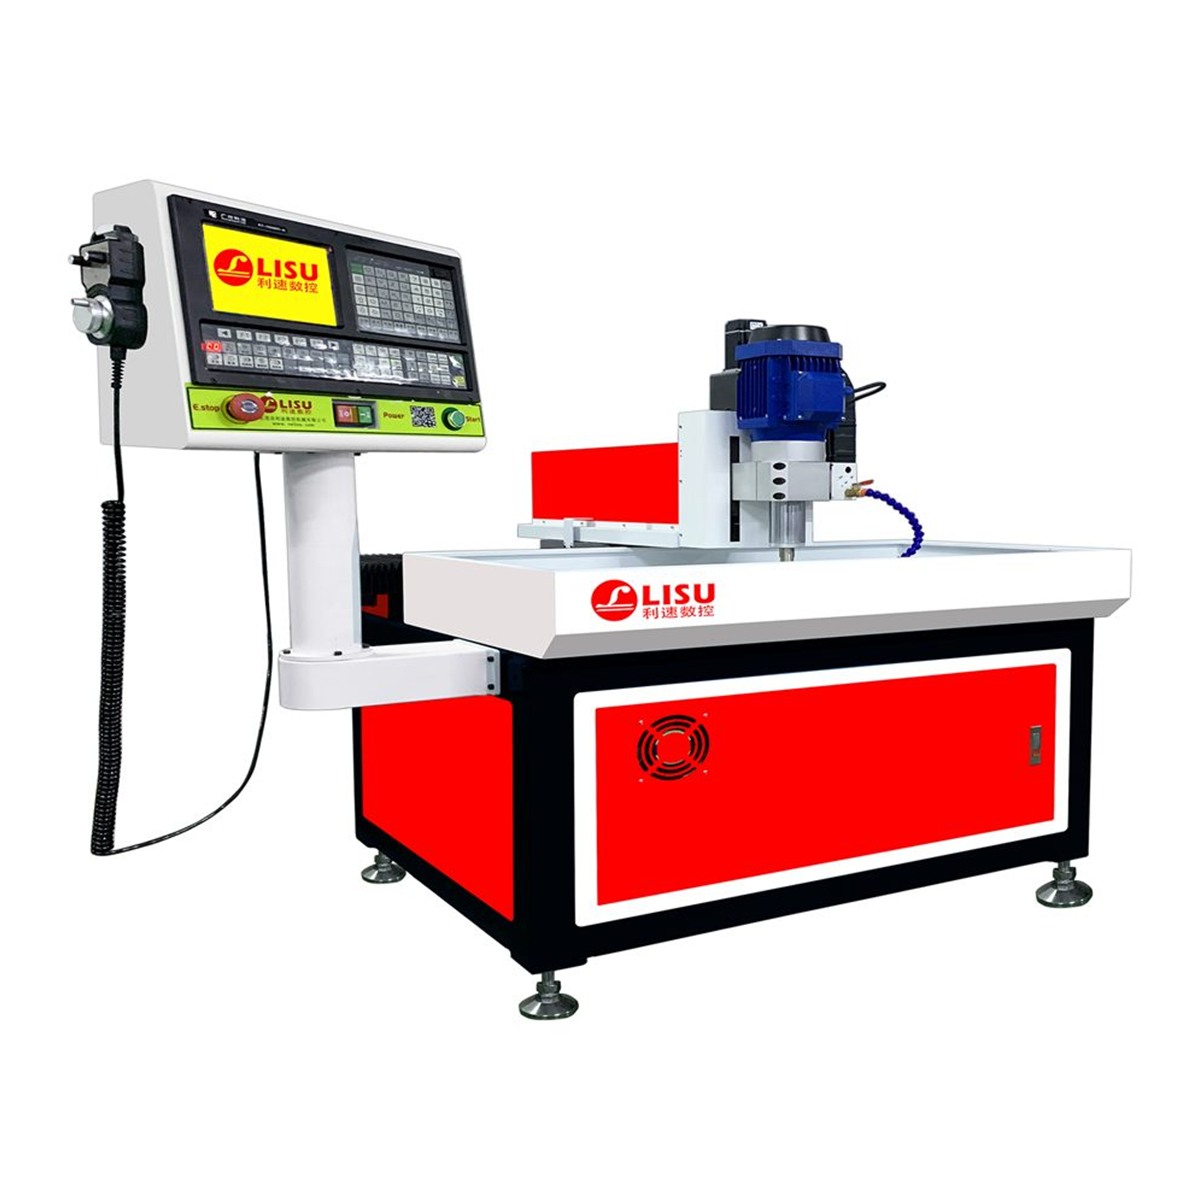
平面板材上按点位做常规孔加工、批量不大又要控制投入,可以看 LS-7030 数控钻孔机。它是经典畅销机型,操作简单易上手,适合平面工件钻孔,性价比是它的主要优势。
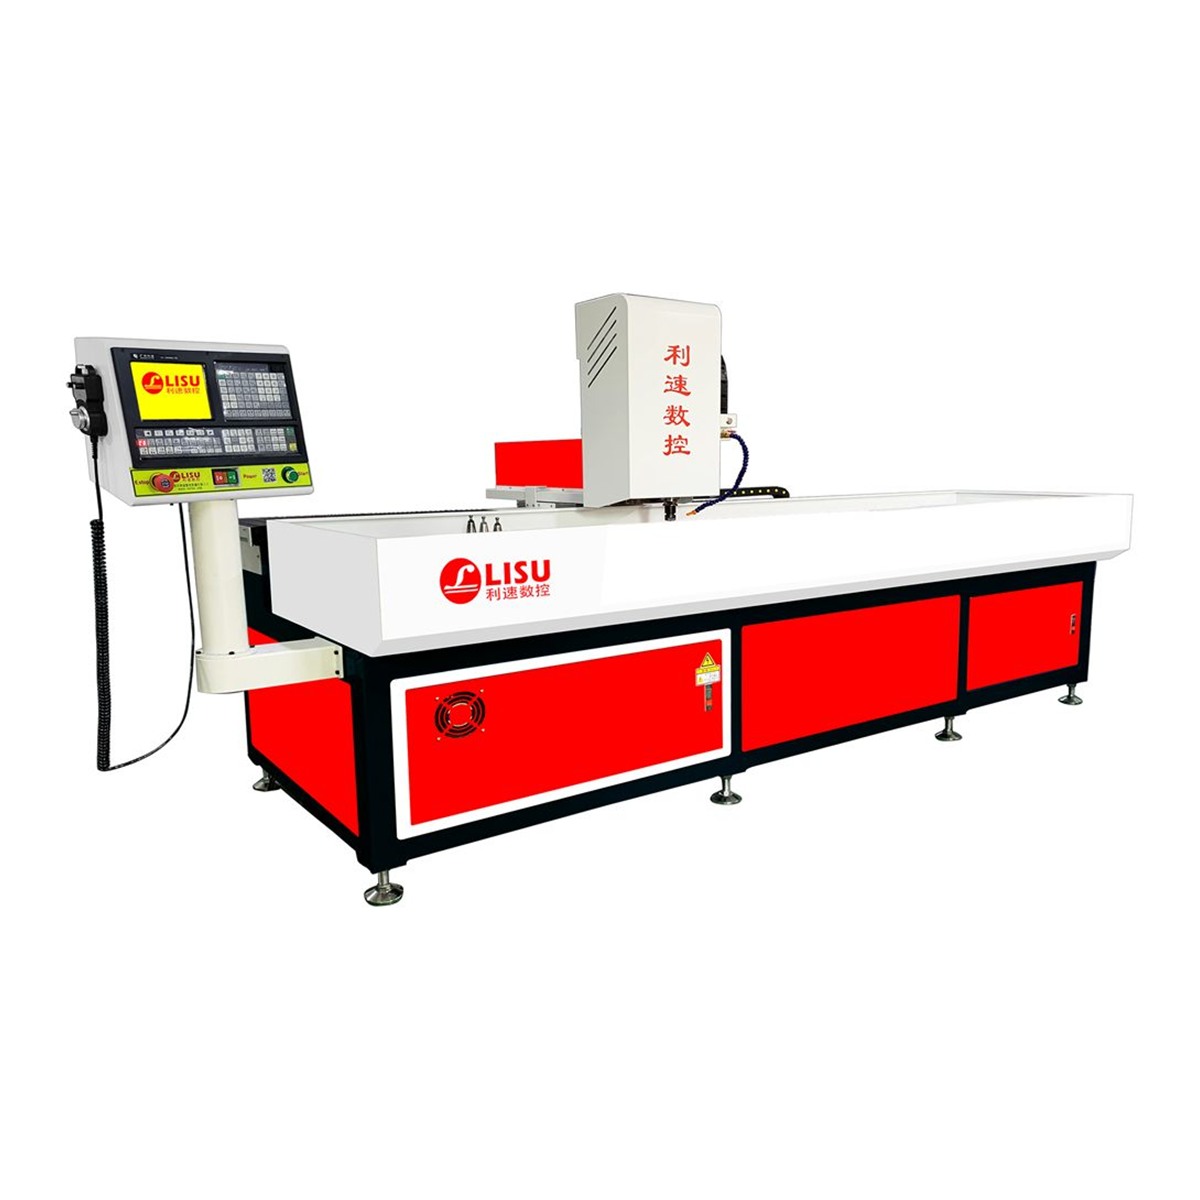
如果零件长度接近两米,又要一次完成热熔钻孔与攻牙,LS-2040T 自动换刀钻孔机更合适:两米行程、自动换刀,支持热熔攻牙,加装旋转轴后还能实现管类 360° 加工,管件侧壁打孔不用再翻面装夹。
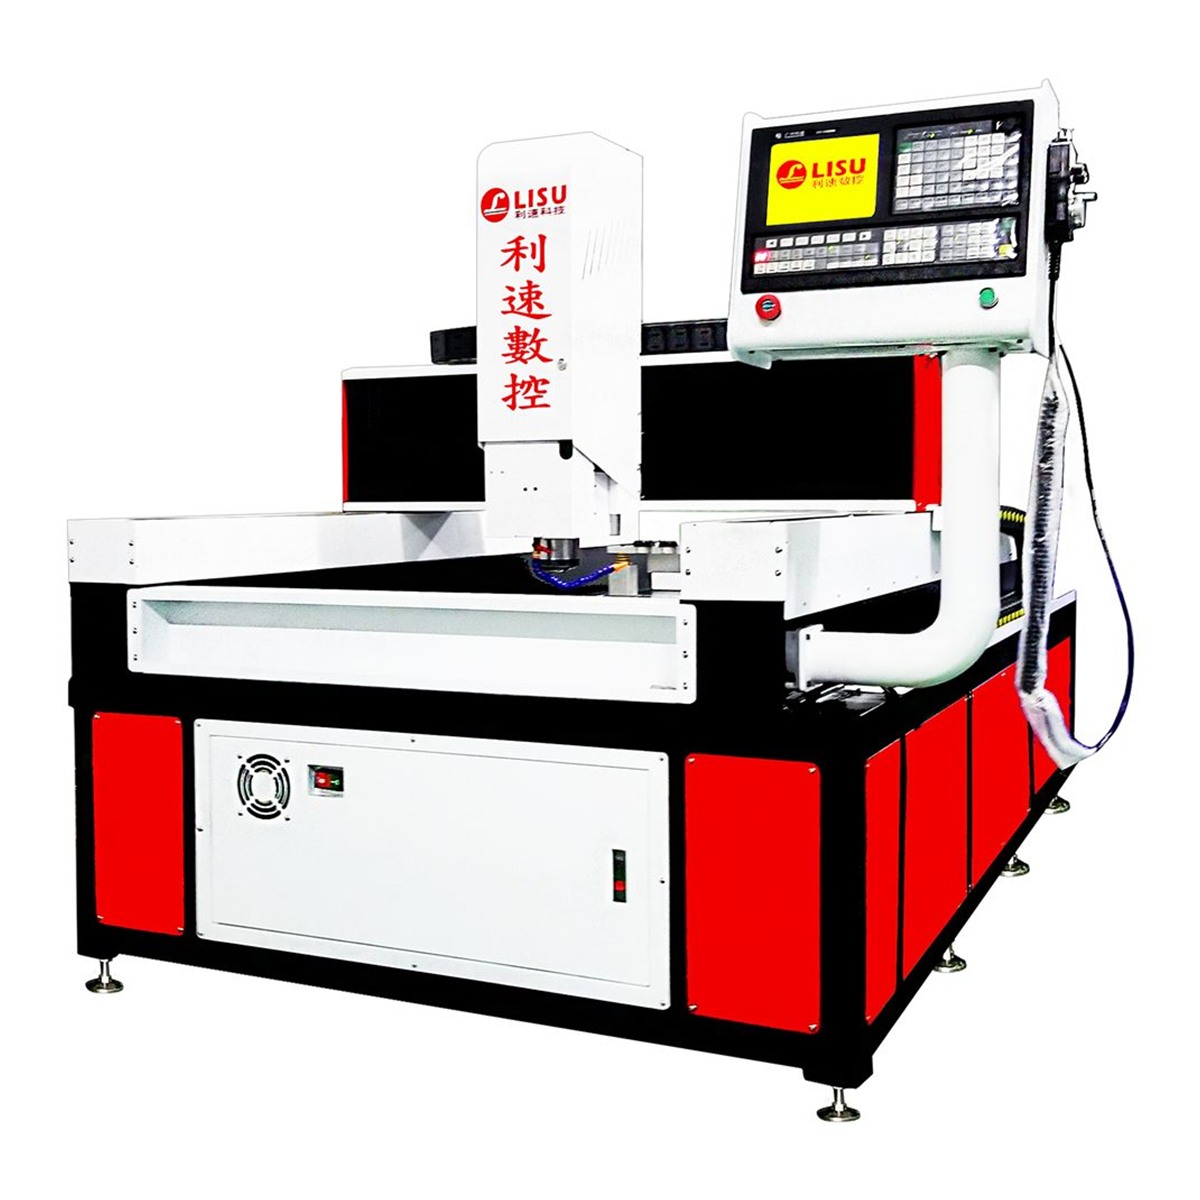
更大尺寸的板材,或者一个工件上既要钻孔、又要攻牙和倒角,可以看 LS-1580T 大幅面龙门型自动钻攻机。龙门结构、双驱同步传动,钻孔、攻牙、倒角一次装夹完成,长时间连续加工的稳定性更好。
先打样验证工艺,再决定买什么设备
热熔钻孔的实际效果和材料牌号、板厚、目标孔径、螺纹规格都相关,纸面参数说不清楚。与其反复对比参数,不如先看打样结果,这也是考察热熔钻孔机厂家最实在的方式:看孔口衬套是否饱满、攻牙后螺纹通止规是否合格、工件背面有没有烧伤变色,再据此确定主轴转速、进给参数和机型行程。利速数控支持免费打样,样件试出来再谈配置,比凭经验选设备稳妥。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,整机质保 1 年,售后 24 小时响应。