一、多头数控钻孔机解决的核心问题
在多孔位零件上,单主轴机床的基本节奏是:钻一个孔、移动、再钻一个孔。孔数一多,空行程和换刀次数成倍增长,装夹与找正的时间常常超过实际切削时间。多头数控钻孔机的思路是把“串行”改成“并行”——在同一台设备上布置两组或更多主轴,或者采用双系统、双端面结构,让多个孔位同时或交替加工,从而压缩单件节拍。
这种结构在三类场合收益最明显:一是同一面上孔位密集、间距规整的法兰、端盖、连接板;二是两端都需要钻孔攻牙的管件与轴类;三是工件又大又重,吊装一次成本高、找正一次耗时长的钢架与模具类零件。
二、多主轴同步加工常见的三种结构
多头数控钻孔机并不是单一机型,按主轴与数控系统的组织方式,大致可以分成三类。
1. 双系统双端面同步加工
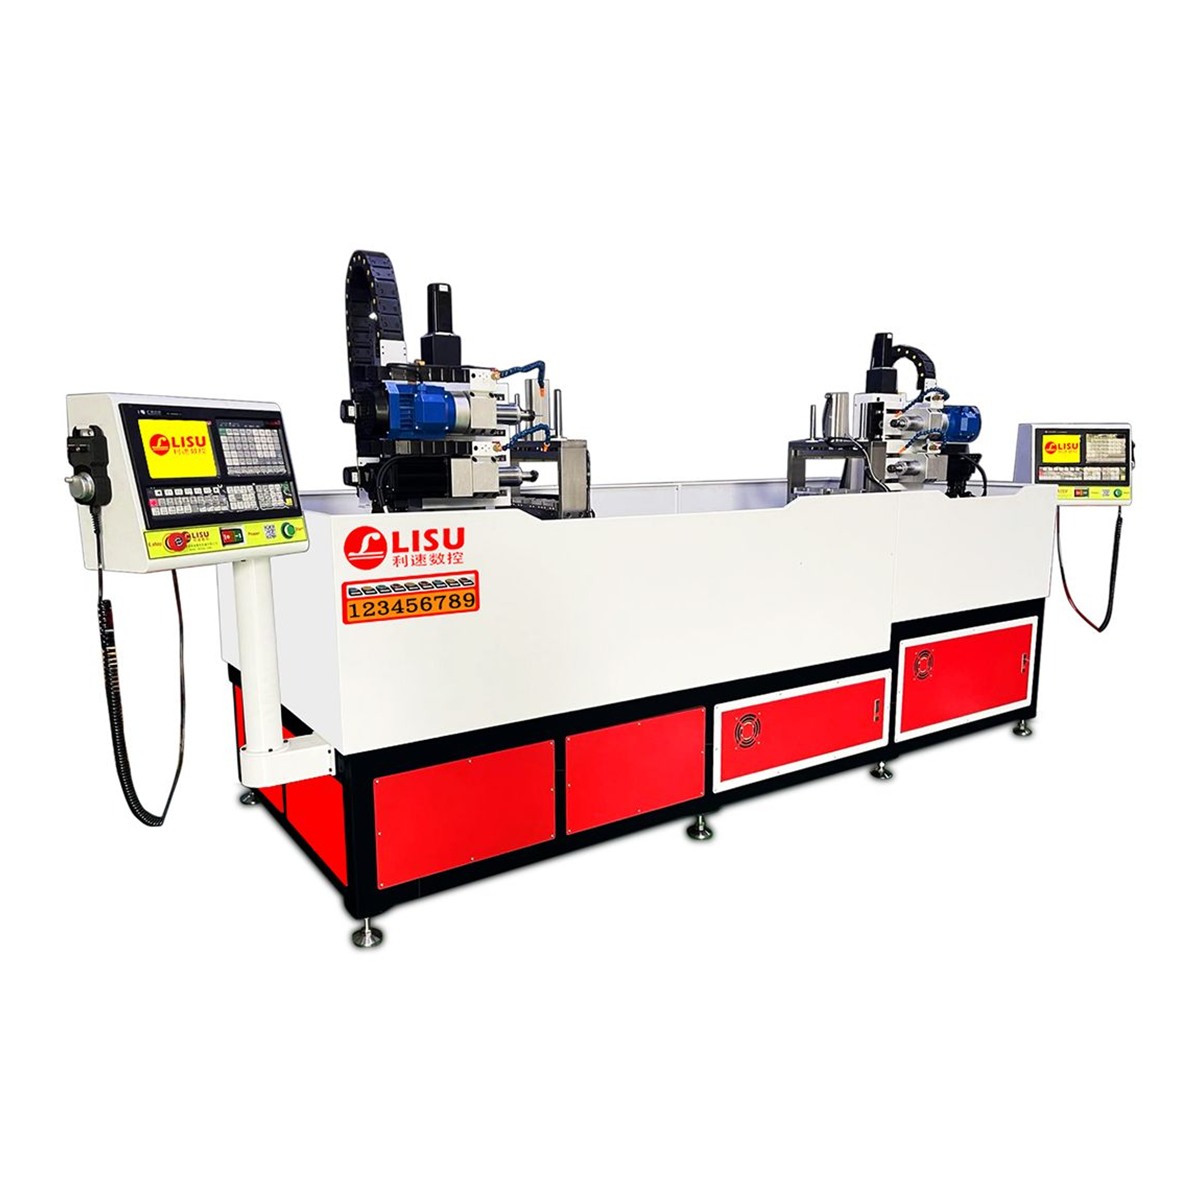
机床配两套独立的数控系统与主轴箱,从工件两端同时进刀,一键启动、两端同时加工,效率接近翻倍,适合两端都需要钻孔攻牙的管件、轴类与支架。LS-3000W 双系统数控钻孔攻牙机采用的就是这种布局,钻孔与攻牙可以在同一次装夹中衔接完成,省掉二次找正。
2. 双系统双主轴,可联机也可分开
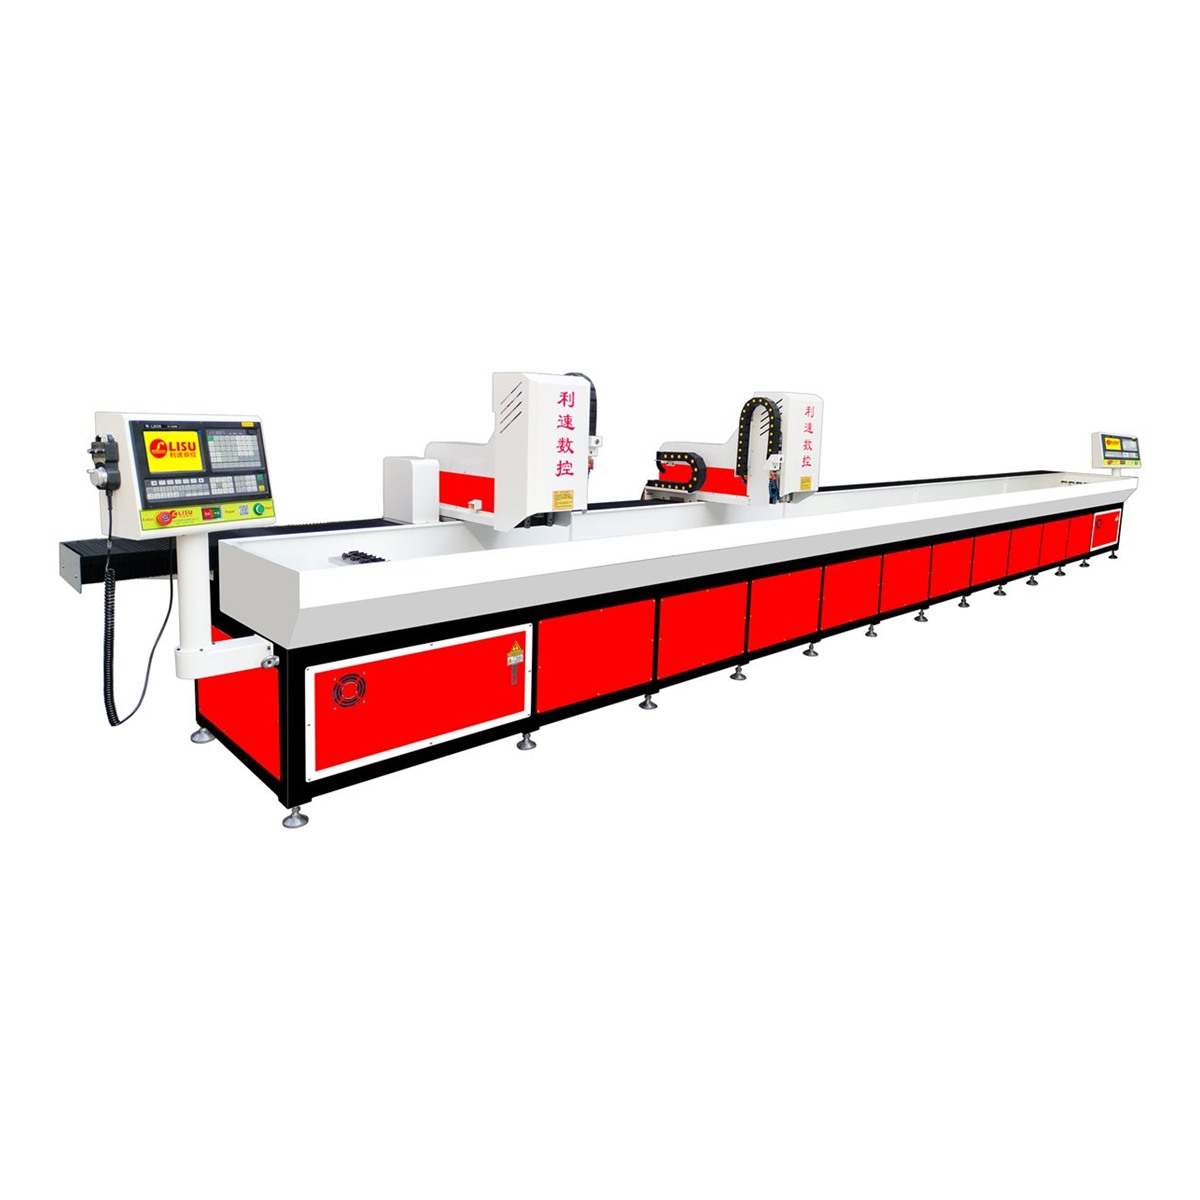
长行程机床上布置两套主轴系统,既可以联机同加工一件,做大范围连续孔位;也可以分开单独加工,兼顾多件排产的灵活性。八米行程的 LS-8040ST 双系统自动换刀数控钻孔机属于这一类,适合长条形工件的连续钻孔与批量加工。
3. 动梁式龙门结构
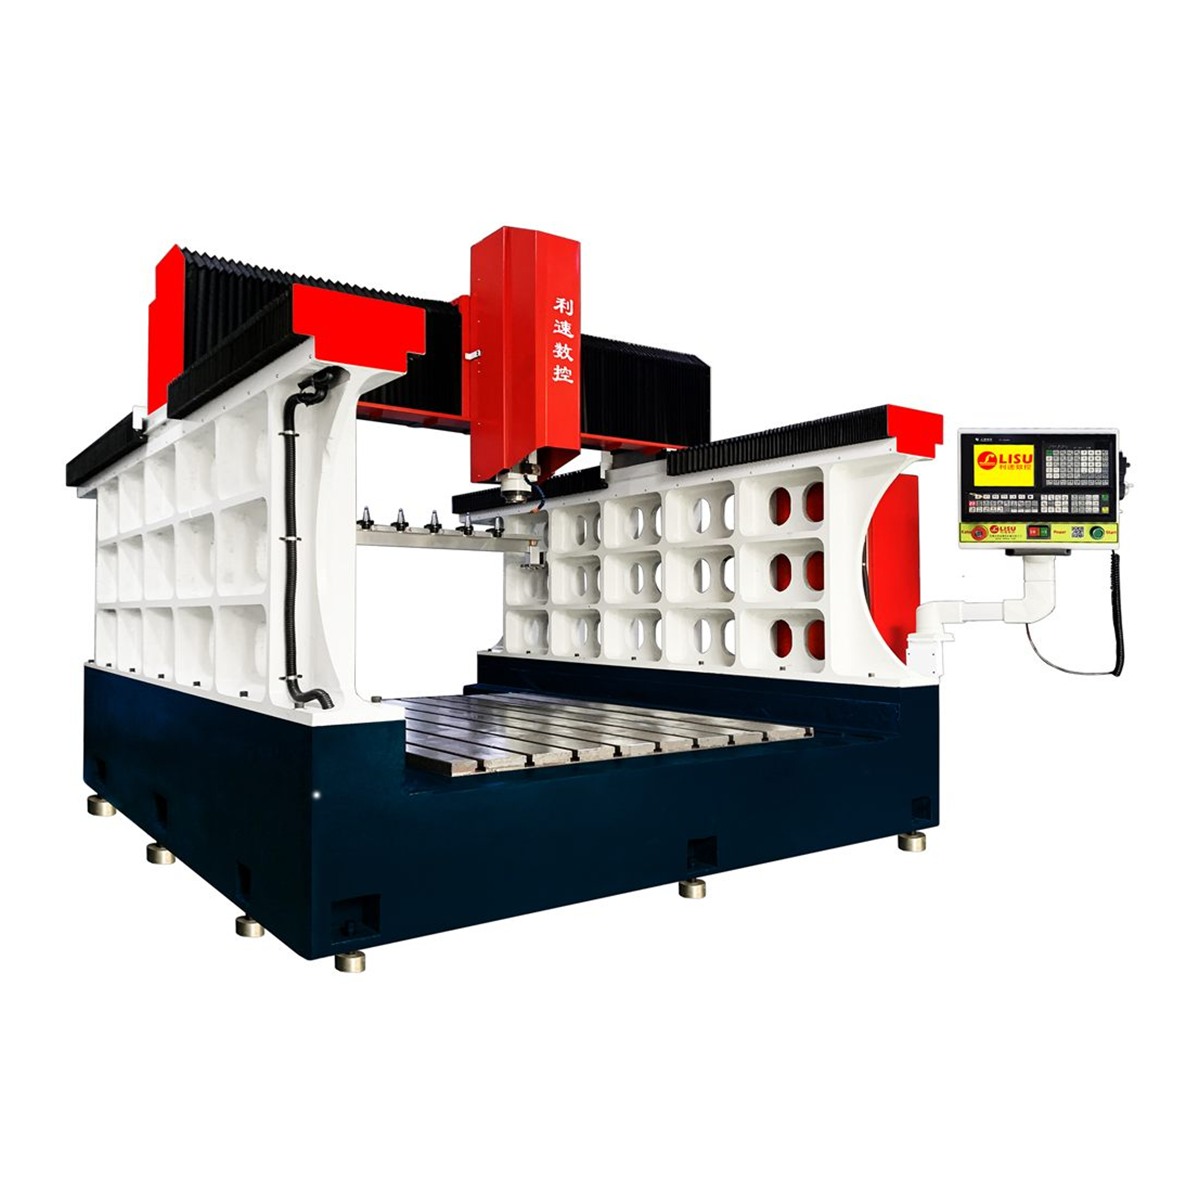
当工件是大型钢架、模具、法兰、变速箱外壳这类重件时,让主轴移动通常比移动工件更划算。动梁式结构把横梁装在固定床身上行走,工作台只承重、不参与移动,重载下的稳定性更好。LS-2216Z 龙门型机身铸件专用钻攻机是动梁式自动换刀钻攻机,面向大件的粗加工与精加工一体需求。
三、选型要点:先看工件,再看节拍
- 孔位分布:孔集中在同一个面,优先考虑多主轴同时加工;分布在两端或多面,则应考虑双系统、双端面结构。
- 工件尺寸与重量:长条形、大吨位工件重点看行程、床身刚性与支撑方式,反复吊装找正的代价往往高于设备本身的差价。
- 精度要求:孔距公差、位置度要求高时,要看导轨形式、丝杠精度与热变形控制,而不是只盯主轴转速。
- 是否需要攻牙:钻孔后要攻牙的零件,选钻攻一体机型可以减少一次装夹带来的二次找正误差。
- 刀具数量:孔型多、刀具多时,自动刀库能减少人工干预,但要确认换刀区域与加工区域是否存在干涉。
四、典型加工场景与工艺提醒
以法兰为例:同一圆周上的等分孔,若采用对称布置的双主轴,两个孔同时加工,分度次数可以减少一半。对称切削时两侧切削力相互抵消,工件不容易被推偏,但两条排屑路径会互相干扰,冷却与排屑方式需要配套设计。
变速箱外壳、模具类工件的特点是孔深不一、孔型混杂,通常先用大直径刀具粗钻,再用小刀具精修,配合自动换刀连续完成。这类零件更考验设备的刚性与长时间加工的稳定性,而不是极限转速。
钢架类长工件则要先确认行程是否覆盖全部孔位,再确认支撑与压紧方案,避免加工中段出现让刀或振动。条件允许时,用真实工件做一次打样验证,比只看参数表更可靠。
五、验收与售后要看什么
- 用实际工件试加工,测孔径、孔距与位置度,而不是只看空运转是否顺畅。
- 连续加工一段时间后复测精度,观察热变形造成的漂移量。
- 确认自动换刀与双系统切换的稳定性,以及操作逻辑是否符合车间使用习惯。
- 确认质保范围与响应时效。利速数控提供整机质保 1 年、售后 24 小时响应,非标需求可先打样验证工艺再确定方案。
六、常见问题
多头数控钻孔机是不是主轴越多越好?不是。主轴数量要与孔位分布相匹配,盲目增加会提高干涉风险与维护成本,实际收益可能还不如优化装夹与排屑方式。
双系统机型操作复杂吗?关键在系统切换逻辑是否清晰。建议在打样阶段让操作人员实际上手,确认程序调用与对刀流程顺手。
如果您的零件孔位多、装夹次数多、交期偏紧,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可根据工件图纸给出机型与工艺建议。