LED灯具的结构件大多以铝合金型材、压铸铝、冷轧钢板和塑料边框为主。无论是灯盘底板、散热器、灯槽还是安装支架,上面往往要加工散热孔、走线孔、安装过孔以及用于固定的螺纹孔。孔位数量多、分布密,孔径从 M3 到 M8 都有,还要兼顾外观面不被划伤,因此 LED灯具钻孔 是灯具加工里最占工时的一道工序,也最容易在装配环节暴露问题。
一、LED灯具钻孔常见的三个加工难点
- 薄壁易变形:灯槽、灯罩边框的板厚常在 1.0~3.0mm,普通麻花钻下压时轴向力偏大,材料容易被顶出凹陷,孔口翻边不齐、毛刺外翻,装到成品上外观检验就过不去。
- 攻牙易滑牙:薄板上螺纹的啮合长度几乎等于板厚,拧两三次螺丝就容易滑牙。灯盘盖板、接线盒盖这类需要反复拆装的零件,对螺纹强度尤其敏感。
- 长件多次装夹:灯具型材长度常见 1.2m、2m 甚至 3m,用普通台钻要靠划线、打样冲、多次装夹定位,孔距的累积误差容易超过 0.5mm,装配时对不上孔,只能现场修配。
二、选型要点:先看板厚,再看行程
LED灯具钻孔的选型没有通用答案,按零件特征拆开看会清楚很多。板厚决定了用哪种成孔方式,行程决定了台面规格,批量决定了要不要做多主轴或双工位。
- 板厚与材质:铝、铜等有色金属薄板在 3mm 以下时,优先考虑热熔钻孔工艺;板厚 5mm 以上、或需要钻深孔的结构件,普通数控钻攻更合适。不锈钢件要单独确认工艺可行性。
- 孔径与螺纹规格:M3 至 M6 的小螺纹孔,重点看主轴转速与进给匹配;同一零件上既有热熔衬孔又有普通过孔时,要看设备能否在一次装夹中切换刀具。
- 型材长度与台面:加工 2m 以上灯槽,建议直接选三米行程机型。台面留有富余,才能一次装夹完成整条型材的所有孔位。
- 精度与效率:灯具孔位公差一般在 ±0.1mm 量级即可满足装配,但重复定位精度要稳,避免首件合格、批量跑偏。批量大的零件还要看多主轴同步加工的能力。
- 后续工序:是否需要倒角、铣槽、铣缺口,会直接影响刀库配置和程序编排,选型时要一并提出。
三、热熔钻孔:薄板衬孔一次成型
热熔钻孔的原理并不复杂:主轴高速旋转并轴向进给,钻头与材料摩擦产生热量,使材料局部软化,再由钻头挤压成形,孔的周围被推起一圈衬套(衬孔),孔壁光滑、无切屑。相比普通钻孔,热熔成型把有效螺纹长度从板厚提高到原来的两到三倍,螺丝反复拆装也不容易滑牙;同时没有切屑产生,省去了吹屑、去毛刺和清洗环节,对灯具这种外观件尤其友好。
需要注意的是,热熔钻孔更适合铝、铜等导热好、塑性好的材料,转速与进给参数要按板厚和孔径调好。参数偏保守,衬孔高度不够;参数偏激进,孔口会发黑或衬套开裂。这一环节建议在打样阶段就把参数定下来。
四、按零件类型选机型
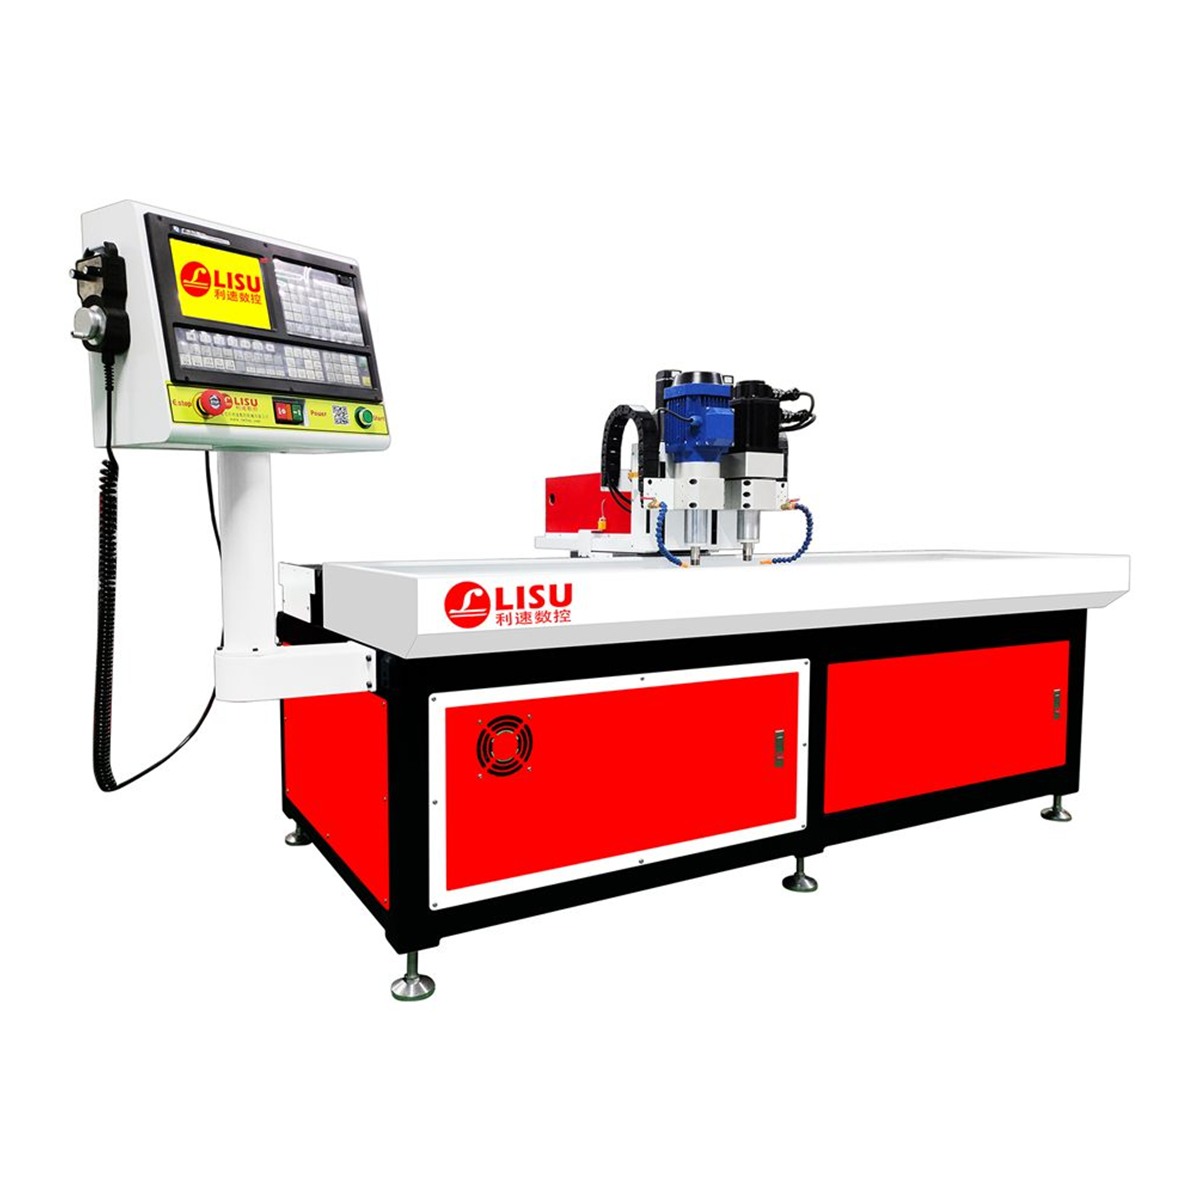
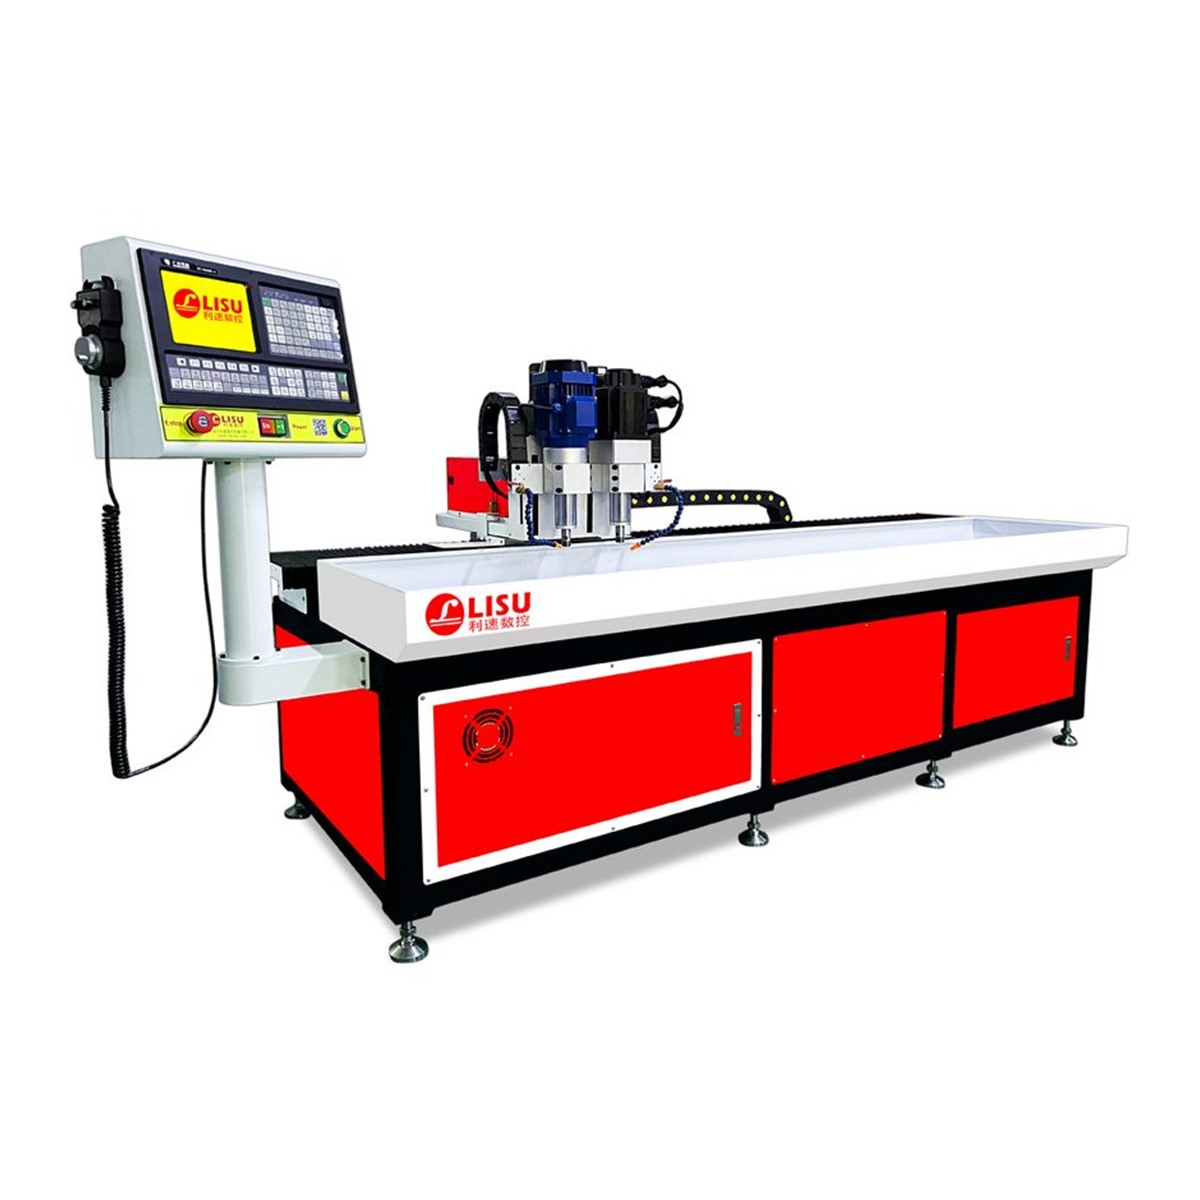
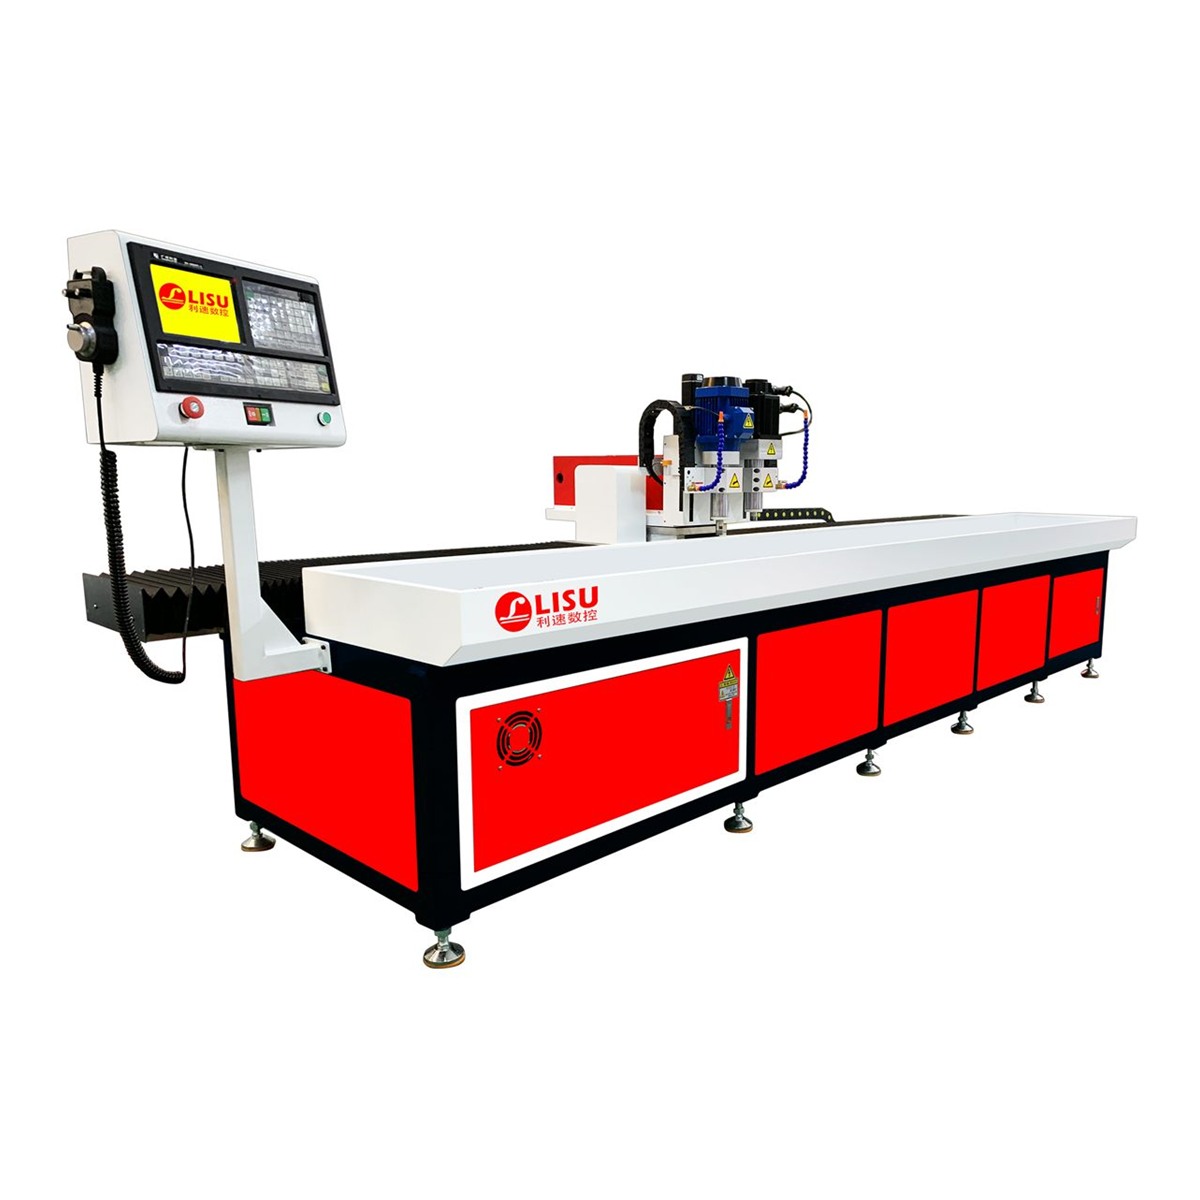
具体到设备选择,利速数控的 PLED 系列在灯具加工中用得比较多,可以按零件类型对应:
- PLED-2030G 数控热熔钻孔攻牙机:热熔钻孔攻牙专机,薄板钻孔免切屑,衬孔一次成型。适合灯罩、灯盘这类 1.0~3.0mm 薄板零件的批量加工,孔口光洁,基本不用二次去毛刺。
- PLED-3030G 数控钻攻一体机:三米行程数控钻攻一体机,支持热熔攻牙,长型材一次装夹就能完成整条灯槽的钻孔与攻牙,适合 2m、3m 灯槽、导轨类零件。
- PLED-1530G 热熔钻攻一体机:集合热熔钻孔、攻丝及普通钻攻的数控设备,一机多用。适合品种多、批量小的灯具厂,一台设备兼顾薄板衬孔与 5mm 以上厚件的普通钻攻。
设备到位后,建议按首件确认的流程验收:先核对孔位坐标与孔距,再看孔口有无翻边、毛刺和衬套开裂,最后用通止规检查螺纹,确认无误再进入批量生产。整机质保一年,售后 24 小时响应,日常使用中遇到参数问题也可以随时沟通。
如果你正在为某款灯具零件安排 LED灯具钻孔 工艺,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐)。我们可以根据图纸与板厚给出工艺建议,支持免费打样与非标定制,打样后再定机型会更稳妥。