在钢管栏杆、仓储货架、太阳能支架、健身器材以及液压管路中,经常需要在管件管壁上沿圆周方向加工出一排甚至多排孔位,这类工序通常被称为管材环向钻孔。它和管端面的轴向钻孔不同,刀具是垂直于管壁切入的,入钻点和出钻点都落在曲面上,对设备刚性、夹具设计和程序排布的要求都更高。
管材环向钻孔常见的加工场景
按管材截面分,常见有圆管、方管、矩形管和异型管;按孔位分布分,有单面孔、对穿孔、多角度环向孔和螺旋排孔。例如货架横撑管要在同一截面上打对穿孔,用穿心螺杆固定;太阳能支架的圆管需要按角度分段排孔;排气管、农机扶手上的管件则常在同一圆周上均布 3 至 6 个孔。
批量较小的时候,用摇臂钻加划线、打样冲、逐个找正还能应付;批量一上来,这种做法就很难保证孔距一致,也很依赖操作工的手感,这时通常要上数控设备配合专用夹具来做。
影响孔位精度与效率的几个工艺细节
夹具与定位方式
管材是空心件,直接夹紧容易压扁。圆管一般用 V 型块加抱箍,矩形管用平面靠栅加侧顶,薄壁管则建议用内撑芯棒或随形软爪。定位基准最好选管材外圆或一个平面加一个端面,并且一次装夹完成同一截面的全部孔位,减少反复装夹带来的累积误差。
入钻方式与切削参数
钻头接触管壁时接近点接触,横刃容易打滑跑偏,所以批量加工前先用定心钻点窝很关键。碳钢一般把线速度控制在 20 至 30 米/分钟,进给适当放小、保证排屑顺畅,必要时加注切削液;不锈钢要降低转速、加大每转进给,避免表层加工硬化。孔深超过管径三分之一时,建议分步钻、分级排屑。
薄壁管与热熔钻攻
壁厚 2 毫米以下的薄壁管,用普通麻花钻容易把管壁顶出凹陷,孔口还会翻边。这类工件可以考虑热熔钻攻工艺,靠摩擦生热让材料软化并向下挤压成型,形成带衬套的孔,之后可直接攻牙,省去焊接螺母的工序。因此带热熔攻牙功能的机型在管件加工中用得比较多。
管材环向钻孔设备怎么选
选型主要看三个条件:管材最大长度、单件孔数与换刀次数、以及批量大小。管长决定行程,孔型和工序数量决定要不要自动换刀。
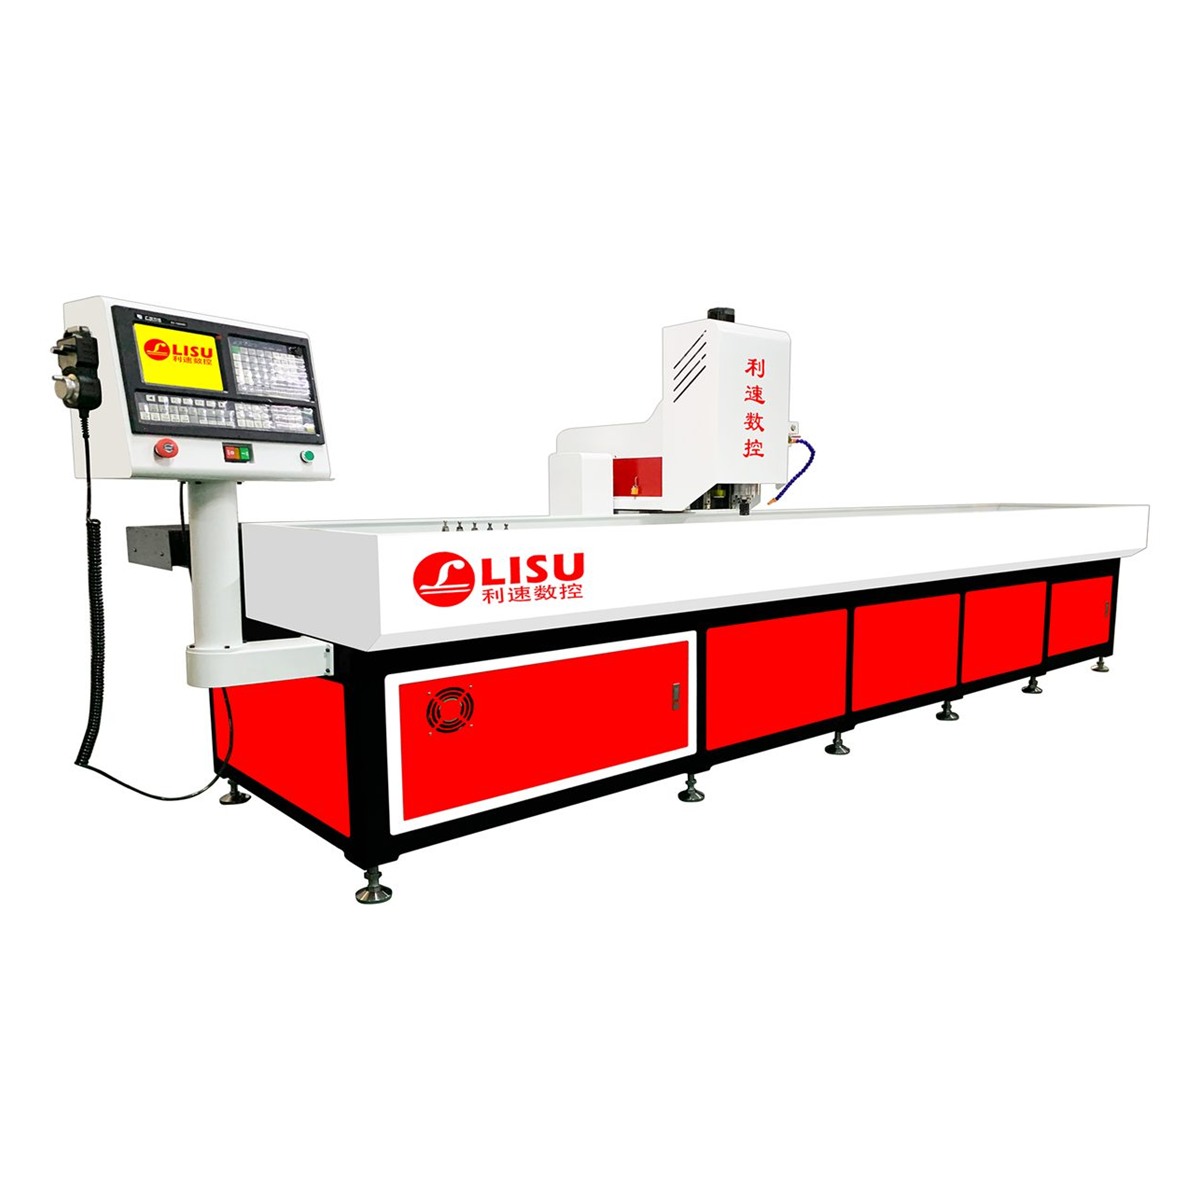
- 三米以内的长型材、管件:可选 LS-3040T 自动换刀钻孔机,三米超长行程配自动换刀,长型材一次装夹就能完成钻、攻多道工序,并支持热熔攻牙,适合栏杆、货架类长管批量加工。
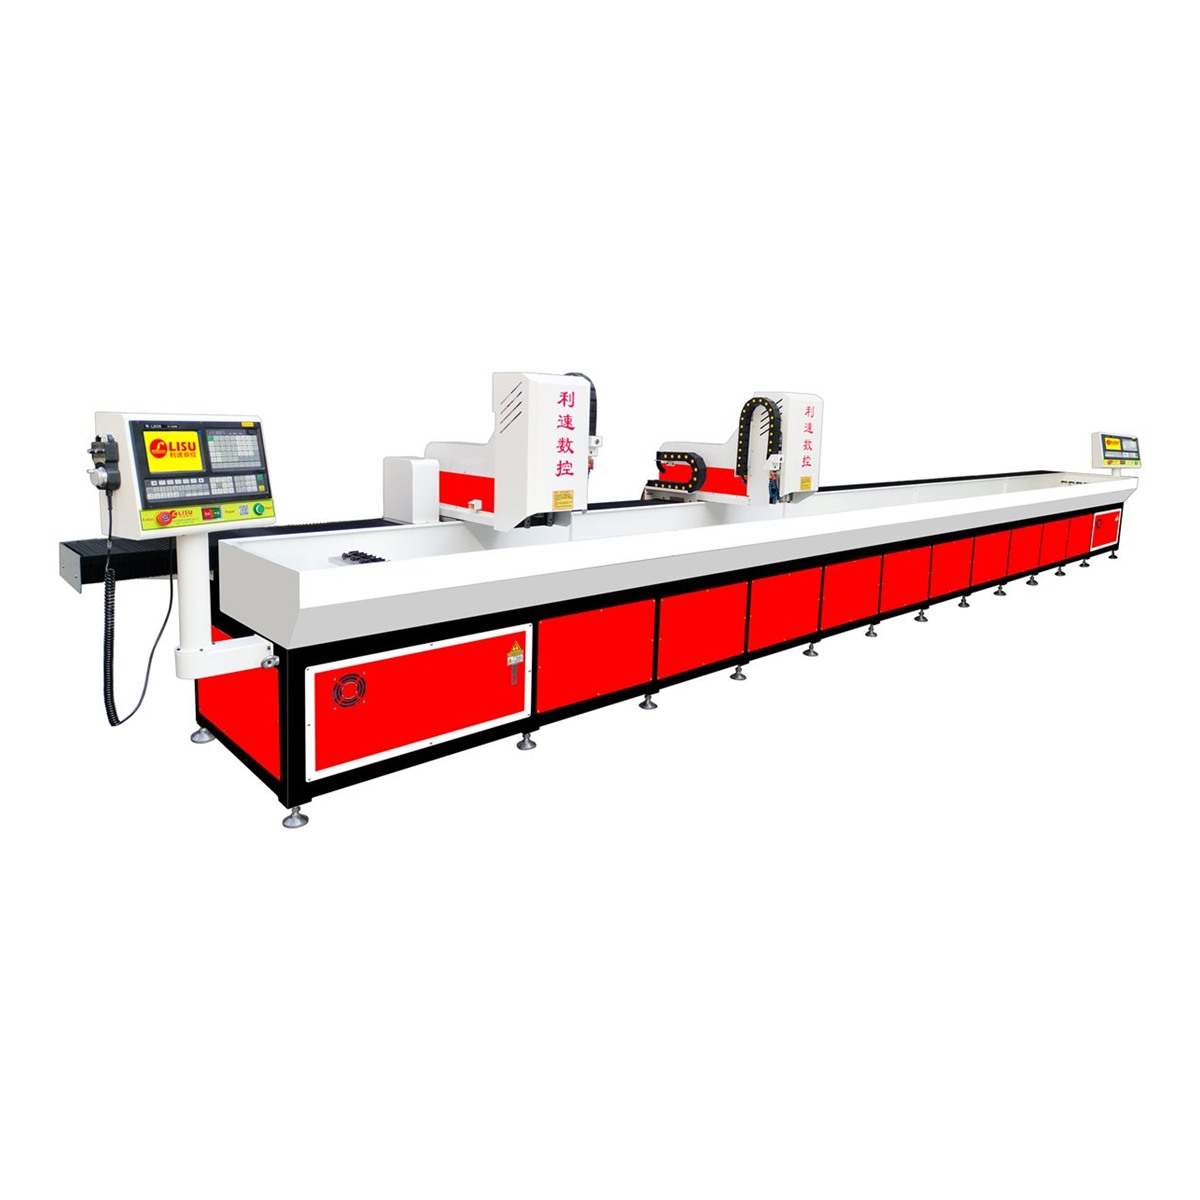
- 八米级管件或需要两轴协同的场合:LS-8040ST 双系统自动换刀数控钻孔机采用双系统双主轴,既可联机同加工一件,也可分开单独加工,长管两头多孔位同步作业时比较省节拍,也便于一台设备兼顾两种规格。
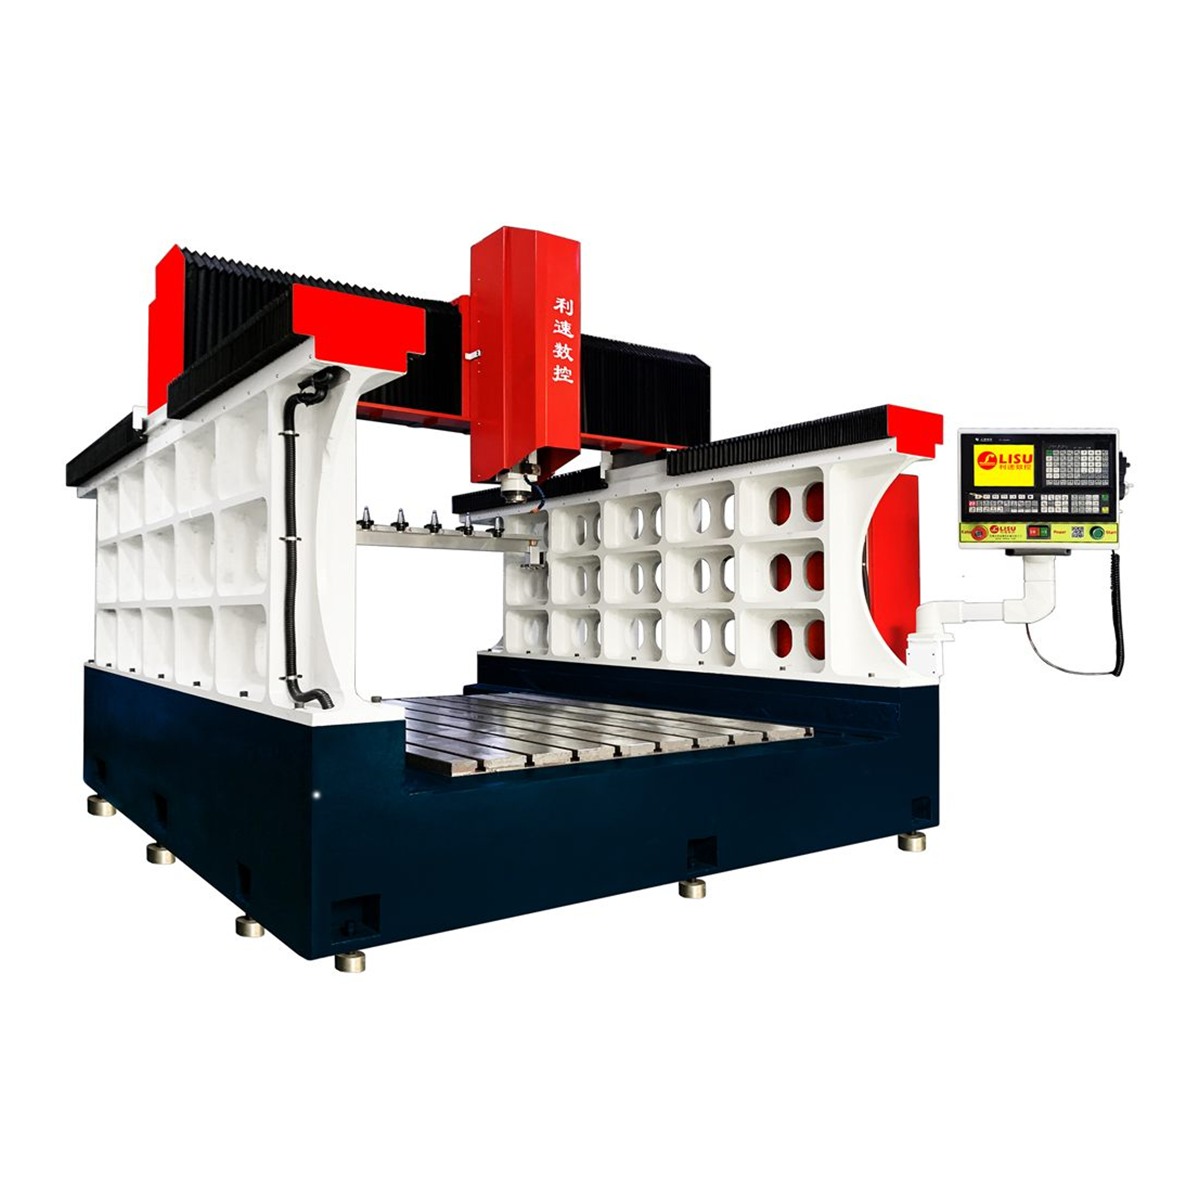
- 大型钢架、法兰等重件与厚壁管板:LS-2216Z 龙门型机身铸件专用钻攻机为动梁式自动换刀结构,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工,装夹重件时稳定性更好。
需要说明的是,环向孔的分度精度最终还是由夹具和程序共同决定。同一台机床,换一套夹具、改一段子程序,节拍和孔距的稳定性可能完全不同,所以不建议只按机床参数表来比较。
试加工与批量验收建议
- 首件重点测孔距、孔径、孔轴线与管材轴线的角度偏差以及孔口毛刺高度;
- 连续加工 20 件以上再复测尺寸,判断夹具是否松动、刀具是否磨损;
- 程序里留出退刀与排屑动作,避免切屑缠绕划伤管壁;
- 多品种小批量时,用快换夹具配合子程序调用,能明显缩短换型时间。
管材环向钻孔看似只是一道钻孔工序,但孔位一致性、管壁变形和毛刺控制往往直接决定整批管件的装配质量。把夹具方案、刀具选择和加工程序放在一起考虑,比单纯比较主轴转速更有意义。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),提供免费打样与非标定制服务。
东莞市利速数控机械有限公司成立于 2002 年,整机质保 1 年,售后 24 小时响应。