五金件钻孔攻牙是钣金加工、家具五金、铝型材装配中最基础的两道工序,也是最容易卡产能的环节。工件形状杂、加工面多、材质跨度大,一台设备常常既要钻通孔,又要攻盲孔。把工序排顺、机型选对,通常比单纯增加人手更有效。
一、五金件钻孔攻牙的典型场景与难点
常见工件包括铝型材、铝滑块、办公家具连接件、门窗配件、机箱机柜立柱、散热器型材、五金支架等。加工难点主要集中在三个方面:
- 加工面不在同一侧。不少五金件需要侧面钻孔或端面攻牙,立式钻床得多次翻面装夹,基准一换,孔位就容易偏。
- 材质跨度大。铝合金偏软、易粘刀,排屑不畅会拉伤牙纹;不锈钢、碳钢则要求转速与进给匹配,否则丝锥易崩。
- 批量与换型频繁。同一条线上今天做几百件滑块,明天换另一款连接件,工装与参数调整占用的时间往往超过实际加工时间。
二、选型要点:先定加工面,再定材质与批量
选机型时,建议按顺序问自己三个问题:加工面是一个还是两个?工件是长料还是小件?批量是单件打样还是长期连续生产?答案不同,机型方向也不同。
1. 侧面、端面单面加工:卧式机型更顺手
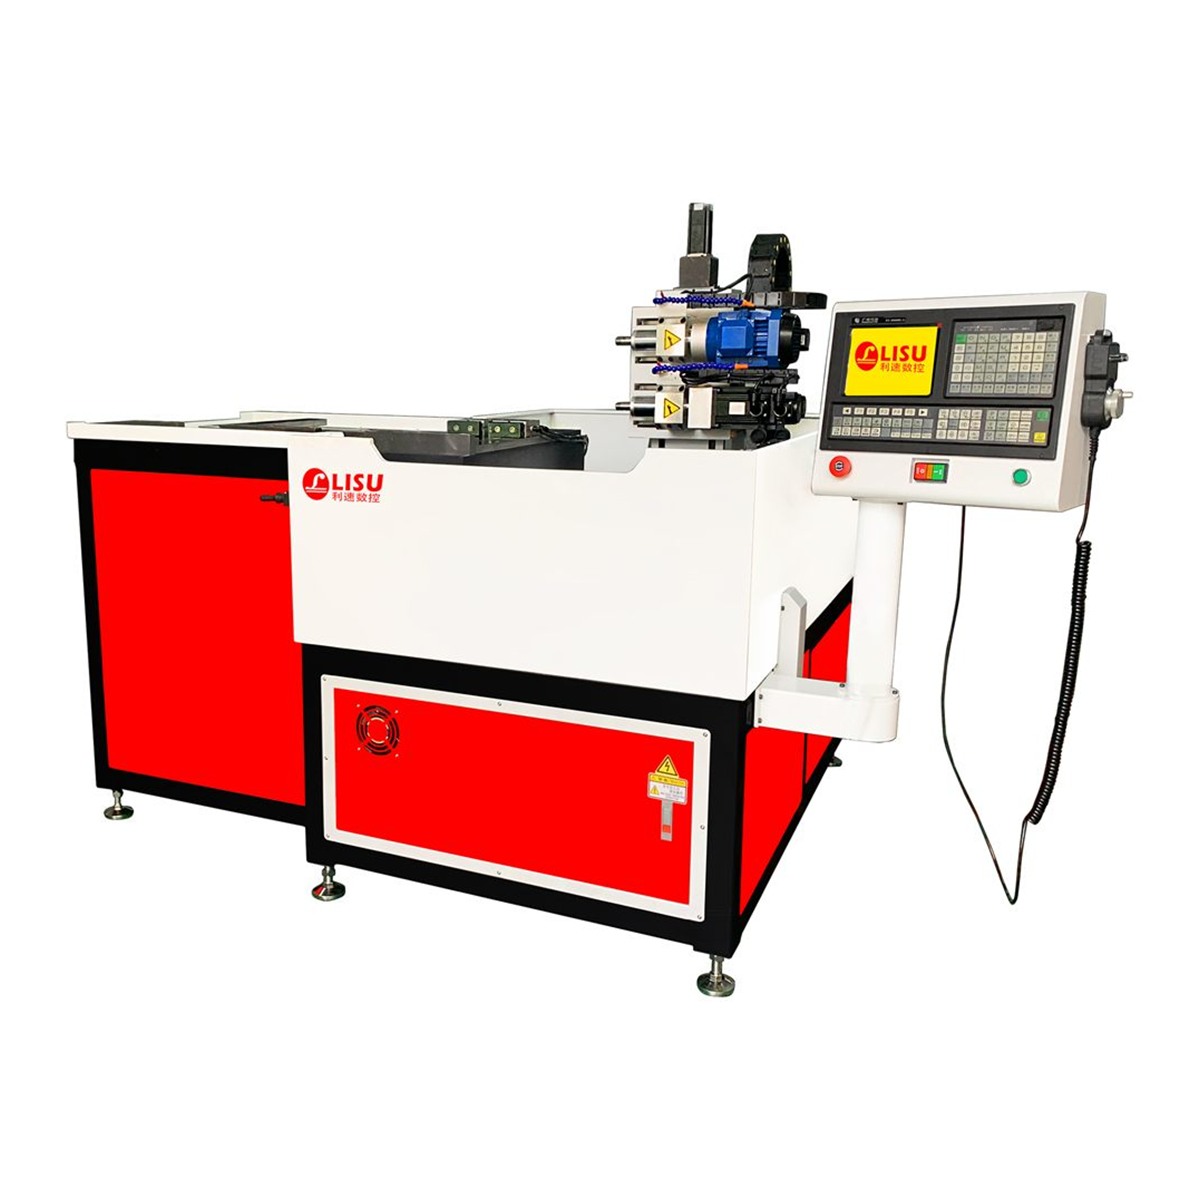
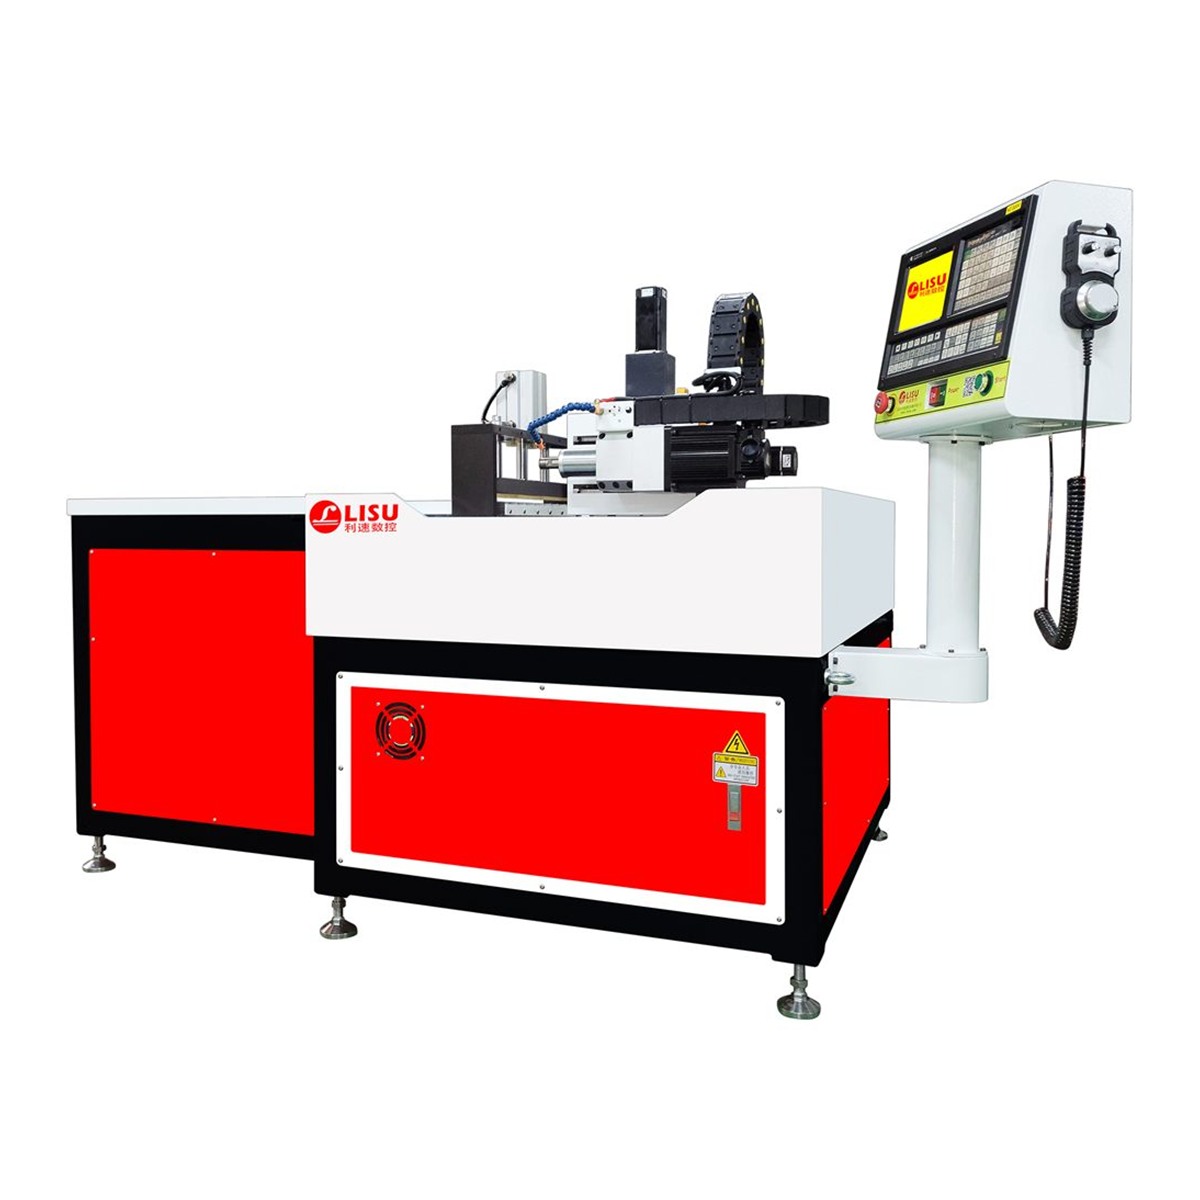
如果工件需要在侧面或端面钻孔攻牙,卧式结构的优势很明显:主轴水平布置,工件平放或侧靠即可加工,不必反复翻面。像LS-1000W 卧式钻孔攻牙机,属于专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,对长条形铝型材、五金支架一类工件比较友好。
如果工序以攻牙为主,例如办公家具连接件、铝型材、铝滑块需要在侧面或端面攻牙,可以看LS-1000M 卧式攻牙机。它同样是专利产品,针对的正是这类五金件的侧面、端面攻牙需求,主轴结构围绕攻牙工艺设计,牙深一致性更容易控制。
2. 两端面都要加工:双系统机型省掉一次装夹
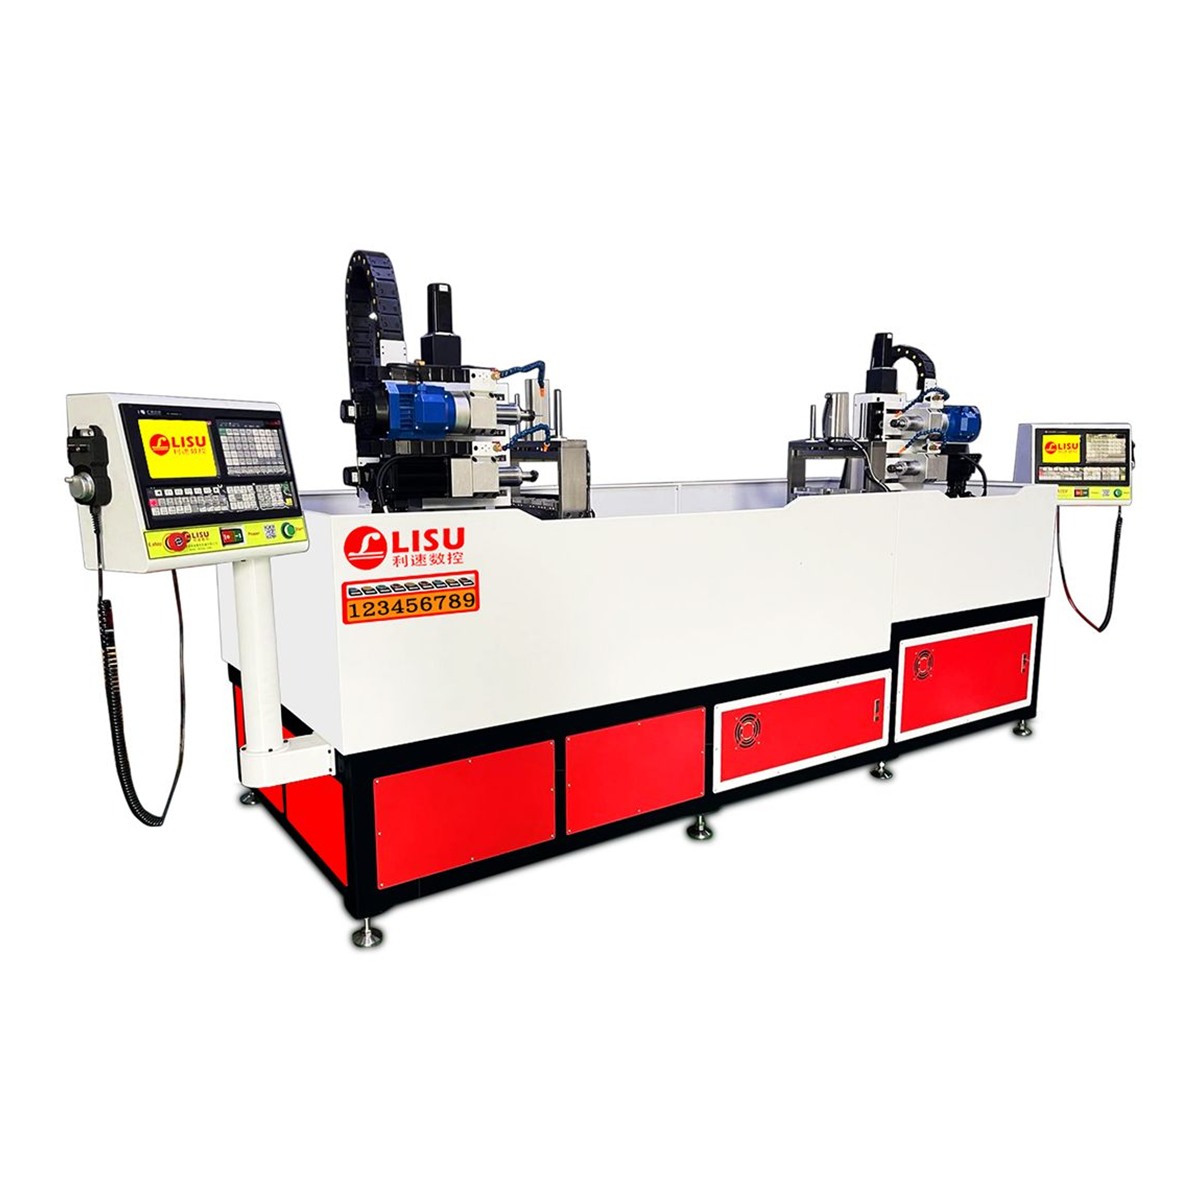
管件、型材、连接件常常两端都要钻孔攻牙。传统做法是加工完一端再调头,两次装夹既费时,又容易累积定位误差。这类工况可以考虑LS-3000W 双系统数控钻孔攻牙机,双系统双端面钻孔攻牙,一键启动两端同时加工,效率翻倍,同时减少了一次定位带来的误差叠加。
三、工艺顺序与参数:钻攻配合的几个细节
设备选对之后,参数与工艺决定孔和牙的质量。以下几个原则在实践中比较通用:
- 先钻后攻,底孔尺寸留准。底孔偏小,丝锥切削扭矩大、易断;底孔偏大,牙型不饱满,拧紧强度不足。不同材质、不同螺距对应的底孔尺寸要按标准查表,不能一套参数做到底。
- 攻牙转速低于钻孔转速。攻牙对同步性要求高,转速过高容易造成牙距拉长或乱牙,在不锈钢件上尤其明显。
- 排屑要顺畅。铝件粘刀,建议配合合适的切削液或微量润滑,及时把切屑带出孔外,避免二次切削拉伤牙面。
- 装夹基准统一。同一批工件尽量用同一定位面,减少翻面次数,孔位一致性更稳。
四、打样验证与非标定制
五金件钻孔攻牙的工件品类多,标准机型不一定能覆盖全部需求。比较稳妥的做法是先把图纸和样件交给厂家做工艺评估,用实际打样验证孔位、牙纹和节拍,再确定机型与工装方案。尤其是异形件、超长件、多面孔位件,非标定制往往比勉强凑合标准机更省成本。
五、关于利速数控
东莞市利速数控机械有限公司(品牌:利速数控 LISU)成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保 1 年,售后 24 小时响应。设备支持非标定制,也可免费打样验证工艺。
如果你的五金件正在为孔位精度、攻牙效率和换型时间发愁,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),把工件图纸或样件寄过来做一次免费打样,用实际加工结果来判断机型是否合适。