做五金件加工的人常遇到一种情况:同一个零件既要钻孔又要攻牙,两台设备之间来回周转,二次装夹既费工时,又容易带入位置偏差。钻孔攻牙一体机的思路很直接——把两道工序合到一台设备、一次装夹里完成,减少搬运与重复定位带来的误差,孔距一致性也更稳。
一、钻孔攻牙一体机适合哪些加工场景
从实际接单情况看,这类设备主要覆盖以下几类活:
- 铝型材、铝滑块的端面或侧面钻孔攻牙;
- 办公家具五金件、桌架、屏风框架的螺纹孔加工;
- 3C、汽配、灯饰类中小件的小批量多品种生产;
- 需要多面加工的箱体类、管件类零件,如接线盒、电机端盖。
它们的共同点是:孔位数量多、螺纹规格相对统一、批量稳定,靠人工台钻加手动攻牙,效率低,牙深和孔位一致性也不好保证。
按主轴方向分,钻孔攻牙一体机通常分为卧式与立式两类。卧式机型的主轴水平进给,工件立放或侧放,特别适合长条形型材的侧面、端面加工,装夹找正方便;立式机型更接近传统钻攻中心的布局,适合板面类零件的垂直加工。选哪一类,主要看零件的装夹姿态和孔位朝向,而不是看设备大小。
二、三款常见机型与适配对象
LS-1000W 卧式钻孔攻牙机
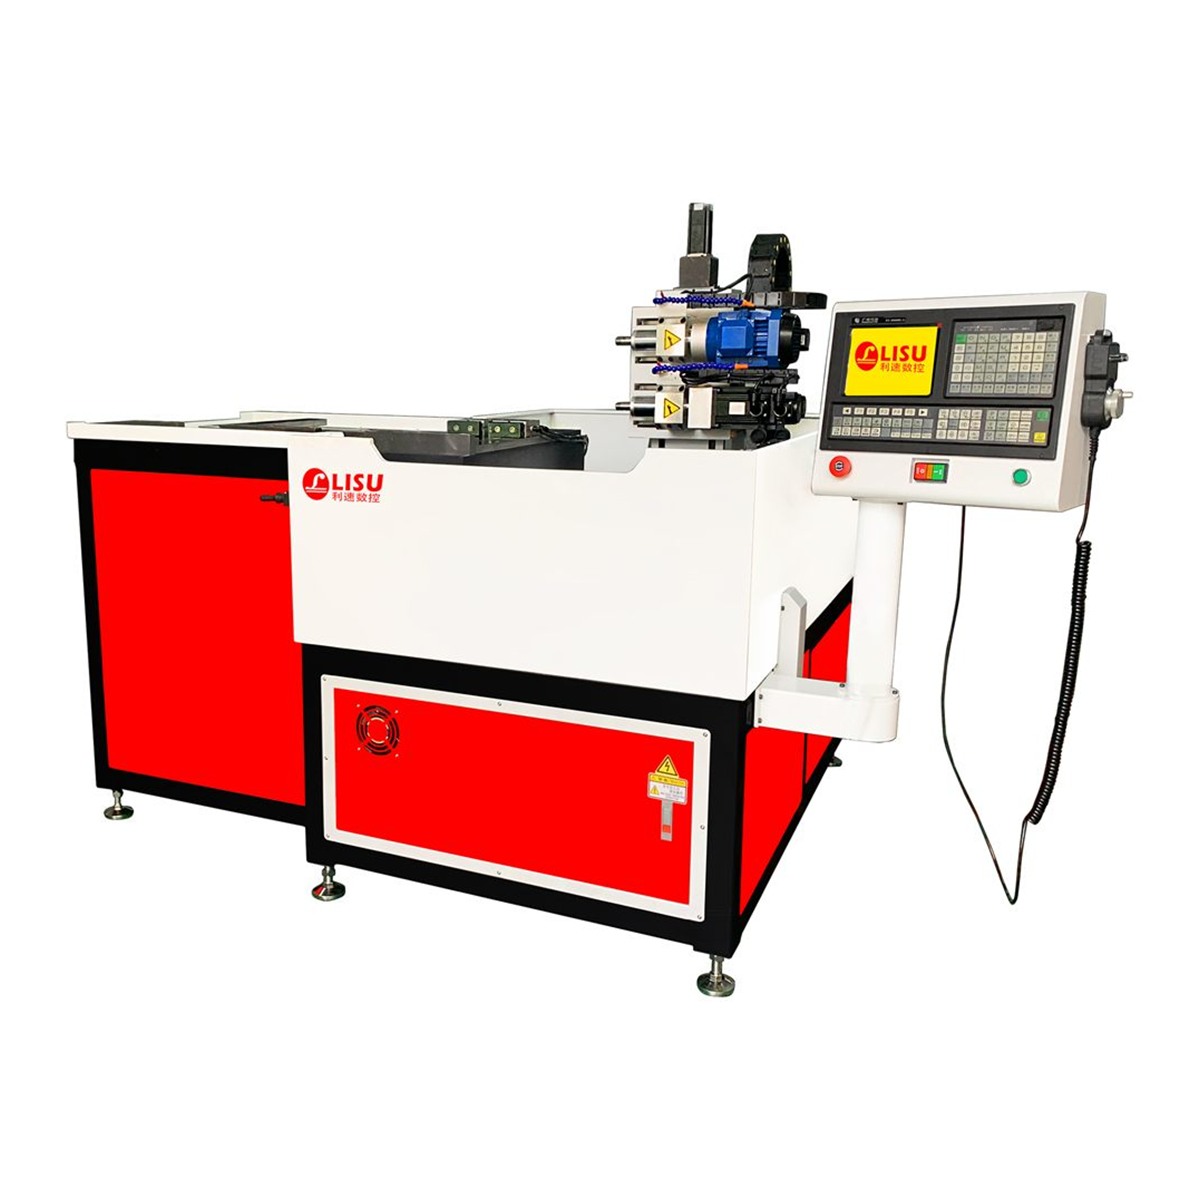
LS-1000W 卧式钻孔攻牙机是一款专利机型,主轴水平布置,工件在夹具上定位后,可直接完成各类金属与非金属材料的侧面钻孔、攻牙加工。对长料型材来说,卧式装夹比立式更容易找正,也便于与前后工序的上料、输送衔接。钻孔与攻牙在同一程序内切换,省掉了中间搬运和重新对刀。
LS-1000M 卧式攻牙机
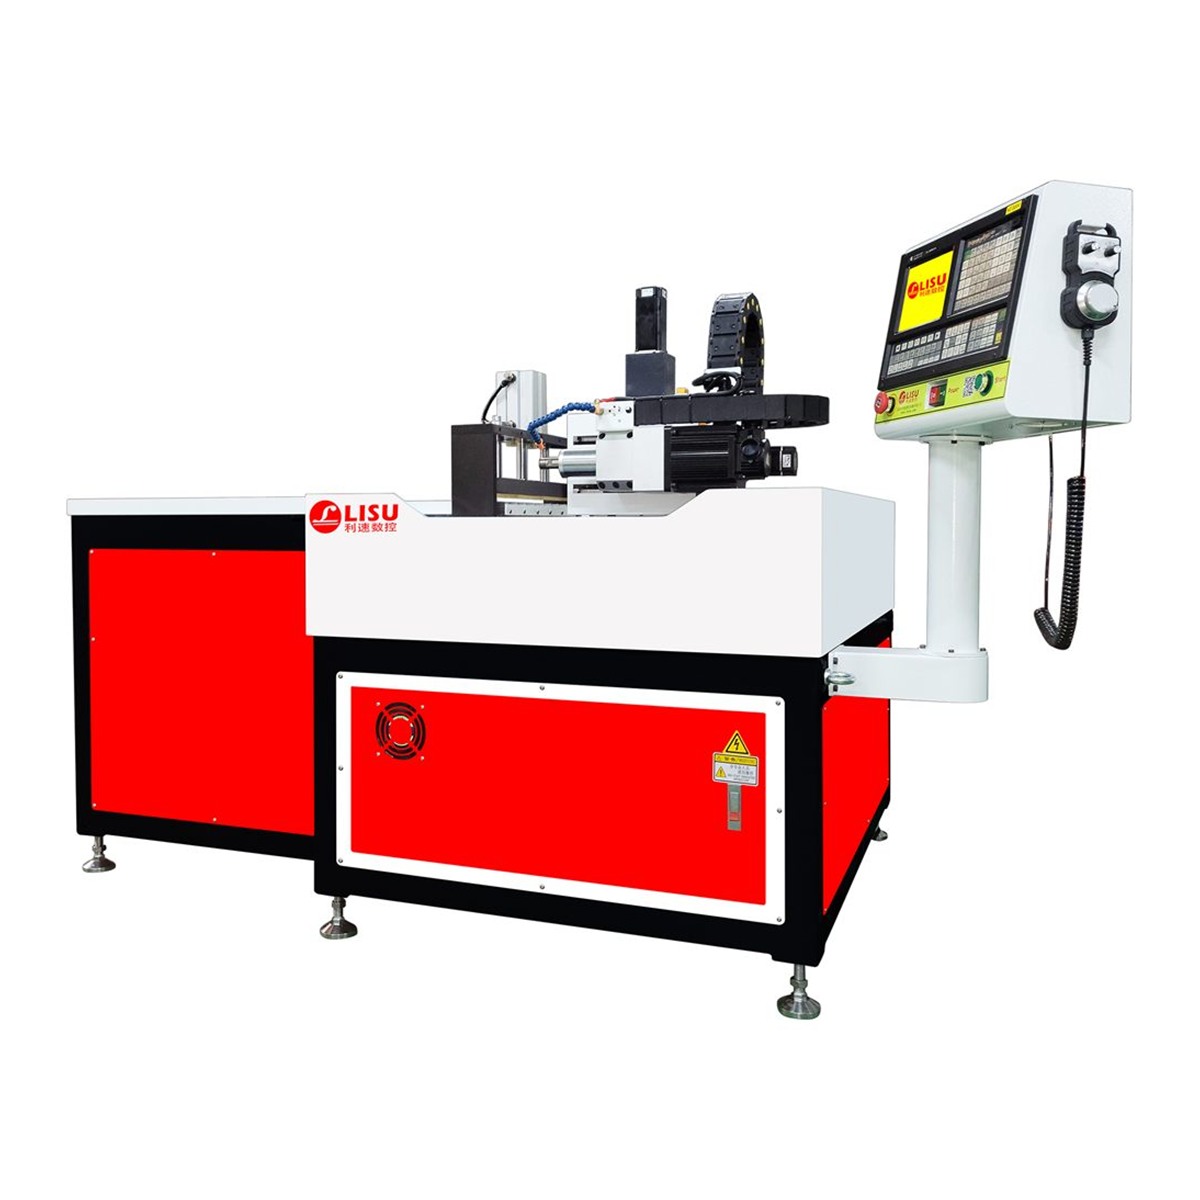
LS-1000M 卧式攻牙机同为专利产品,针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计。如果加工内容以螺纹孔为主、钻孔量不大,这类专攻牙的卧式设备在节拍上更有优势:转速、进给与攻牙深度按螺纹规格设定,避免手工攻牙常见的烂牙、牙深不一致、丝锥易断等问题。
LS-3000W 双系统数控钻孔攻牙机
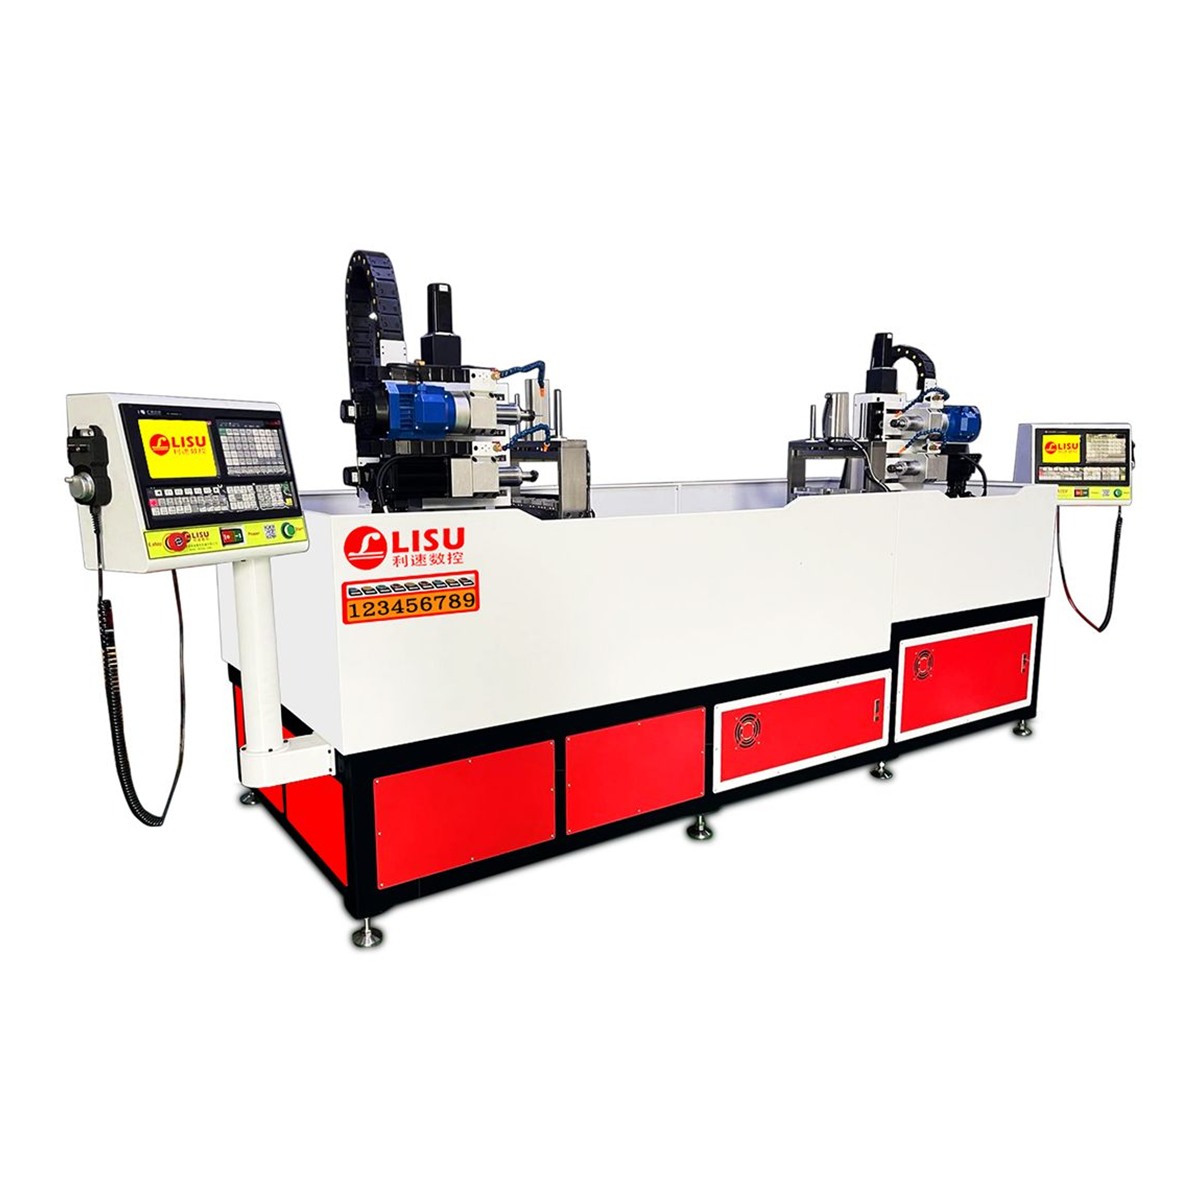
当零件两端都有孔、并且要求两端位置对应时,单头设备要翻面装夹两次,误差会累积。LS-3000W 采用双系统、双端面结构,一键启动两端同时加工,效率翻倍,同时减少翻面带来的重复定位误差,适合批量较大的框架类、管件类零件。这里可参考双系统数控钻孔攻牙机的具体结构说明。
三、选型要看的五个要点
选钻孔攻牙一体机,建议按下面五点逐条对照自己的零件,而不是先看价格:
- 加工方向:孔在侧面、端面还是板面?以侧面和端面为主,优先考虑卧式结构。
- 工序构成:只钻孔、只攻牙,还是钻攻都要做?钻攻一体更省周转,专机专做节拍更快。
- 孔位数量与分布:多孔位零件建议选可编程的数控结构或多轴布局,减少人工对刀时间。
- 材料与螺纹规格:铝、铜、钢与非金属的切削参数差别很大,M3 与 M12 对主轴扭矩的要求也不在一个量级。
- 批量与换型频率:小批量多品种要重点看换型调试是否方便;批量稳定则要看单件节拍和自动化衔接的可能性。
四、使用中的几个工艺细节
攻牙质量好不好,很多时候不取决于设备本身,而在参数和辅料上:
- 转速与进给匹配:丝锥转速与进给必须严格同步,螺距参数设错一个值,牙型就会被拉伤。
- 底孔尺寸:底孔偏小会增大扭矩、容易断丝锥;偏大则牙高不足,通止规过不了。
- 排屑与冷却:铝屑粘性大,卧式加工更要注意排屑方向和润滑方式,防止铝屑缠绕丝锥。
- 夹具定位:一次装夹完成钻攻的前提是定位面可靠,夹具一旦松动,误差会直接反映在孔距上。
五、关于打样与非标定制
不同厂家的零件形态差别很大,同一台标准机未必刚好合适。利速数控自 2002 年成立以来一直专注数控钻孔、攻牙类设备,支持按零件图纸做非标定制,也提供免费打样——把工件和加工要求寄过来,先看实际加工效果再确定机型,比只对着参数表判断更可靠。整机质保 1 年,售后 24 小时响应。
如果你正在为钻孔攻牙的周转效率和孔位一致性发愁,欢迎联系利速数控咨询选型:136-5025-9051 黄小姐,支持免费打样与非标定制,也可以先把工件图纸发来,一起确认装夹方式与工艺方案。