在金属零件加工中,钻孔与攻牙往往占据大量工时,设备选得对不对,直接影响节拍和良率。选数控钻攻机厂家,本质上是在选一套能匹配自家工件尺寸、材质与批量的加工方案。同样被叫作“钻攻机”,行程从几百毫米到两米以上,主轴从单轴手动换刀到自动换刀,适用场景差别很大。东莞市利速数控机械有限公司自 2002 年成立以来专注数控钻孔机、攻牙机、龙门钻攻机与钻攻铣复合设备,整机质保 1 年、售后 24 小时响应,下面按实际工况讲讲选型思路。
一、判断数控钻攻机厂家是否对口,先看三项基础能力
- 结构刚性:床身与立柱的材质、时效处理方式,决定了长期加工中的振动与形变。钻攻工序常伴随较大的轴向力,龙门结构机型多采用双驱同步传动,正是为了解决大跨距移动时的稳定性问题。
- 主轴与转速匹配:热熔钻攻依靠主轴在特定转速下让钻头与材料摩擦生热、软化局部金属,再挤压成形螺纹,转速范围与扭矩曲线必须与工艺匹配,普通钻孔主轴未必胜任。
- 控制系统与换刀方式:手动换刀适合小批量、多品种;自动换刀适合连续加工,能减少停机时间。系统是否便于二次开发、能否加装旋转轴,也要提前确认。
二、按加工场景对应机型
1. 平面工件钻孔:结构简单、上手快
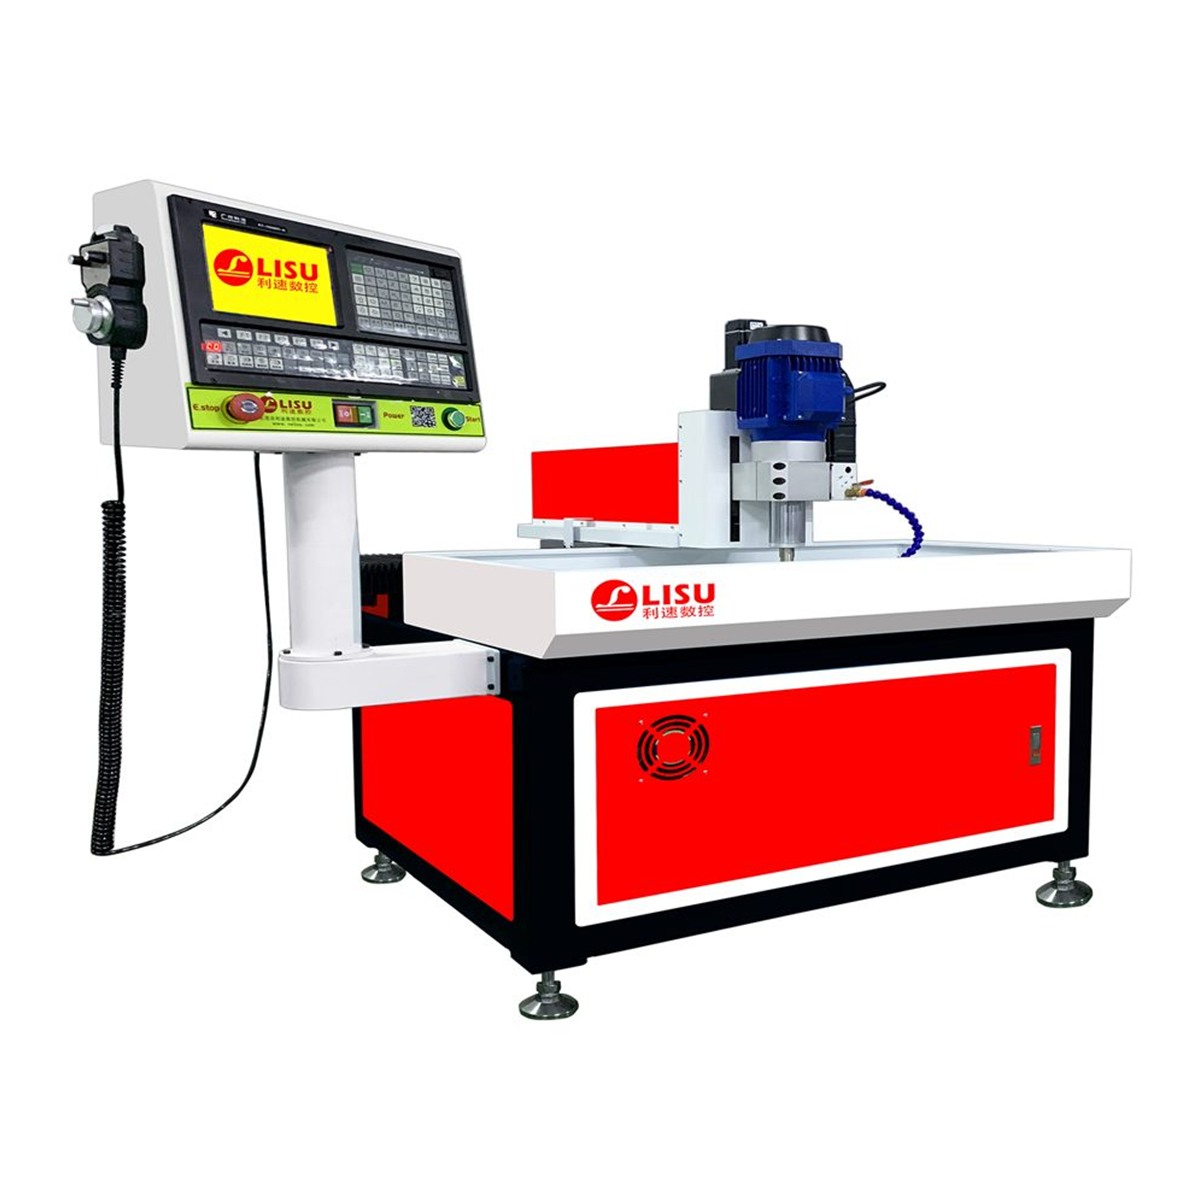
板类、盖板、法兰等平面工件的孔位加工,孔距精度要求高但工序单一,这类需求不必配复杂刀库,重点看工作台尺寸、定位精度与操作便利性。利速数控的经典畅销机型 LS-7030 数控钻孔机 就是按这个思路设计的,适合平面工件钻孔加工,参数设置直观,新员工经过短期培训即可独立操作,属于性价比较高的入门选择。
2. 管类型材与热熔攻牙:行程和旋转轴是关键
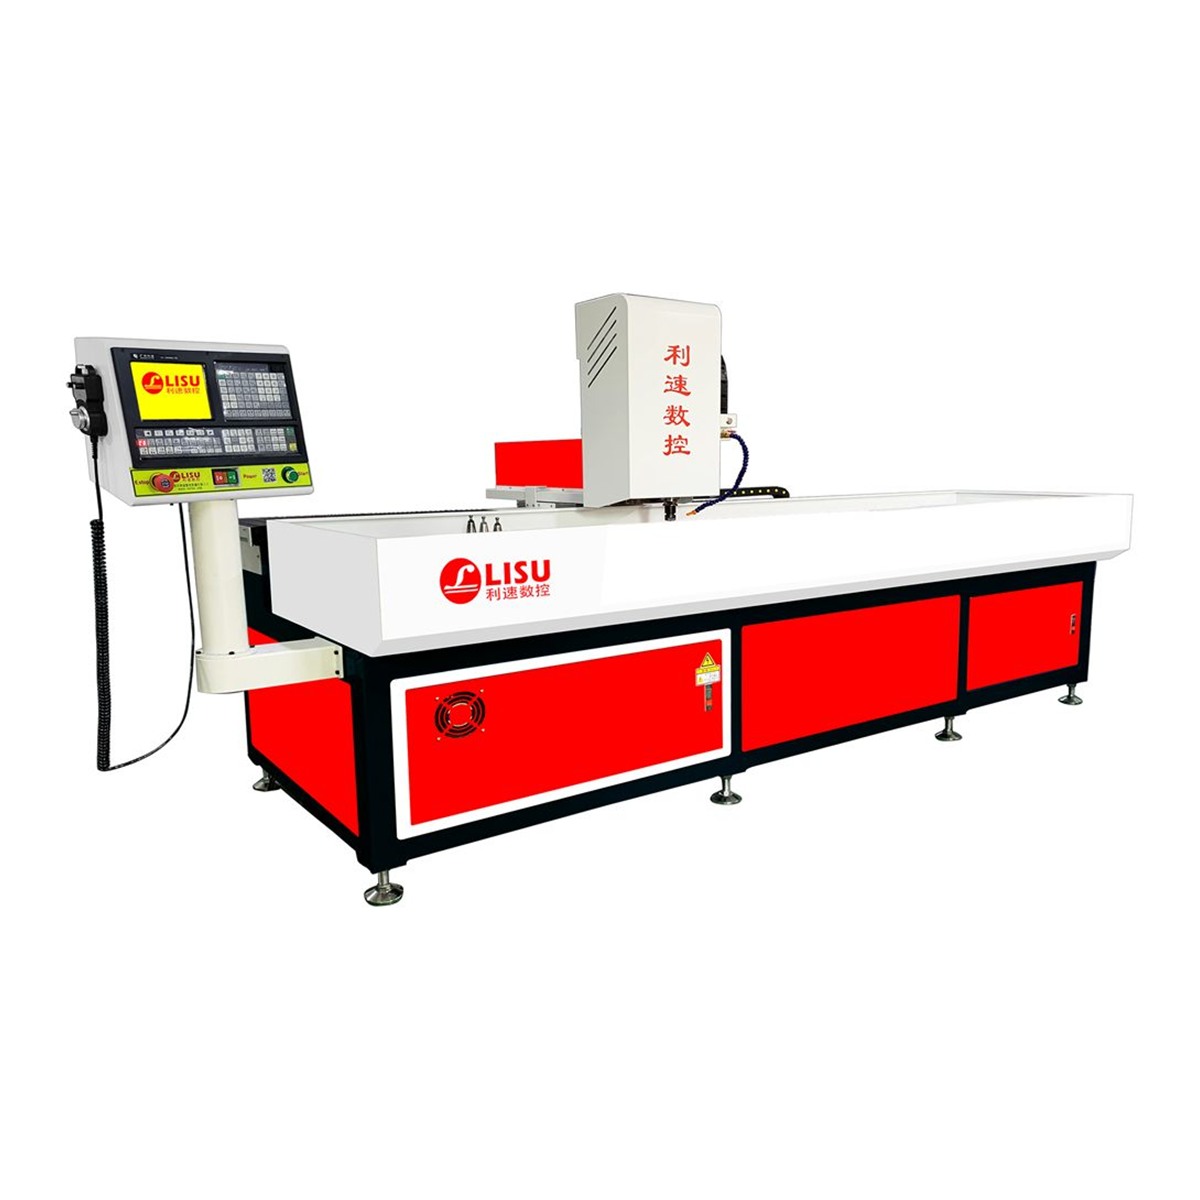
当工件长度超过一米,或者需要在管件圆周面上布孔攻牙时,普通立式机型就受限了。LS-2040T 自动换刀钻孔机 具备两米行程并支持自动换刀,可加装旋转轴实现管类 360° 加工,同时支持热熔攻牙。热熔攻牙不产生切屑,孔壁金属被挤压成形,螺纹饱满,在薄壁管件和铝型材上尤其合适。这类工艺对转速与进给的配合要求较高,选型时要明确告知厂家材料壁厚与孔径范围。
3. 大幅面零件:钻孔、攻牙、倒角逐道完成
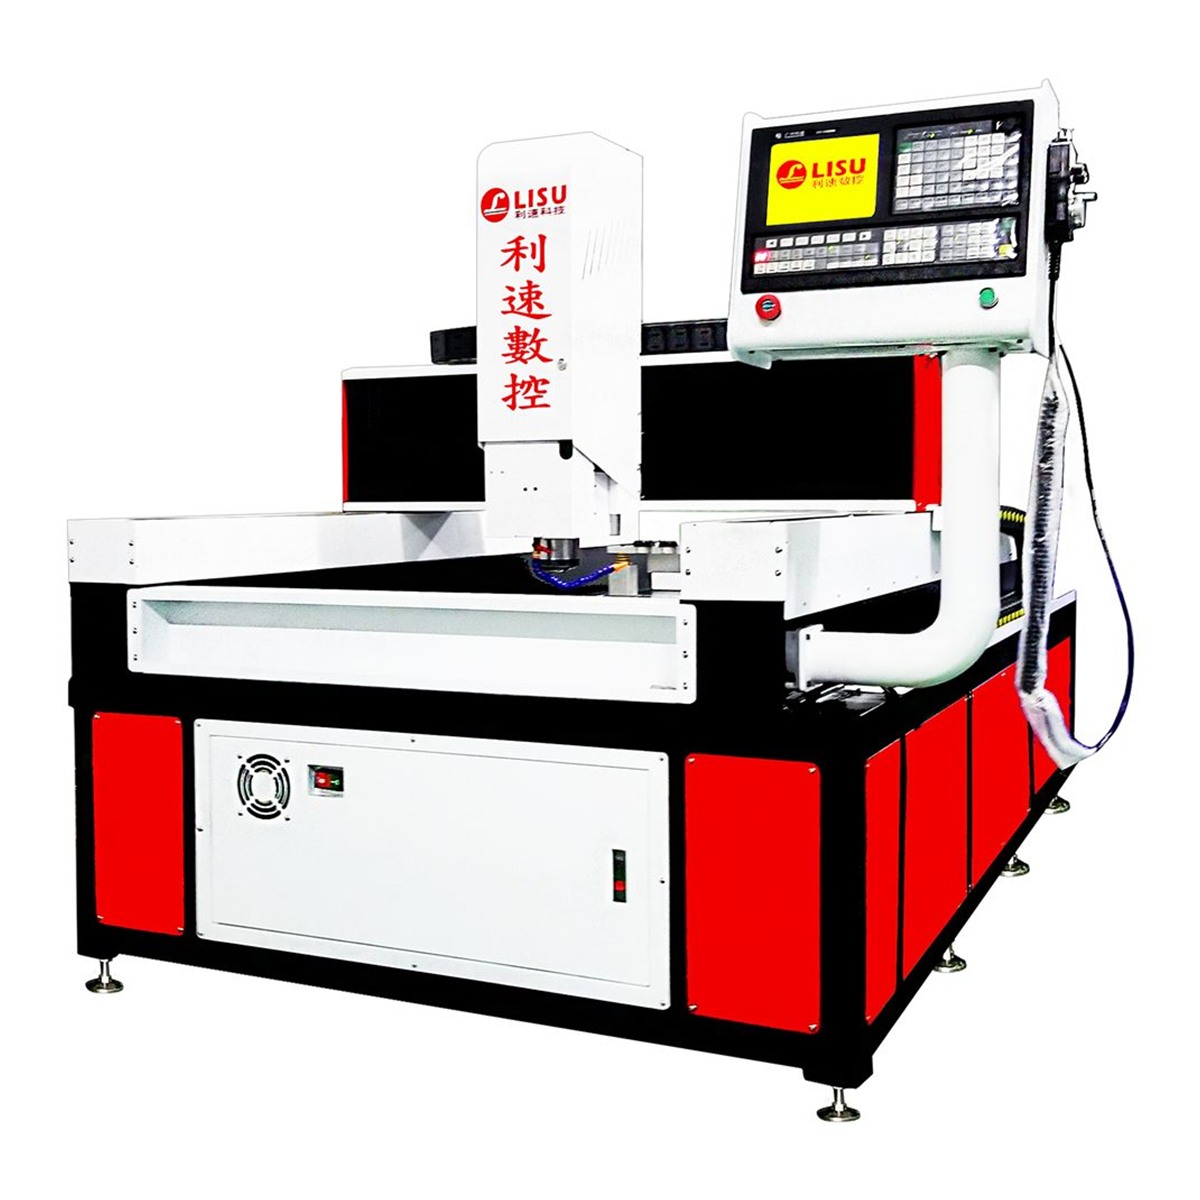
模具板、机架、托盘类零件尺寸大,传统做法是在钻床与攻牙机之间反复转运,多次装夹容易累积定位误差。LS-1580T 大幅面龙门型自动钻攻机 采用龙门结构,钻孔、攻牙、倒角可在一台设备上连续完成,减少二次装夹;双驱同步传动让横梁在长行程移动中保持两侧同步,孔位一致性更稳。龙门机型占地相对大,选型时要把车间通道与吊装条件一并考虑。
三、询价前准备好这份参数清单
不同数控钻攻机厂家的配置口径不一样,信息给得越具体,报价和方案越靠谱。建议提前整理:
- 工件最大外形尺寸与重量,是否需要旋转轴或专用夹具;
- 材质(碳钢、铝、铜、不锈钢)与最厚加工厚度;
- 孔径范围、螺纹规格,是否采用热熔攻牙工艺;
- 单件孔数、日产量目标与节拍要求;
- 是否需要自动换刀、多工位或与前后工序连线。
把这五项写清楚,厂家才能给出针对性的行程、主轴与刀库配置建议,避免出现“设备到位却干不了活”的尴尬。对于非标尺寸的工件,正规厂家一般会先做打样验证,再确定最终配置。
四、验收与售后同样要看
- 设备到位后先空运行,再带料试加工,检查孔位精度、重复定位与攻牙通止规;
- 确认操作培训内容与随机技术资料是否齐全;
- 明确保修范围与故障响应时限,利速数控承诺 24 小时响应,遇到报警或精度异常可快速对接处理。
选数控钻攻机厂家,比的不是谁报价更低,而是谁的方案更贴合实际工序。建议先整理工件图纸与节拍要求,再让厂家给出机型建议和打样结果,用加工效果说话。
欢迎联系利速数控咨询,电话 136-5025-9051(黄小姐),支持免费打样与非标定制,可按工件图纸给出机型配置方案。