在五金、汽配、电子和医疗器械等行业,小型数控钻孔机承担着中小型平面工件的批量孔加工任务。与大型龙门机床相比,小型设备占地小、移动方便,适合产线旁或小车间使用。不少用户在选型时只关注价格,忽略了行程、主轴、换刀方式和夹装方式,结果导致加工效率不稳定。本文从实际加工场景出发,梳理小型钻孔机的选型要点,并介绍利速数控对应的机型。
一、小型数控钻孔机适合哪些加工场景
小型数控钻孔机并非“只能钻小孔”,而是指工作台行程和整机体积适合中小件加工的数控设备。典型场景包括:
- 平面多孔件:法兰盘、端盖、安装板、散热片等,孔位多、批量大,人工摇臂钻效率低,数控钻孔可一次装夹按程序连续加工。
- 需要攻牙的零件:一些零件钻孔后还要攻内螺纹,若分开两台设备加工,二次装夹会影响同轴度,钻攻一体机型更合适。
- 管类与型材:圆管、方管、铝型材上的径向孔或斜孔,可借助旋转轴或专用夹具完成。
- 小批量多品种:程序可存储调用,换产时只需调用对应程序并更换夹具,适合维修件、样品件加工。
如果工件尺寸在两米以内、孔位集中在平面,小型数控钻孔机通常比加工中心更经济;如果孔位复杂、需要铣削,则要选钻攻铣复合机型。
二、选型时重点看哪些参数与配置
选型不必追求“参数越大越好”,而要与工件匹配。以下是几个关键点:
1. 行程与工作台
先测量工件最大外形尺寸和孔位分布范围,确保X/Y/Z轴行程覆盖所有孔位。工作台若有T型槽或夹装孔,方便用压板、虎钳或气动夹具固定。行程留有一定余量即可,盲目加大行程会占用车间空间,也不利于主轴刚性。
2. 主轴与进给
不同材料对主轴转速和扭矩要求不同。钻铝、铜等有色金属可用高转速;钻钢件需要较低转速和足够扭矩。进给轴是否采用伺服、导轨是线轨还是硬轨,会影响移动速度和长期精度。选型时可以让厂家提供试钻样件,观察孔口毛刺、孔壁光洁度和位置一致性。
3. 自动换刀与扩展
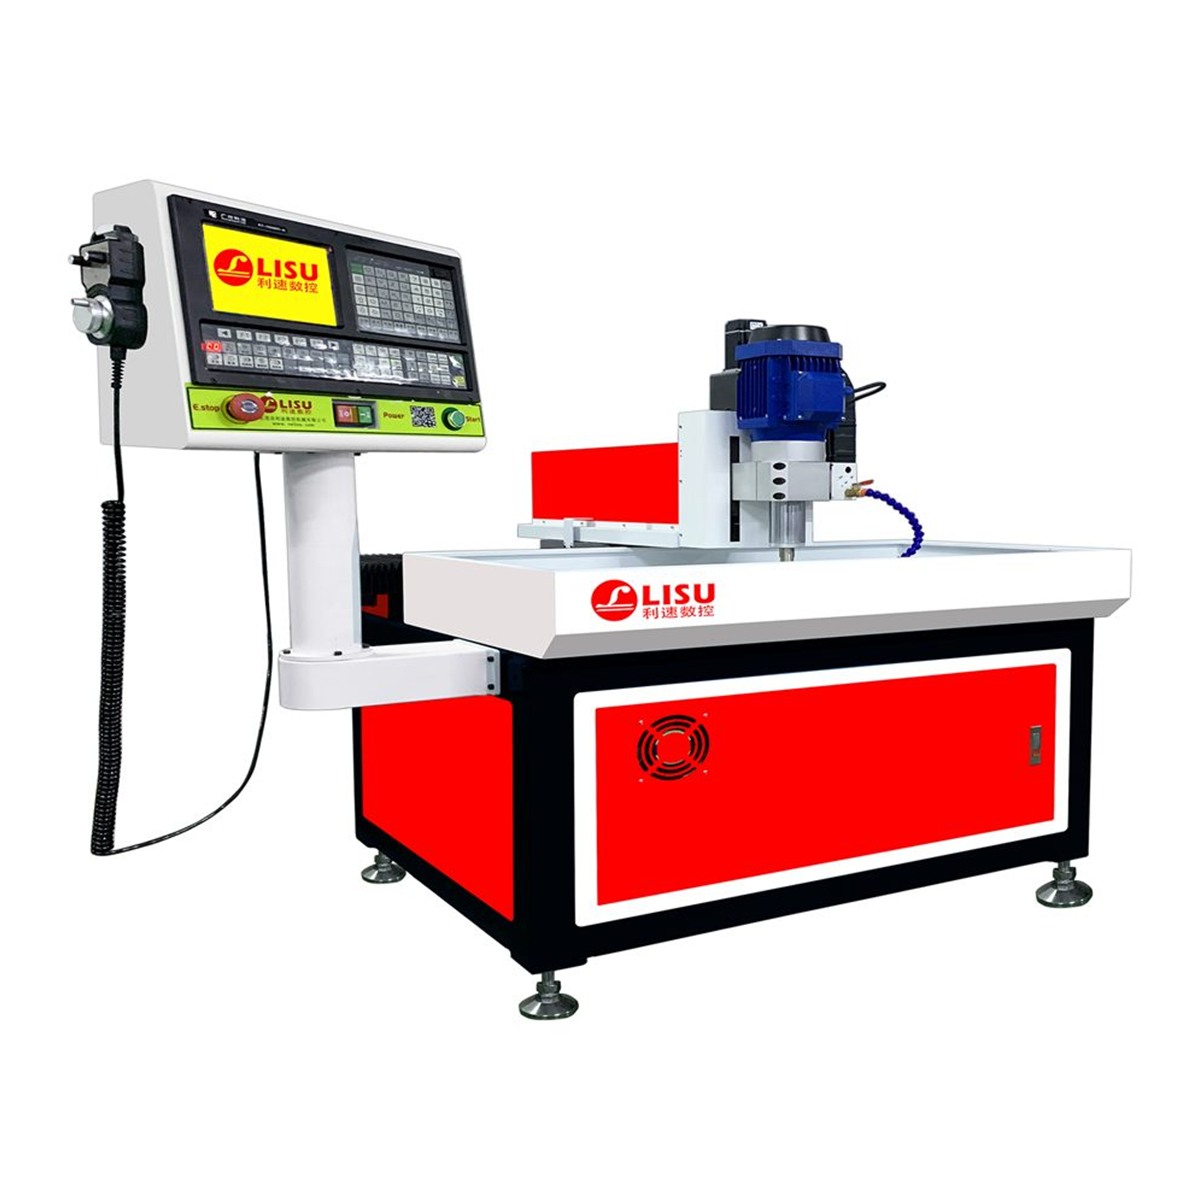
如果一把刀无法完成所有工序,比如钻不同孔径、点孔、攻牙,自动换刀能减少停机时间。是否需要热熔钻攻、旋转轴,也要提前说明。利速数控的 LS-7030 数控钻孔机 是经典畅销机型,适合平面工件钻孔加工,操作简单易上手,性价比之选,常用于中小件批量生产。
三、从小型单机到自动换刀与龙门机型
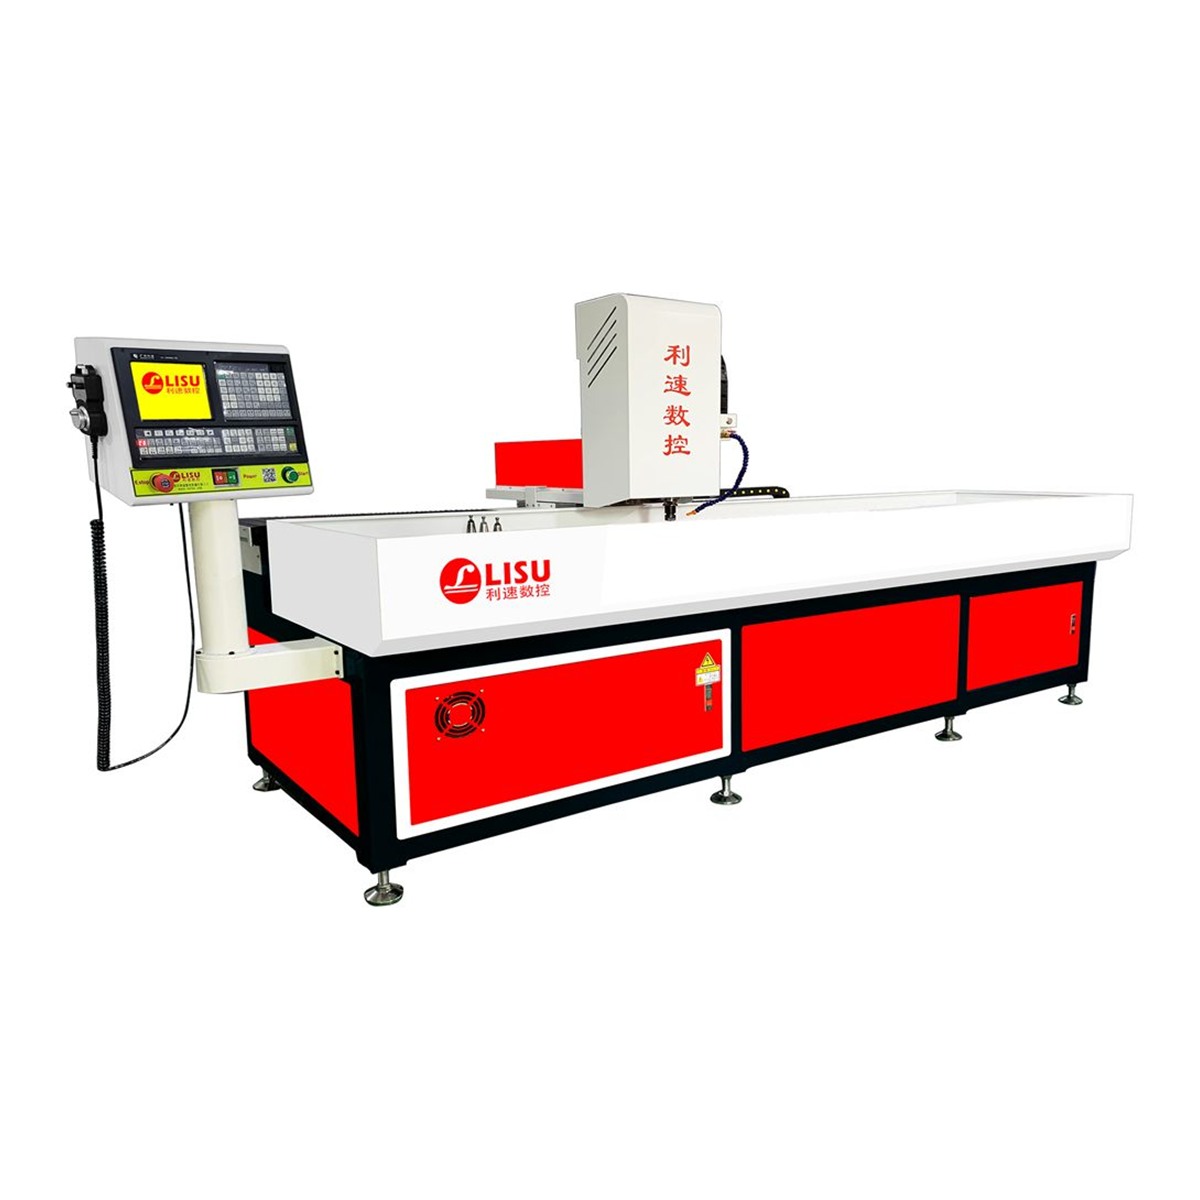
当加工需求超出平面单孔位时,可以考虑更高配置的机型。例如孔位多、需要自动换刀,或者两米左右的长工件加工,自动换刀钻孔机更高效。LS-2040T 自动换刀钻孔机 为两米行程,支持热熔攻牙,可加旋转轴实现管类360°加工,适合管材、型材和长板类工件。
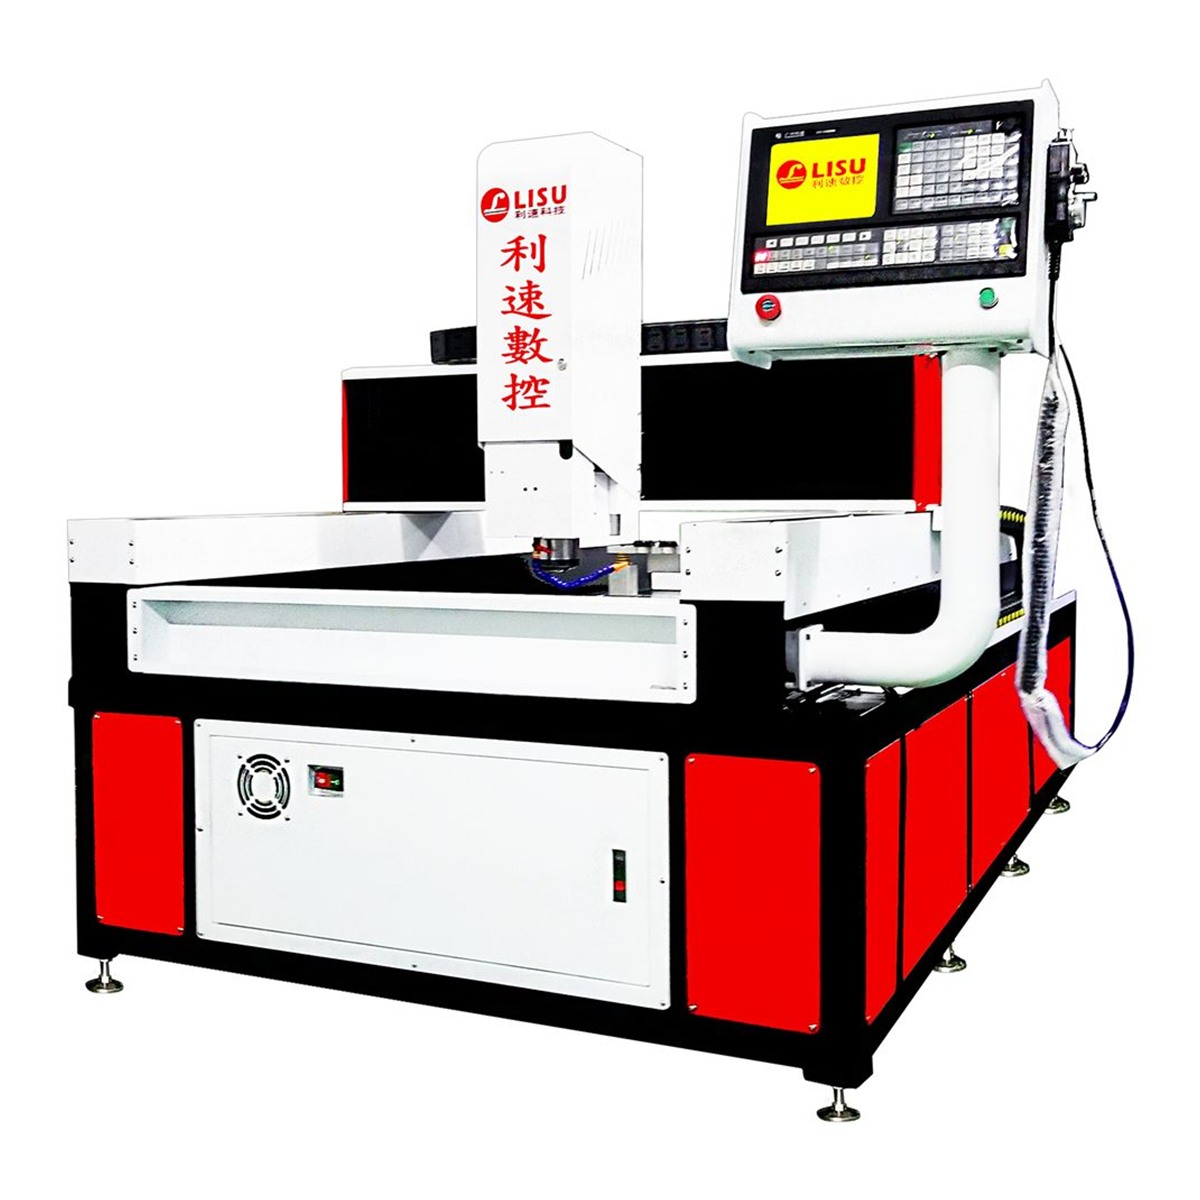
如果工件幅面更大,或者需要钻孔、攻牙、倒角一次完成,龙门型设备更合适。LS-1580T 大幅面龙门型自动钻攻机 采用龙门结构,钻孔、攻牙、倒角一体完成,双驱同步传动更稳定,适合大幅面板材加工。选型时可以根据工件尺寸和工序数量,判断是选小型单机还是龙门钻攻机。
四、工艺原理与使用要点
数控钻孔的基本原理是:控制系统读取程序,驱动X/Y轴定位到孔位,Z轴带动主轴进给完成钻孔。加工质量受夹具、刀具、排屑和冷却影响。使用小型数控钻孔机时,注意以下几点:
- 定位基准要统一:批量加工时尽量用同一基准面装夹,减少累积误差。
- 排屑要顺畅:钻深孔时定期退刀排屑,避免切屑缠绕刀具或划伤孔壁。
- 冷却要充分:钻钢件、不锈钢时建议使用切削液,延长刀具寿命。
- 程序要优化:合理设置进给速度、主轴转速和退刀高度,避免空行程过长。
若采用热熔钻攻工艺,原理是利用主轴高速旋转与轴向压力,使材料局部摩擦生热软化,再通过挤压成形形成衬套,然后攻牙。这种方式适合薄壁管件,能在不焊接螺母的情况下获得螺纹连接。
五、打样、售后与非标定制
选型前建议先打样。提供工件图纸、材料、孔位要求和批量,让厂家试加工并给出机型建议。利速数控成立于2002年,整机质保1年,售后24小时响应,支持非标定制与免费打样。无论是小型钻孔设备,还是自动换刀、龙门钻攻设备,都可以根据实际工艺配置夹具和程序。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。