在多品种、小批量的金属加工现场,标准机型往往只能覆盖一部分需求:工件太长放不进工作台,孔位太密单主轴节拍跟不上,或者需要钻孔、攻牙、铣面在一次装夹中完成。这时,数控钻孔机定制就是更务实的做法——按工件长度、孔位分布和加工节拍来配行程、配主轴数量、配装夹方式,而不是让工艺去迁就设备。
一、定制到底在定制什么
不少用户以为定制就是“把床身加长”,其实可调整的部分比想象中多,主要有四块:
- 行程与结构:X/Y/Z 行程、龙门或立柱形式、工作台承重,决定能装多大的工件;
- 主轴配置:单主轴、双主轴、三主轴,或双系统双端面,直接决定节拍;
- 刀库与换刀方式:钻攻一体还是钻攻铣复合,是否需要自动换刀;
- 工装与自动化:夹具形式、多工位转台、上下料方式,关系到一名操作工能看几台机。
把这些参数和真实工件一一对应,才是有意义的定制。
二、定制前必须确认的三件事
1. 工件尺寸与装夹方式
先量最大工件的长、宽、高和重量,再留出 50~100mm 的行程余量。细长型材(电梯框架、铝型材)要注意中间下垂,通常需要增加辅助支撑或采用动梁式结构;箱体类工件(变速箱外壳、法兰)则更看重工作台承重与夹具的定位基准。
2. 孔位精度与加工节拍
孔距公差多少、孔径范围多大、有没有沉孔和攻牙,这些决定了主轴转速、进给参数以及是否需要刚性攻牙。节拍则要看单件孔数:孔数多、批量大的活,多主轴或多工位并行,往往比单主轴单纯提高转速更划算。
3. 自动化程度与场地条件
车间电压、气源、占地面积、排屑方式都要提前说明。想做一人多机,就要在上下料和程序调用上做简化,例如一键启动、分段调用加工程序。把这三项整理成一页参数表,再做数控钻孔机定制,沟通成本会低很多。
三、三类常见定制方向与代表机型
利速数控在龙门结构、多主轴和双系统方向上有较成熟的机型平台,可按需求做非标调整:
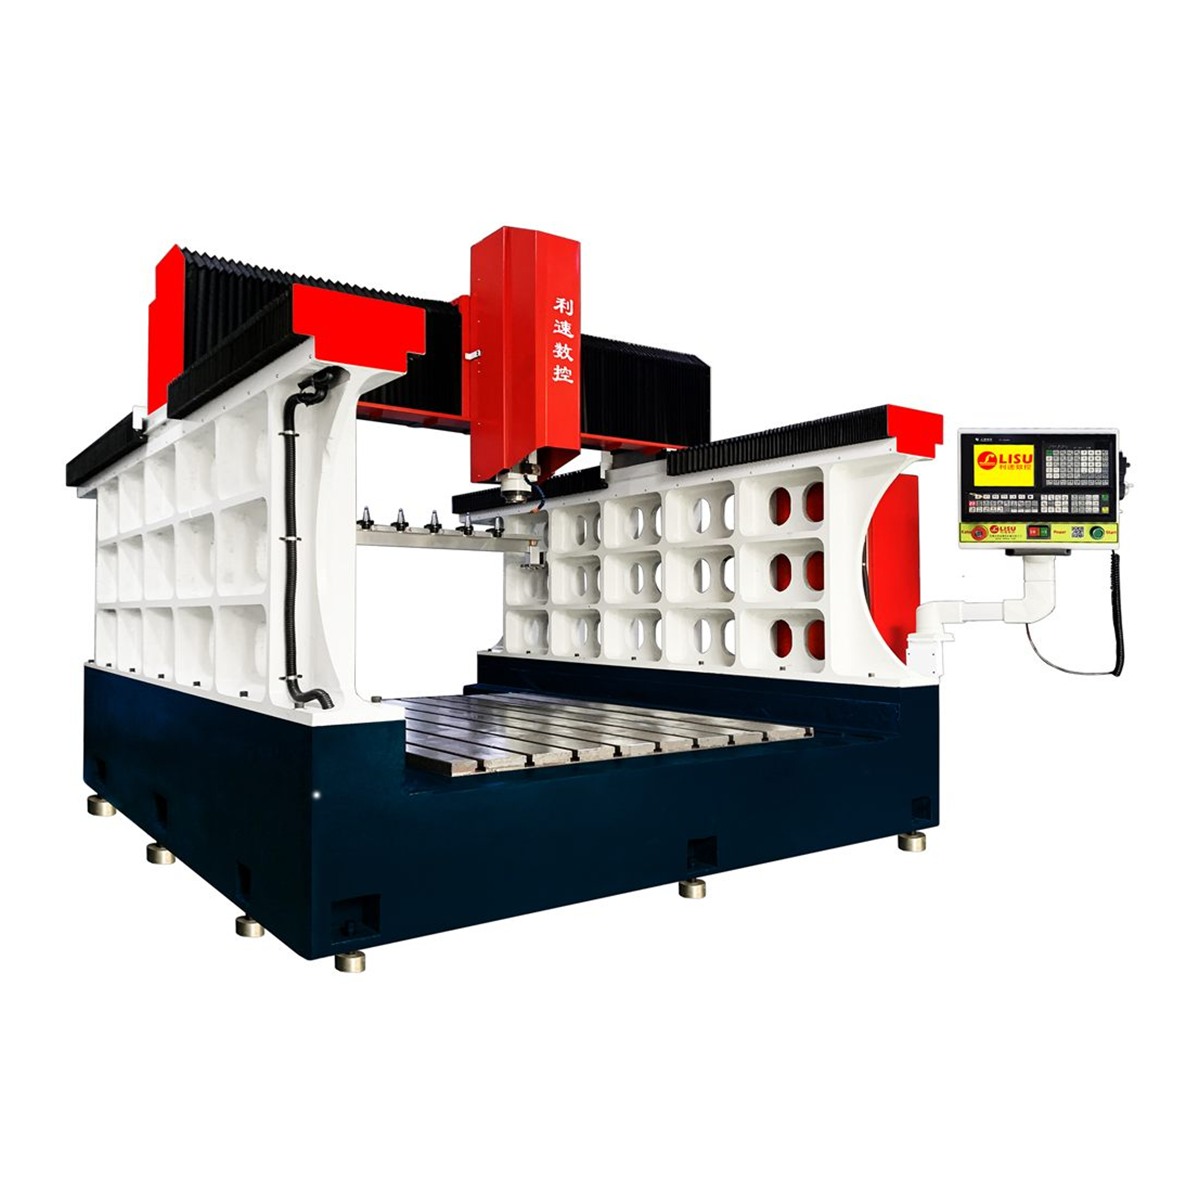
- LS-2216Z 龙门型机身铸件专用钻攻机:动梁式自动换刀钻攻机,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工,适合尺寸大、单件重量高的场合;
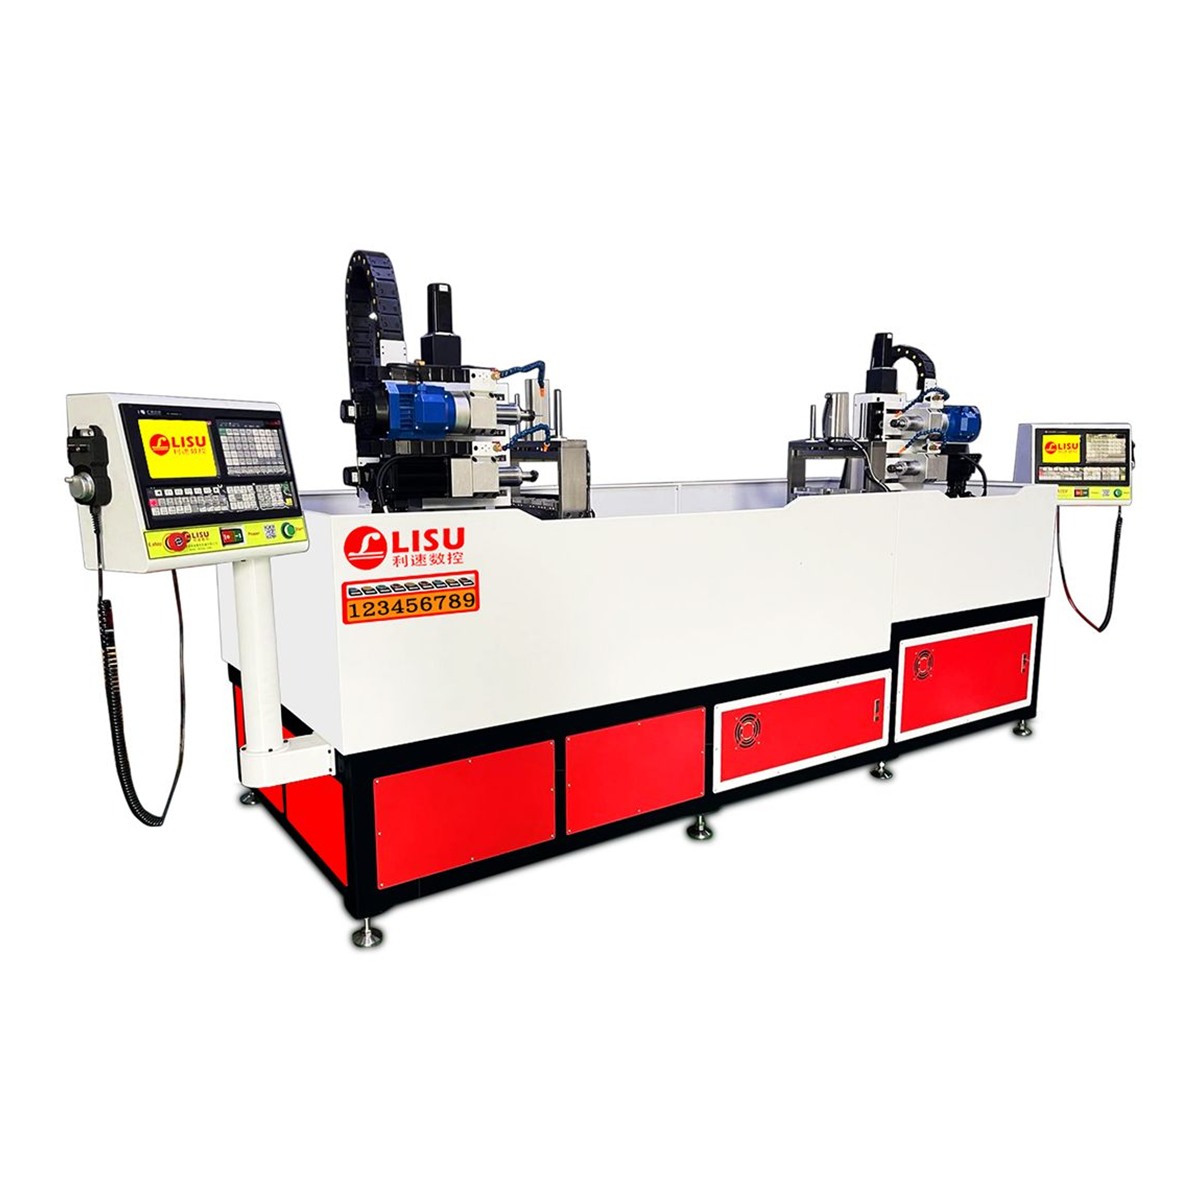
- LS-3000W 双系统数控钻孔攻牙机:双系统双端面钻孔攻牙,一键启动两端同时加工,效率翻倍,适合管件、轴类等两端都要加工的零件;
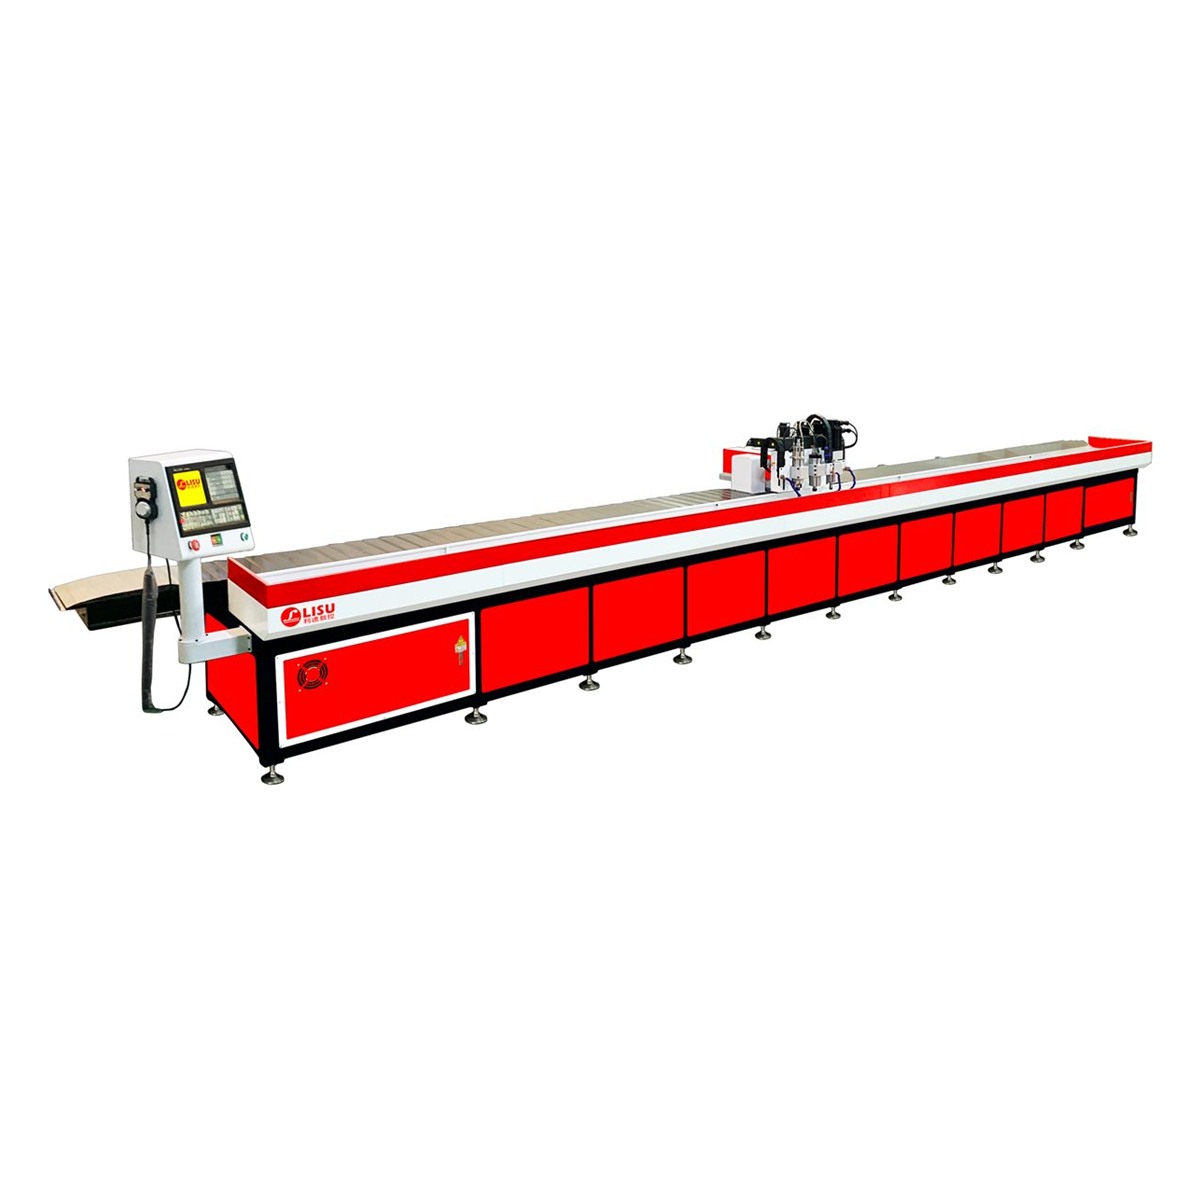
- LS-7300G 三主轴数控钻攻铣复合机:七米行程三主轴钻攻铣复合机,是电梯框架、铝型材等长型材多工位加工的利器。
需要说明的是,以上机型只是起点。实际交付的方案,会在行程、主轴间距、刀库容量和夹具上按图纸逐项调整。
四、定制流程:从图纸到量产
- 需求沟通:提供工件图纸或实物照片、材质、孔位公差、目标节拍;
- 工艺评估与选型:确认机型平台、主轴数量与夹具思路,出具配置说明;
- 免费打样:用实际工件试加工,以实测数据验证孔距、表面粗糙度与节拍;
- 确认与生产:打样合格后锁定配置,进入装配调试;
- 交付与培训:现场调试,并做操作与日常保养培训。
打样这一步不能省。图纸公差与机床实际加工结果之间的差距,往往出在夹具刚性和切削参数上,先试再定型,可以避免后期返工。
五、验收与售后要注意什么
验收建议重点看三项:连续加工两小时以上的孔距稳定性、换刀与攻牙的重复定位、排屑是否顺畅。售后方面,利速数控整机质保 1 年、售后 24 小时响应;常用易损件建议随机备一套,减少停机等待。如果车间里既有长型材又有箱体件,也不一定非要买两台设备,可以把问题拆成“孔位怎么排、工件怎么装、节拍怎么算”,再让厂家给出组合配置。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,也可到厂看机、按图纸沟通具体方案。