在五金加工、模具制造、非标设备配套这几类车间里,全自动数控钻孔机已经不是“要不要上”的问题,而是“怎么选”的问题。相比摇臂钻和手动台钻,它把转速、进给、换刀、排屑变成了可控参数,孔位精度不再依赖师傅手感。但机型跨度很大,从主轴六万转的微孔机到两米行程的龙门钻攻机,选错方向同样白花钱。
先明确:全自动数控钻孔机和数控钻床的区别
很多采购把两者混着问。简单说,数控钻床更多是“能按程序走位”,而全自动数控钻孔机强调的是连续作业能力:自动换刀、自动对刀、自动排屑,并能与批量上下料配合。加工节拍稳定,同一批工件第一件和第一千件的孔位偏差基本一致,这是人工操作很难做到的。
判断一台设备是否真“全自动”,可以看三点:刀库位是否够用、是否有断刀检测与报警、换程序是否需要人工干预。
选型先看三件事:孔径、行程、工件形态
- 孔径与孔深:0.5mm 级微孔、深径比大的孔,对主轴转速与跳动要求极高;普通螺纹底孔,重点在换刀效率与整机刚性。
- 行程与台面:工件长度超过一米,就要考虑长行程机型;两米以上钢架、模具类工件,宜用动梁式龙门结构。
- 工件形态:平板类、法兰类、管类、箱体类,装夹方式完全不同,管类还要考虑旋转轴。
三类典型加工场景与机型匹配
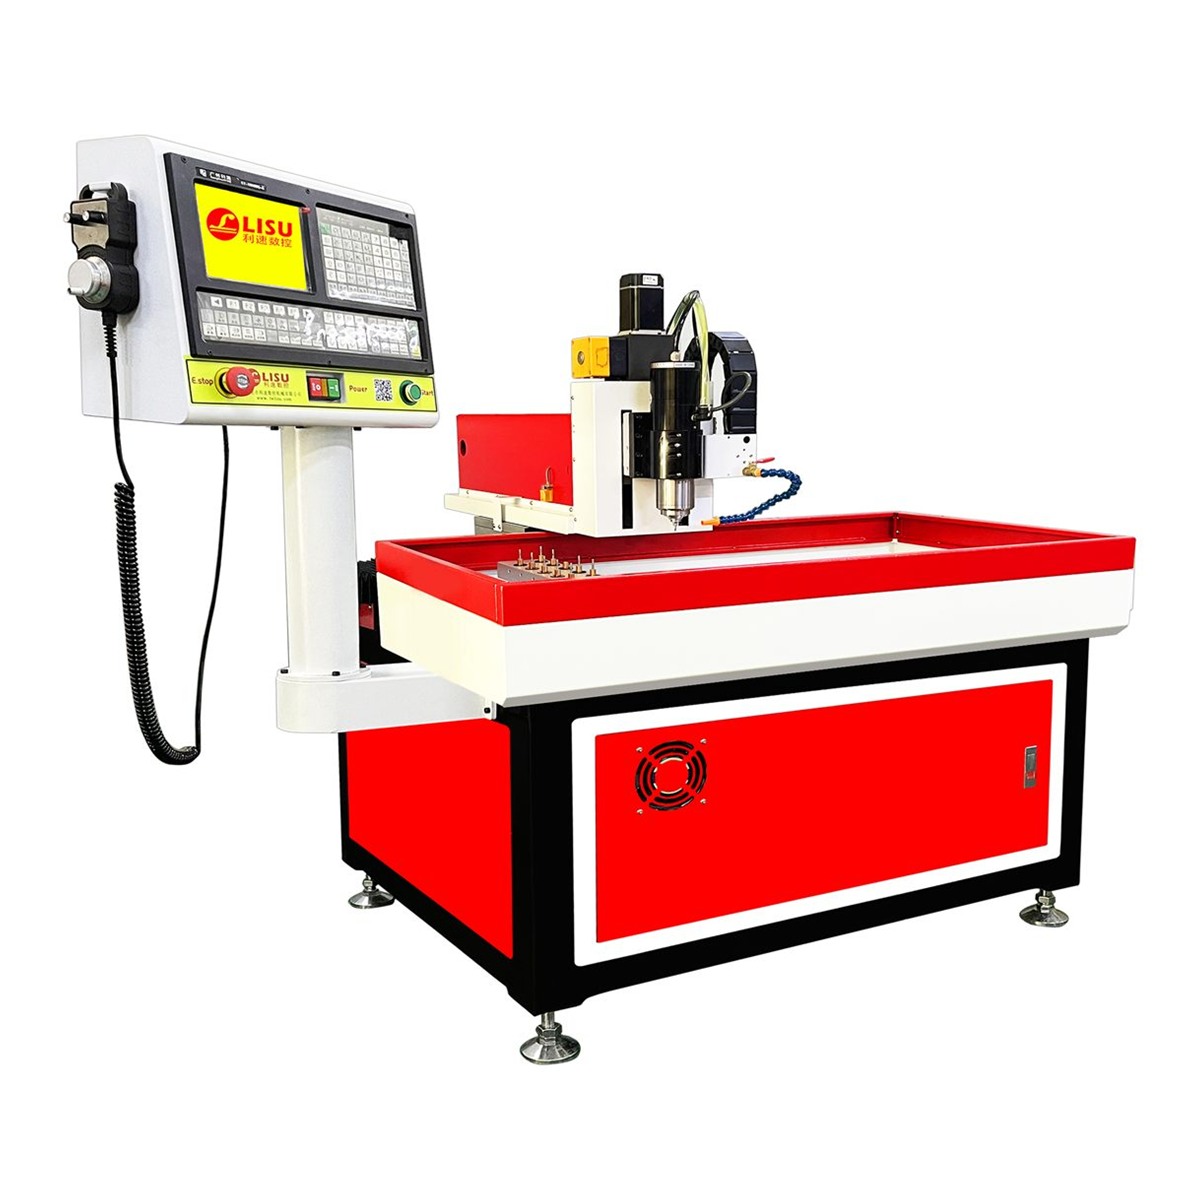
一、小微孔、密集孔位:LS-7030T 自动换刀微孔钻孔机
做喷嘴板、过滤板、探针治具、精密五金件的厂家,常遇到的难题是孔径小、孔数多、位置密。这类工件用普通钻攻中心转速跟不上,钻头容易折。LS-7030T 主轴转速最高可达 60000RPM,跳动可达μ级,配自动换刀,适合小微孔径的高速连续钻孔。实际使用时,转速、进给与每次下刀量需按钻头涂层和材料匹配,建议先打样确认。
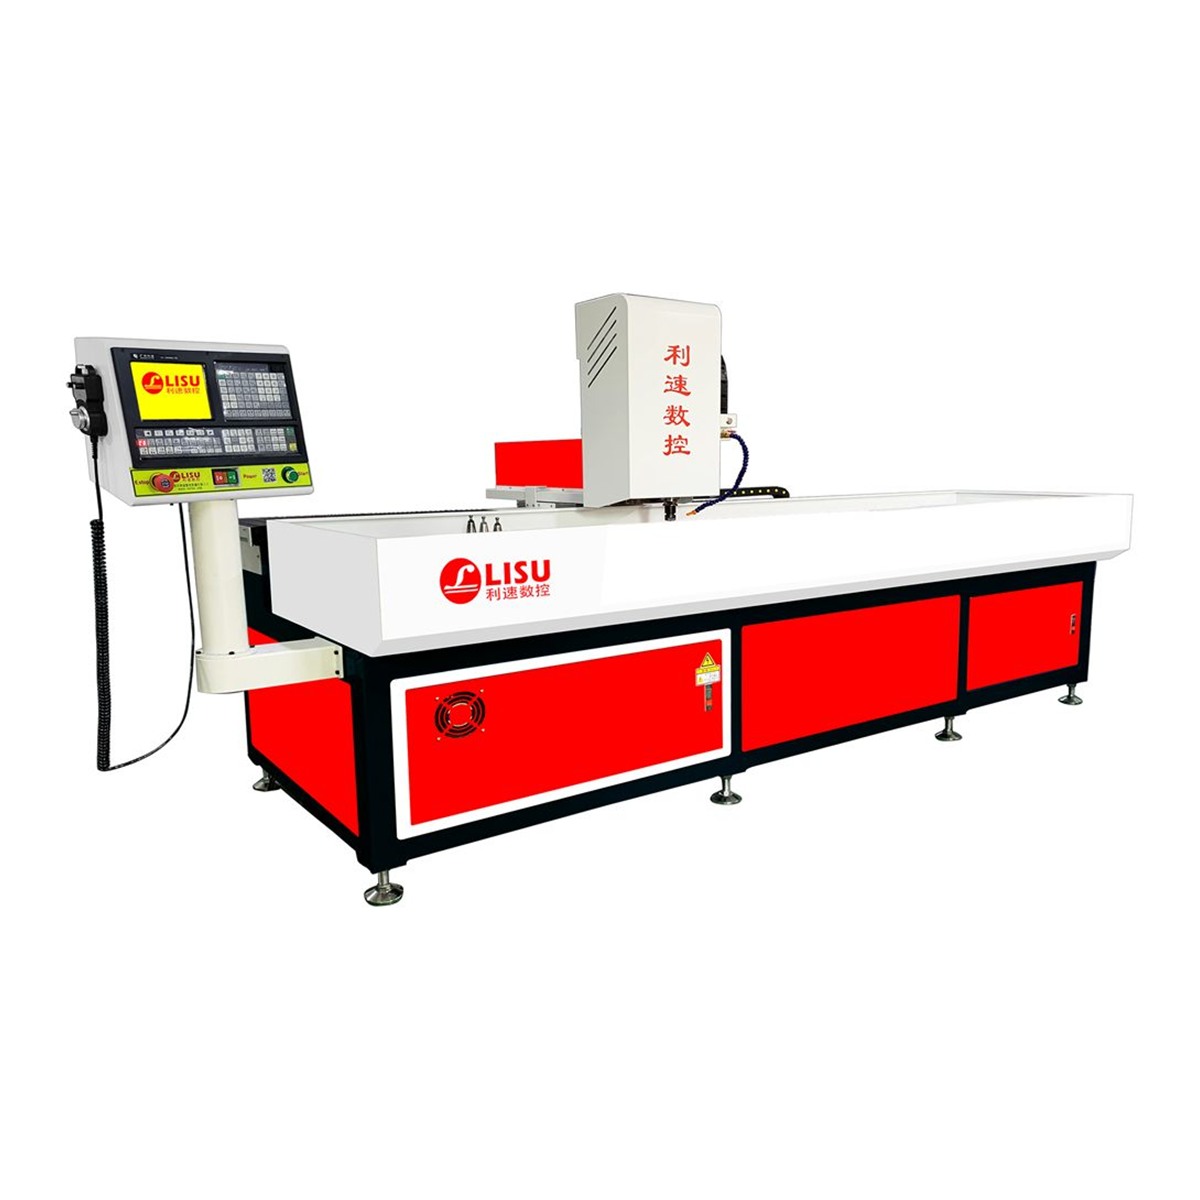
二、一米到两米行程、多孔位多工序:LS-2040T 自动换刀钻孔机
农机配件、铝合金型材、散热器、金属家具这类工件,孔位分散、批量大,还经常要钻完顺便攻牙。LS-2040T 是两米行程的自动换刀钻孔机,支持热熔攻牙,可加装旋转轴实现管类 360° 加工。热熔攻牙的原理是主轴高速旋转使孔壁材料软化流动成型,对薄壁铝件、管材更友好,能省掉焊接螺母的工序。
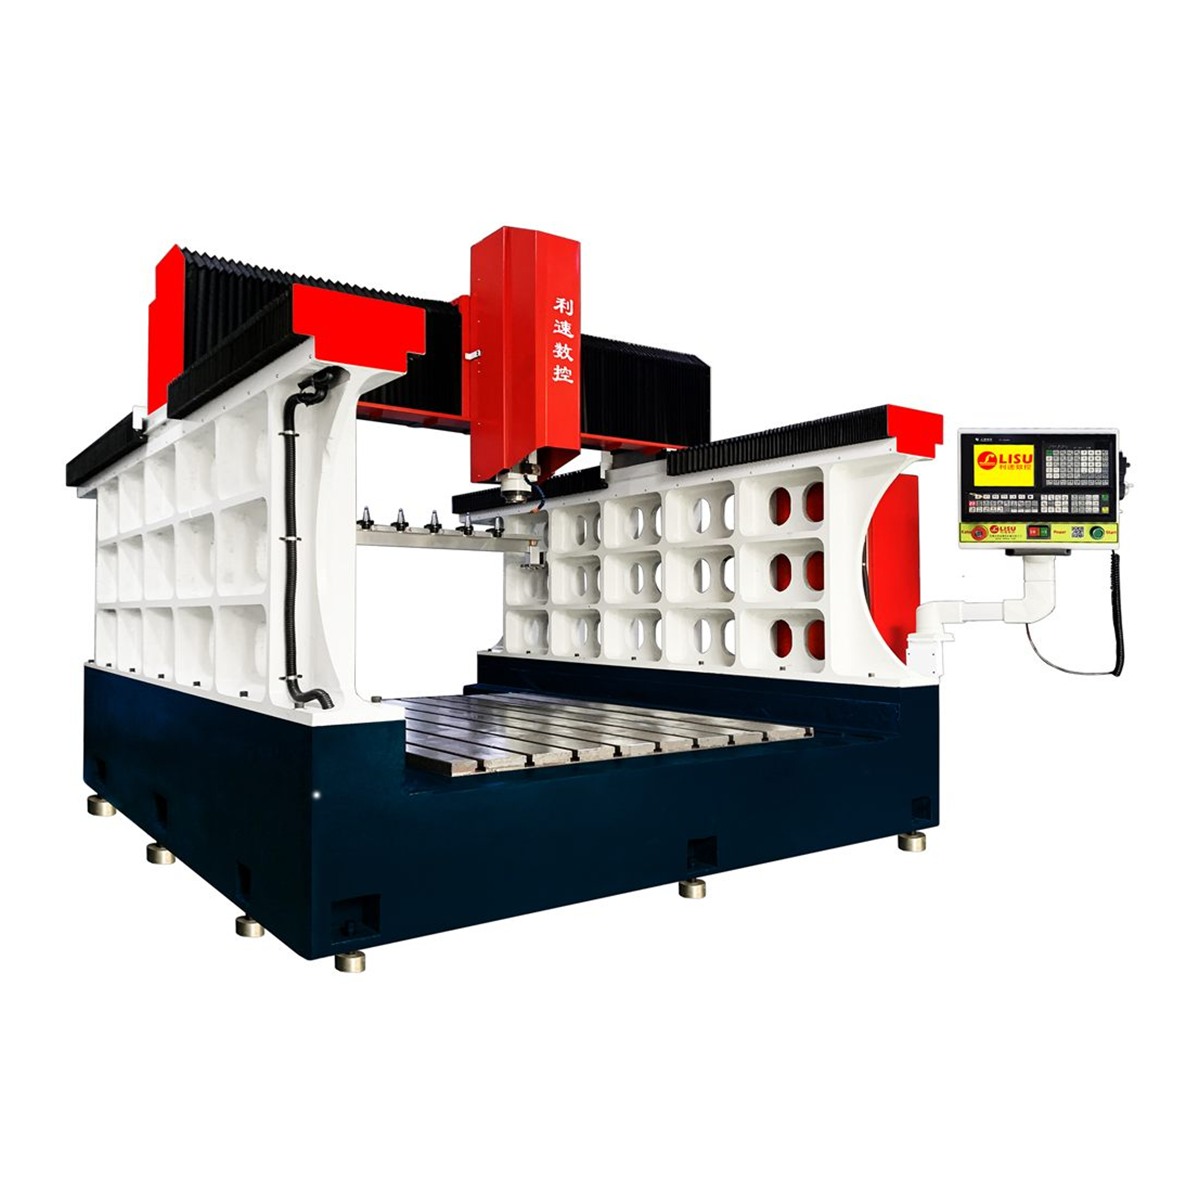
三、大型钢架、模具、法兰、箱体:LS-2216Z 龙门型钻攻机
大型工件的难点在装夹与刚性,机床要先“吃得动”。LS-2216Z 采用动梁式龙门结构与铸件机身,自动换刀,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工。一次装夹完成钻孔、攻牙、铣面的工序衔接,能减少翻身带来的定位误差。
工艺参数怎么定:转速、进给与排屑
同样一台全自动数控钻孔机,参数不同,钻头寿命可能差几倍。经验上:
- 转速:小孔径用高转速,大孔径适当降低,避免烧钻。
- 进给:按每转进给量设定,而不是凭感觉调每分钟进给。
- 排屑:铝件易粘刀,宜用大流量切削液或高压内冷;钢件注意断屑,宁可分段钻也不要一次钻穿。
- 对刀:批量加工前先试切首件,确认孔径与位置度再开自动运行。
常见问题
- 能不能加工管类工件?可加装旋转轴实现 360° 加工,具体看管径与长度。
- 非标工件能定制吗?可以,提供图纸与工件照片,便于确认装夹方式与行程配置。
- 售后怎么保障?整机质保 1 年,售后 24 小时响应;利速数控成立于 2002 年,位于东莞。
结语与联系
选全自动数控钻孔机,本质是按孔径、行程、工件形态和批量四个条件去匹配结构,而不是只比价格。欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,先试后买更稳妥。