在多孔、密集孔位的批量加工中,单主轴机床的瓶颈往往不在切削本身,而在换刀、移动和重复装夹上。多头数控钻孔机的思路,是把多个主轴或动力头集成在一台设备上,让同一程序段内的多个孔位同时加工,从而把单件工时压下来。对于月产批量稳定、孔位规律性强的零件,这类设备通常比单纯“堆机器”更省人力和场地。
多头数控钻孔机的三种常见结构
同样是“多头”,机械结构和适用场景差别很大,先分清类型再谈配置。
- 多主轴同动式:多个主轴由同一动力源驱动,孔距固定或可通过调整主轴箱位置改变。刚性好、成本相对可控,适合孔距固定的板类、法兰类零件。
- 多动力头独立伺服式:每个动力头单独伺服定位,孔距由程序设定,改孔位只需改参数。柔性高,适合多品种、孔位经常变更的产品。
- 双系统双端面式:两端各自独立系统,一键启动同时加工工件的两个面或两端,不需要二次装夹。
选型要点:四个问题问清楚
采购前把下面几件事确认下来,配置基本不会跑偏。
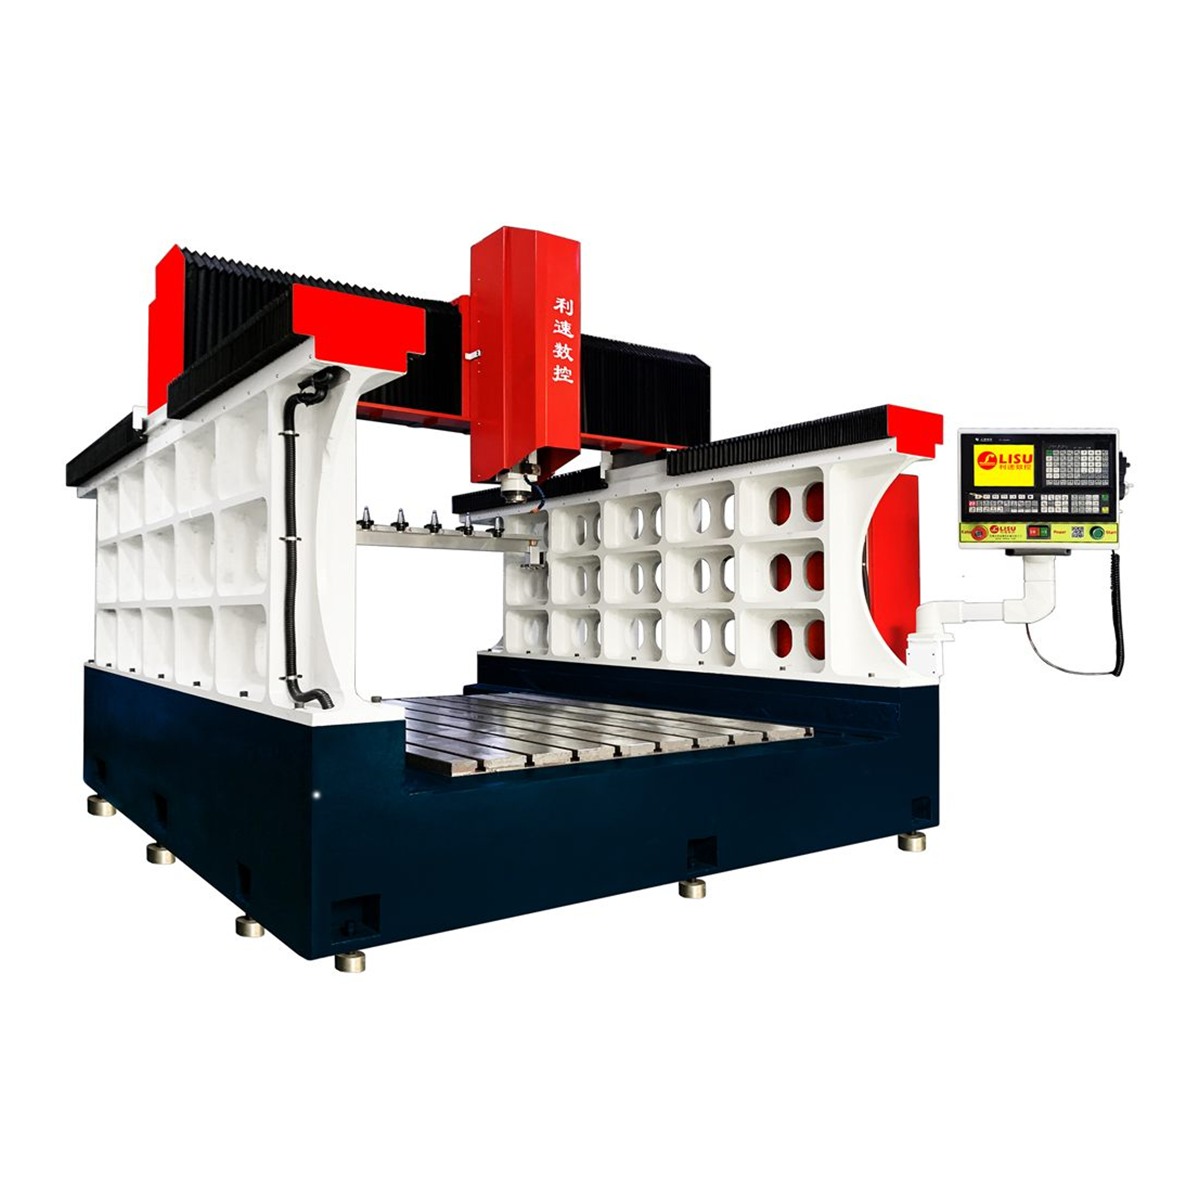
- 工件尺寸与行程:长条件、框架件要优先看龙门结构。像加工大型钢架、模具、法兰、变速箱外壳这类工件,可参考 LS-2216Z 龙门型机身铸件专用钻攻机,动梁式结构配合自动换刀,能兼顾粗加工与精加工。
- 孔位数与孔距:孔距固定、批量大,选同动多轴更经济;孔距多变,选独立伺服动力头。
- 是否需要攻牙与铣削:钻、攻、铣一次装夹完成,能省掉重复定位带来的误差累积。
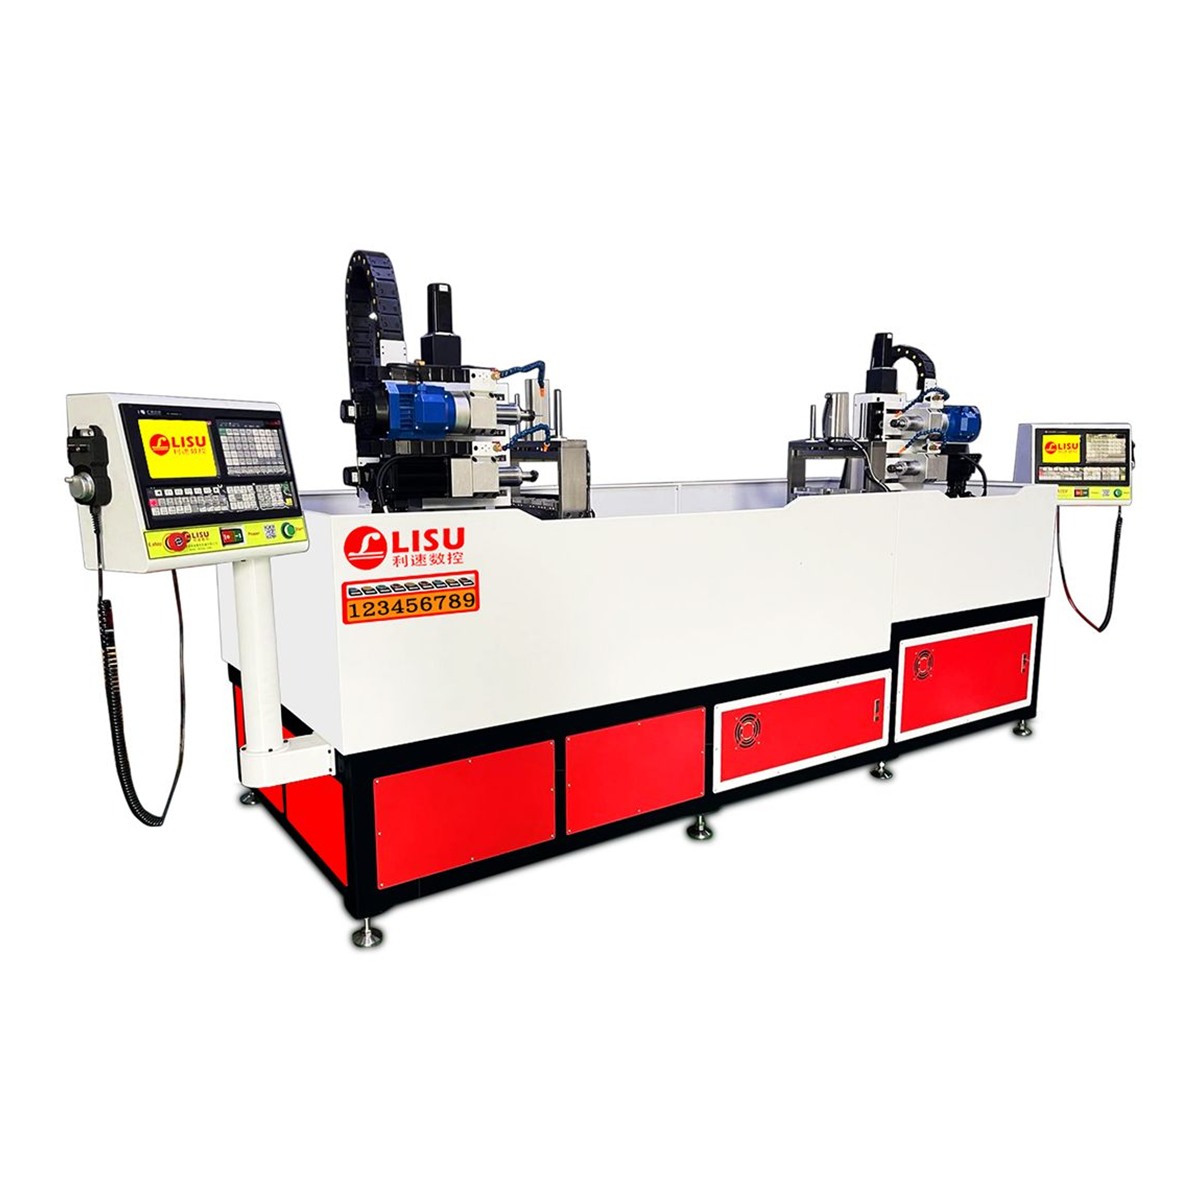
- 两端同时加工需求:如果工件两端都有孔位,双系统方案往往比单系统效率提升更明显,例如 LS-3000W 双系统数控钻孔攻牙机,双系统双端面钻孔攻牙,一键启动两端同时加工。
典型加工场景
多头数控钻孔机的优势场景,通常具备两个特征:孔位分布规律、生产批量稳定。常见的几类零件包括:
- 法兰、端盖类圆盘件:圆周或端面多孔一次完成;
- 变速箱外壳、泵体类箱体件:多面孔位配合攻牙;
- 钢构连接板、建筑模板:孔距固定、孔数多;
- 长条型材、导轨、铝型材:需要长行程、多点位加工。
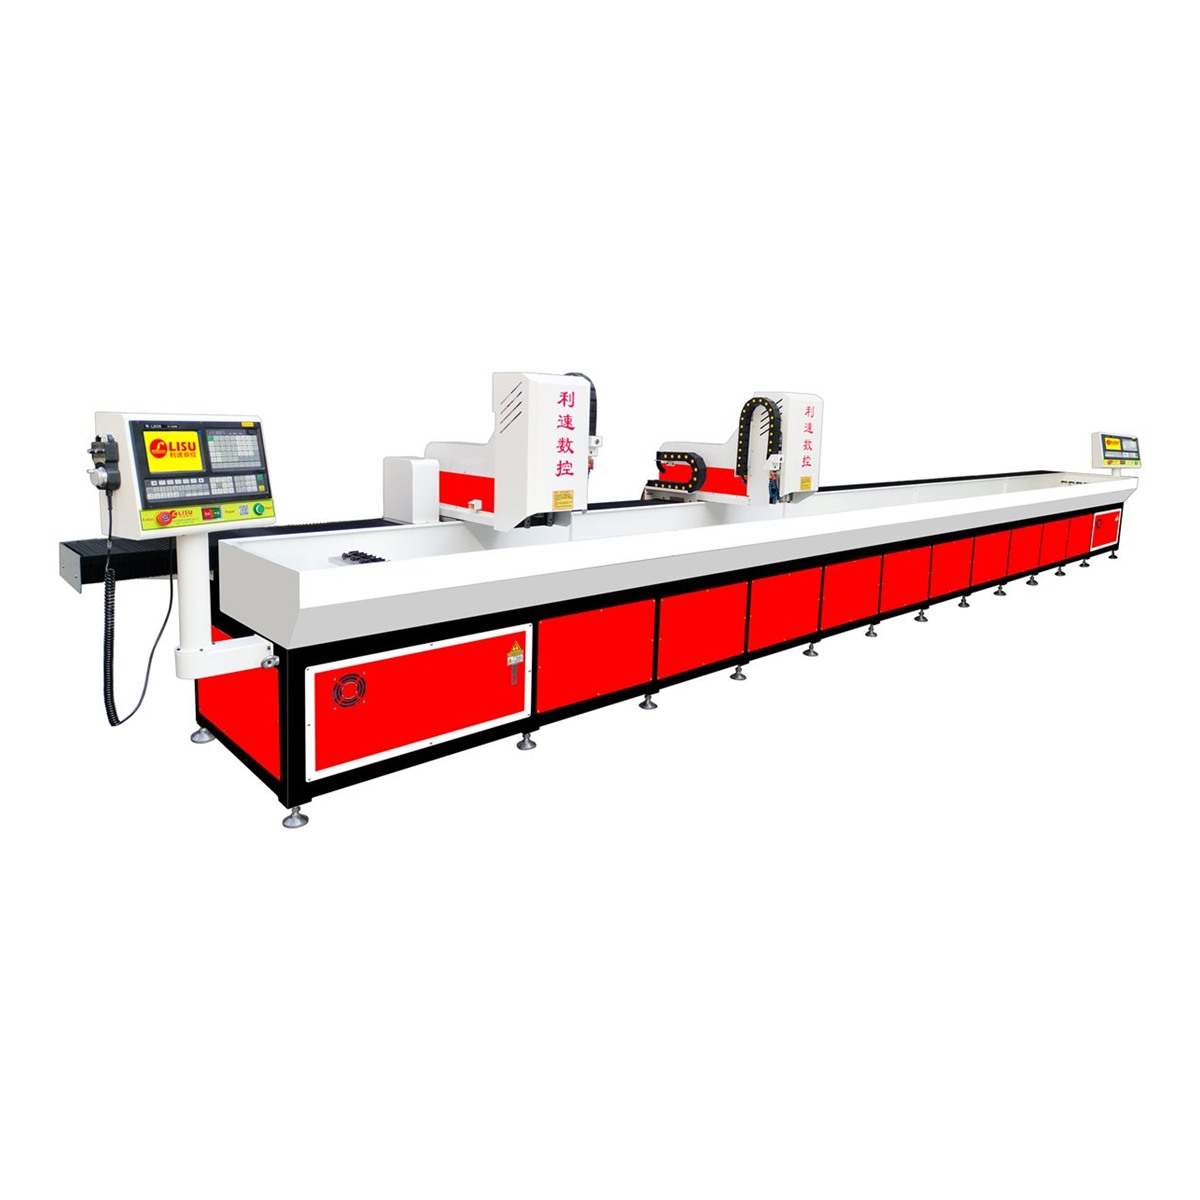
超长工件是另一类常见难题。八米级工件若采用单主轴逐孔加工,辅助时间占比很高,这类工况可以看 LS-8040ST 双系统自动换刀数控钻孔机,八米双系统双主轴结构,既可联机同加工一件,也可分开单独加工,适合长件与批量件交叉排产。
使用中的三个工艺细节
设备到位后,工艺配套决定了实际效率能发挥几成。
- 夹具与基准:多头同时加工时,夹具刚性和定位基准一致性直接影响孔位精度,建议用一面两销或整体式工装。
- 排屑与冷却:多主轴同时排屑量大,尤其钢件与铸件,断屑方式和冷却压力要提前匹配。
- 刀具一致性:各主轴刀具长度、跳动差异会放大孔深误差,装刀后逐轴对刀是必要步骤。
关于厂家与打样
利速数控(LISU)成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机及钻攻铣复合机,整机质保 1 年,售后 24 小时响应,支持非标定制。选型阶段建议先提供图纸或样件,通过免费打样验证节拍与孔位精度,再确定主轴数量、行程和系统配置,比单纯比较参数更稳妥。
欢迎联系利速数控咨询选型与打样(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。