采购设备时,「数控钻孔机价格」往往是第一个被问出口的问题。但真正落到报价单上,同样被称为数控钻孔机的设备,报价可能相差数倍。原因并不神秘——行程大小、主轴规格、是否带刀库、机身是铸件还是焊接件、需不需要热熔攻牙或旋转轴,每一项都会直接改变成本结构。理解这些变量,比单纯比价更有意义。
一、数控钻孔机价格的四个主要构成
把一台设备的报价拆开看,通常由以下几部分叠加而成:
- 机身与结构件:铸件重量、立柱与横梁形式、导轨类型及安装方式,决定了刚性上限,也占成本的大头。
- 运动与驱动:丝杆、导轨、伺服电机与驱动器的规格配置,影响定位精度与长期稳定性。
- 主轴与刀库:主轴转速、锥孔形式,以及是否配置自动换刀刀库,是拉开工序效率的关键。
- 数控系统与功能扩展:系统品牌、控制轴数、是否预留旋转轴与热熔攻牙等扩展接口。
换句话说,询价时如果只报出「我要一台钻孔机」,供应商只能给出一个区间;只有把工件尺寸、孔径、孔深、节拍要求讲清楚,报价才具备可比性。
二、加工幅面与行程:影响报价最直接的一项
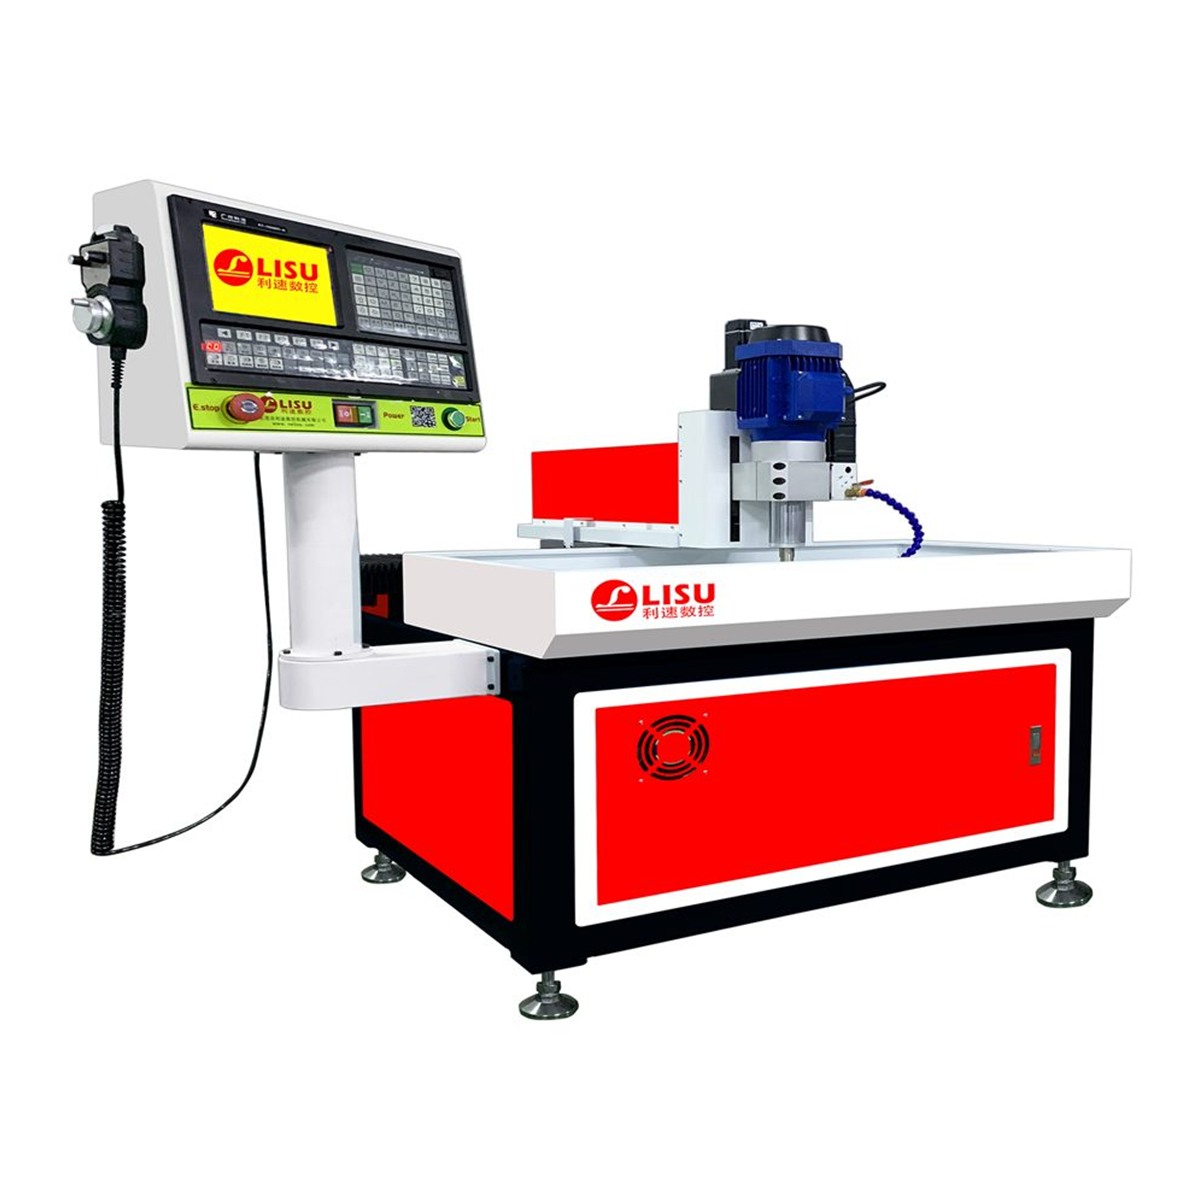
工作台尺寸和行程决定了机床能加工多大的工件,也决定了机身用料与传动规格。加工中小型平面工件孔位时,一台结构紧凑的机型就能胜任,例如LS-7030 数控钻孔机,定位在平面工件钻孔加工,操作简单、上手快,适合把单一工序做稳做顺,是不少加工场景的入门选择。这类机型的成本集中在主轴与精度控制上,机身用料相对克制,报价自然更亲民。
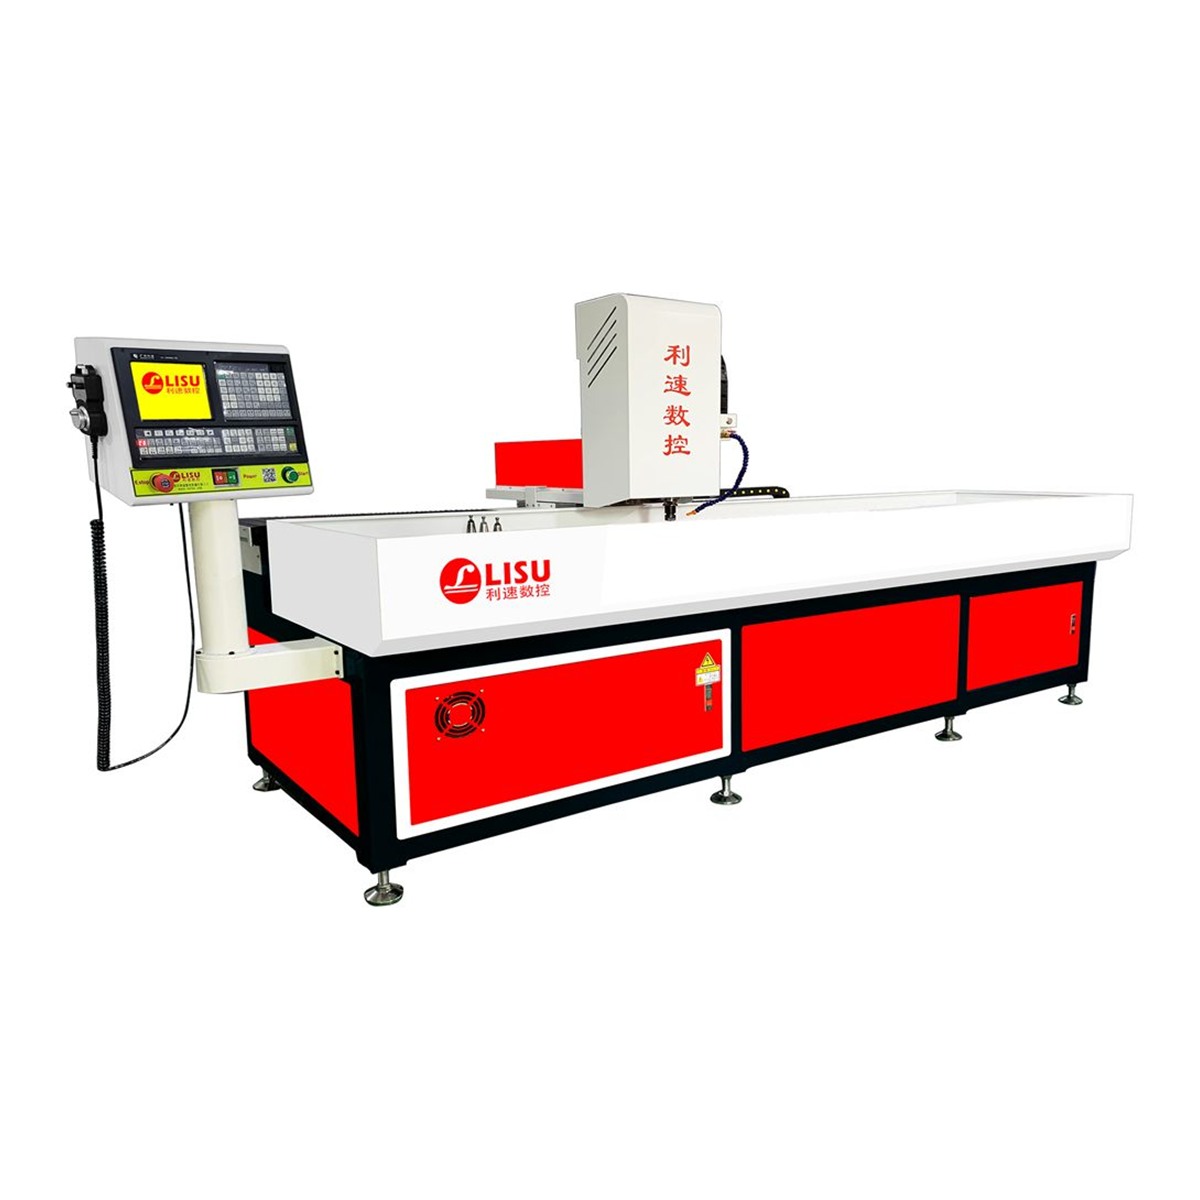
当工件长度达到一两米,或者需要在钻孔之后接着攻牙,配置就要往上走。以LS-2040T 自动换刀钻孔机为例,两米行程配合自动换刀,可以在一台设备上完成多把刀具的连续加工;加装旋转轴后,还能实现管类工件的 360° 加工。支持热熔攻牙这一点,对薄壁管件和铝型材尤其实用,省去了钻底孔再攻牙的工序。行程加长意味着丝杆、导轨、机身同步加长,伺服功率也要相应提升,价格上浮属于正常现象。
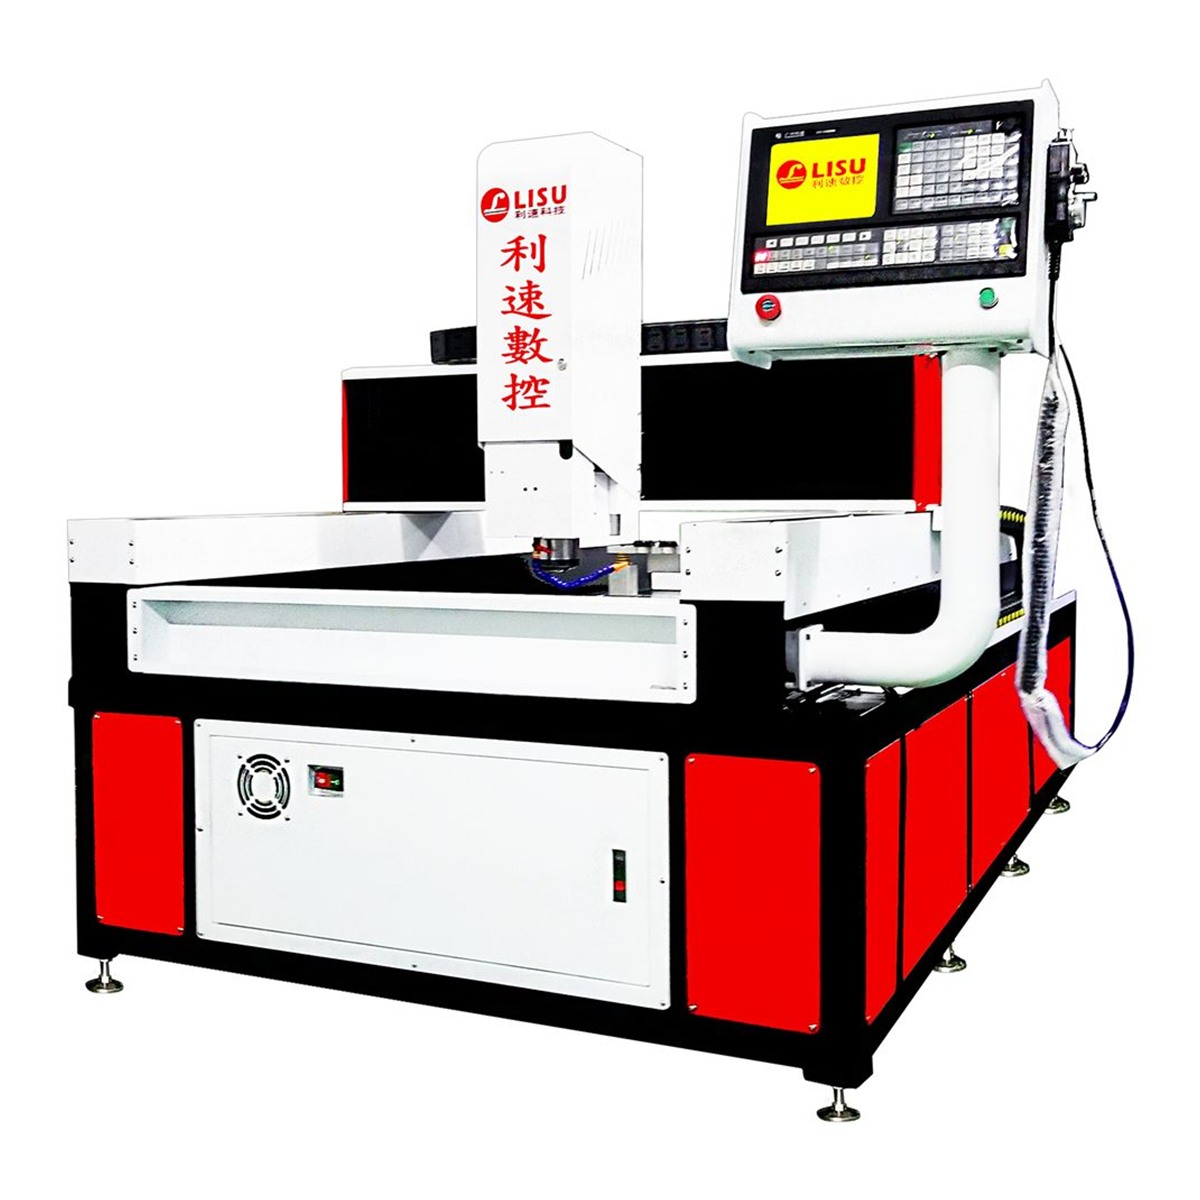
再往上是大幅面龙门结构。像LS-1580T 大幅面龙门型自动钻攻机,用龙门框架承载大尺寸工件,钻孔、攻牙、倒角可以在一次装夹中连续完成,双驱同步传动让横梁两侧受力更均衡,长时间跑大件时稳定性更好。龙门机型的铸件吨位、装配工装与调试周期都明显高于普通立式机,这正是数控钻孔机价格呈现层级差异的根源之一。
三、容易被忽略的配置细节
主轴与转速匹配
小孔径加工需要高转速,大孔径则需要低速大扭矩。主轴形式不同,成本差距明显。选型时应根据孔径分布来定,而不是一味追求高转速,否则既多花钱,又未必好用。
刀库与自动化程度
手动换刀和自动换刀,看起来只是效率差别,实际还影响加工一致性——多把刀具在机内完成切换,减少了人工装夹带来的误差。批量生产时,自动换刀带来的节拍收益往往能在几个月内摊平差价。
精度与检测手段
定位精度、重复定位精度、垂直度等指标,靠的是装配工艺与出厂检测环节。报价偏低的设备未必「省在明处」,建议实地看机、用试件验证,而不是只看纸面数字。
四、询价前建议准备的信息
- 工件材质与最大外形尺寸(长 × 宽 × 高);
- 孔径、孔深范围,以及单件孔数与孔位分布;
- 是否需要攻牙、倒角、热熔攻牙或管类 360° 加工;
- 每日或每月的计划产量与节拍要求;
- 现有工序的瓶颈在哪一步,希望设备替代多少人工。
把这些信息整理清楚,供应商给出的方案与报价才具备可比性,也更容易判断某一项配置属于「必要」还是「冗余」。
五、把数控钻孔机价格放回加工成本里看
设备采购不是一次性支出。真正影响回本周期的是综合成本:装夹时间、换刀时间、废品率、维护频次与售后响应速度。一台报价略高但节拍稳定、故障率低的机器,长期算下来往往更划算;反之,低价设备若频繁停机,损失的是整条产线的交付能力。
因此在比较数控钻孔机价格时,建议同时问清几个问题:交期多久?安装调试包含哪些内容?保修范围与期限如何?出现故障多久能到现场?利速数控成立于 2002 年,整机质保 1 年,售后 24 小时响应,支持非标定制与免费打样——把工件寄来先试钻,用实际孔位精度和加工节拍说话,再谈配置与预算,决策会踏实得多。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可根据您的工件图纸给出选型建议与配置方案。