LED灯具钻孔看起来是一道简单的打孔工序,实际做起来问题不少:灯壳多为薄壁铝型材,散热器孔位密集,灯罩与面板又要求孔距一致,稍有不慎就出现变形、毛刺和切屑残留。下面结合利速数控在灯具行业的加工经验,把选型思路与工艺要点讲清楚。
一、LED灯具钻孔的四个常见难点
- 薄壁变形:灯壳壁厚常在1~3mm,普通钻头下压时工件容易鼓包,孔口呈喇叭形,装配时螺丝压不实。
- 毛刺与切屑:铝材黏性大,钻屑容易缠绕钻头,孔口翻边往往要安排人工二次去毛刺。
- 孔位一致性:一条1~3米的型材上常有几十到上百个孔,靠划线加手电钻难以控制累计误差。
- 钻孔与攻牙衔接:灯体安装孔多数要攻M4、M5、M6内螺纹,钻完再换机攻牙,二次装夹容易偏位。
二、按工件形态选择机型
选型主要看三件事:工件长度、孔径与孔型、是否需要攻牙。三者组合不同,适合的设备也不一样。
1. 长型材灯壳:先看行程
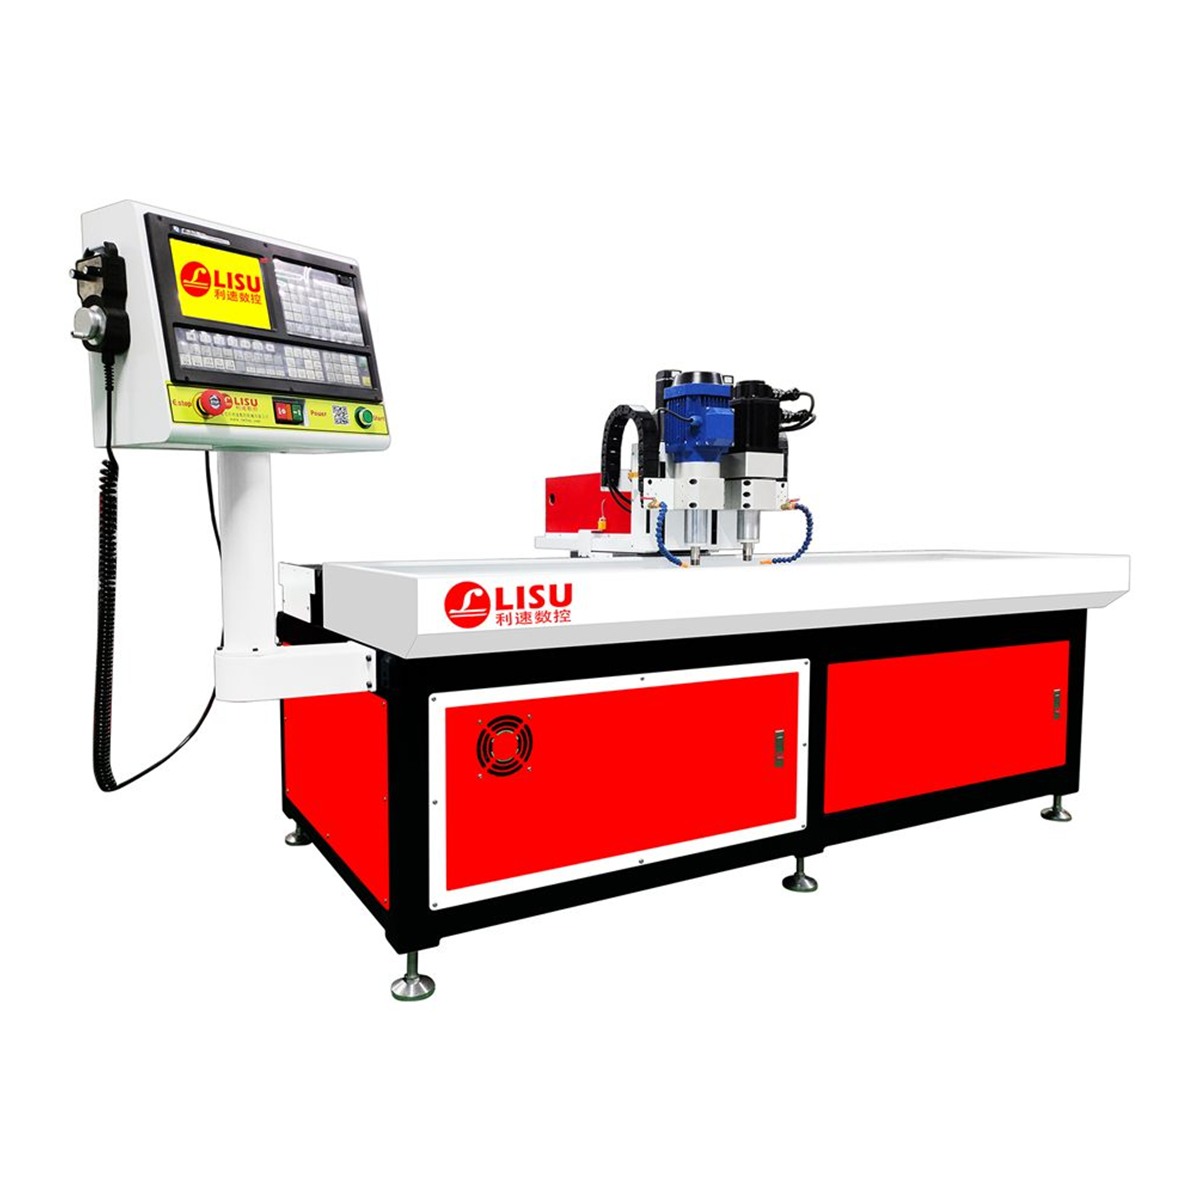
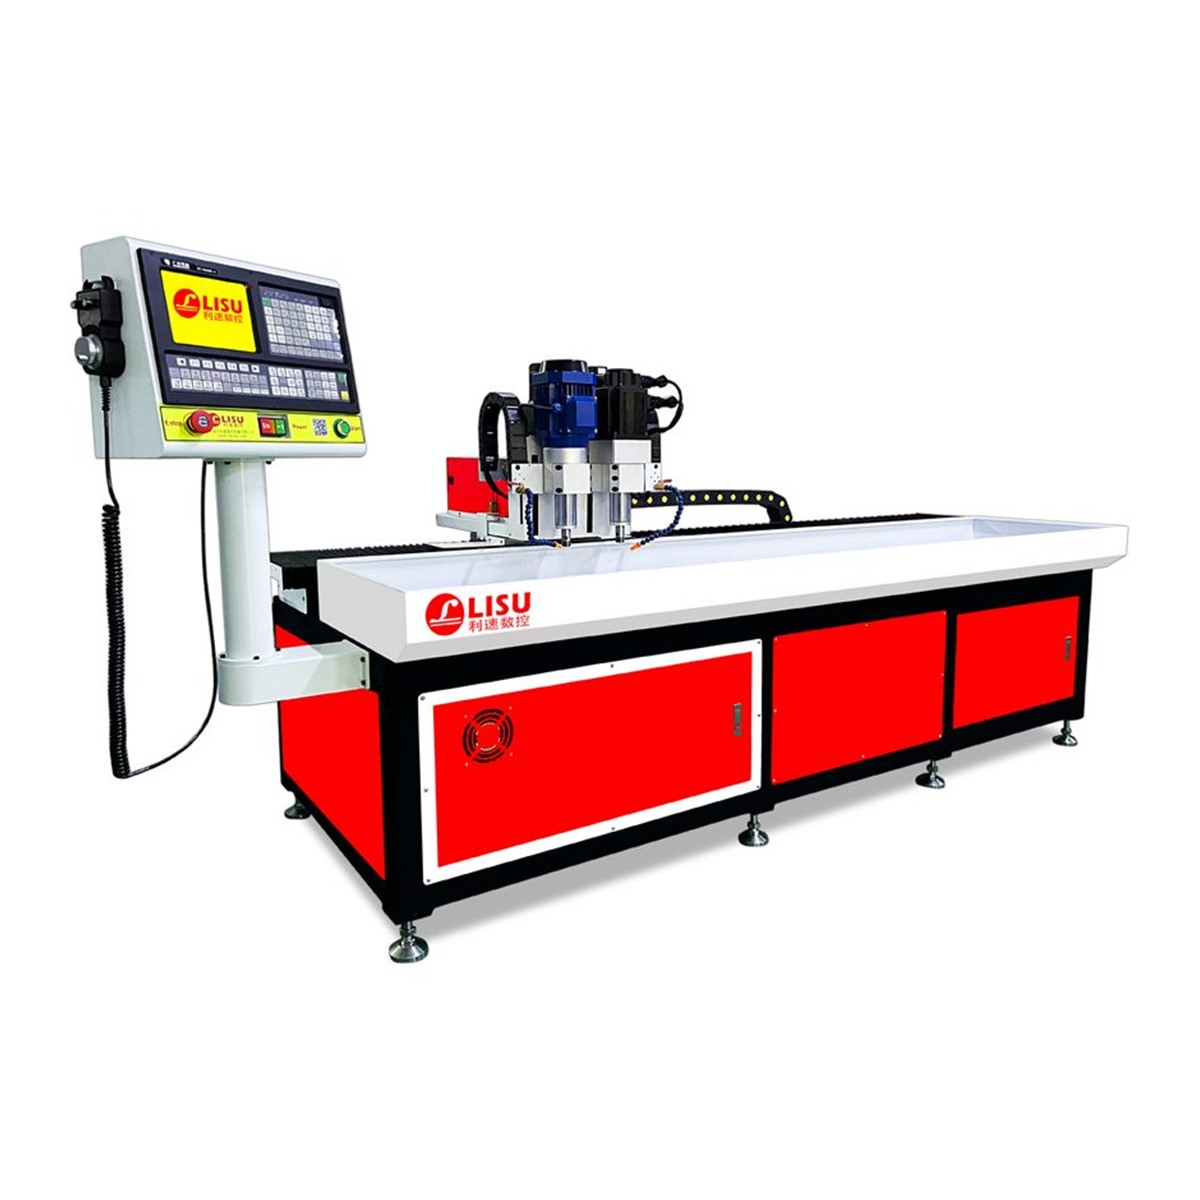
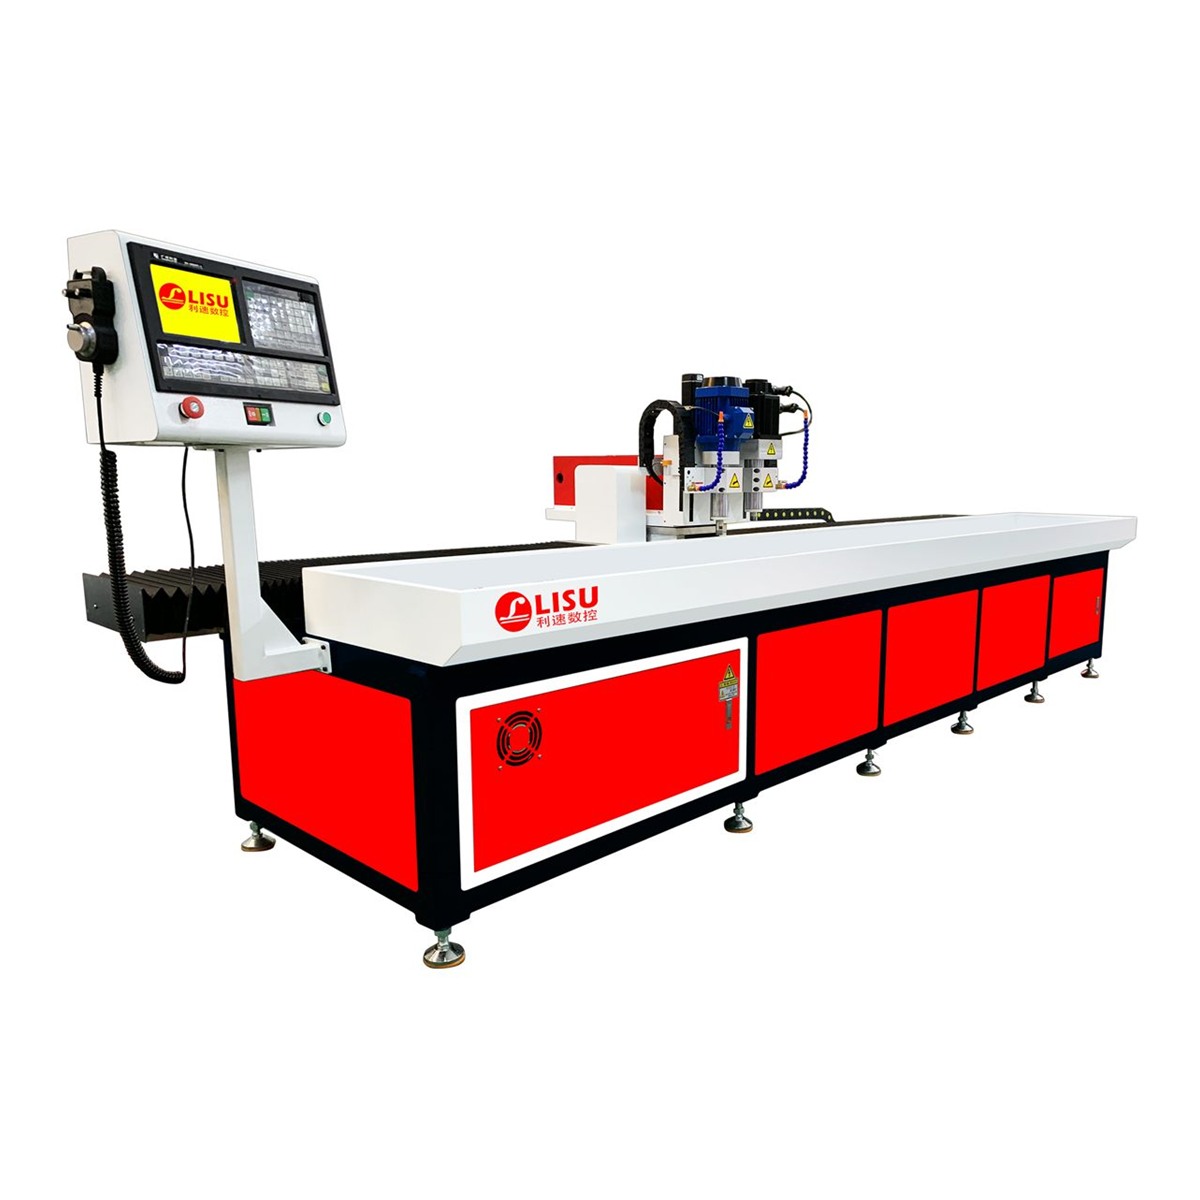
LED线条灯、净化灯、三防灯的外壳常做成2米、2.5米、3米的铝型材,孔位沿长度方向均布。这类工件适合PLED-3030G 数控钻攻一体机,三米行程可一次装夹完成整条型材的钻孔与热熔攻牙,避免分段装夹带来的接刀误差。夹具一般用气动排夹沿长度分段压紧,配合靠边定位,保证同批工件孔位重复。
2. 薄板散热器与灯罩:考虑热熔钻孔
散热器底板、灯罩安装面属于薄板件,普通钻削容易产生切屑和变形。热熔钻孔的做法是让锥形热熔钻头在高速旋转和轴向压力下使材料局部软化、向上翻边,形成带衬套的孔,孔壁有效高度可比板厚大出数倍,螺纹啮合长度随之增加,同时基本不产生切屑。这类工艺更适合PLED-2030G 数控热熔钻孔攻牙机,薄板钻孔免切屑,衬孔一次成型,后续接攻牙工序时也不用来回翻面。
3. 多工序复合件:一机多用
有些灯具底座既要钻普通通孔,又要热熔钻孔和攻丝,工序分散意味着多次装夹、多次定位。此时可用PLED-1530G 热熔钻攻一体机,把热熔钻孔、攻丝与普通钻攻集成在一台设备上,按程序切换刀位,一次装夹完成多道工序。
三、LED灯具钻孔的工艺参数要点
- 转速与进给:铝型材普通钻削用较高主轴转速配适中进给,重点是排屑顺畅;热熔钻孔则需要更高转速和稳定的轴向压力,具体数值按板厚与孔径试切确定。
- 刀具选择:普通孔用铝用钻头或定心钻,热熔孔用对应孔径的热熔钻头,攻牙用螺旋槽丝锥,利于排屑。
- 冷却与润滑:铝材加工建议用微量润滑或切削液雾化,减少积屑瘤;热熔钻孔一般不依赖大量切削液,重点在转速与压紧力。
- 定位方式:优先采用靠边定位加气动压紧,避免夹钳单点压紧造成型材扭曲。
四、打样与验收建议
LED灯具钻孔的批量一致性,最好在采购前用实际工件验证。建议准备一段同规格型材,标注好孔位图与螺纹规格,直接上机试打。利速数控支持免费打样,可按孔位图编制加工程序并记录节拍,验收时重点看三项:孔距累计误差、孔口毛刺状态、热熔衬孔高度与内螺纹通止规检测结果。
公司成立于2002年,数控钻孔机、攻牙机、龙门钻攻机与钻攻铣复合机均为自主生产,整机质保一年,售后24小时响应,非标机型可按工件尺寸与孔位要求定制夹具和行程。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。把工件图纸和孔位要求发过来,我们会给出对应的机型建议与加工方案。