在五金冲压、汽车配件、电声喇叭、光伏支架、门锁卫浴等行业,钻孔往往是最占工时的一道工序。人工摇臂钻不仅效率低,孔距一致性也难保证,于是越来越多的工厂开始找自动钻孔机厂家做设备升级。但市面上的机型从几千元的小台钻到几十万的龙门机都有,选之前先把工件和工艺想清楚,比先看报价更重要。利速数控(LISU)自2002年从事数控钻孔机、攻牙机的研发制造,下面结合常见工况讲一讲选型的思路。
一、先明确工件,再谈机型
同一台机器,加工铝型材和加工铸铁阀体的表现差别很大。确定方案前,建议先把下面几项列清楚:
- 工件形状与尺寸:平板、型材、管件、异形铸件的装夹方式完全不同,管类件通常需要旋转轴配合;
- 孔径与孔深:深径比大的孔要重点看排屑和冷却方式,否则容易断钻头、烧刃口;
- 精度要求:孔距公差、孔径公差、孔口毛刺要求,直接决定要不要用伺服进给和高精度导轨;
- 后道工序:如果还要攻牙、倒角、铣槽,尽量选能一次装夹完成的钻攻铣复合机型,减少二次装夹误差;
- 批量与品种:多品种小批量看重操作简便和换型速度,单品种大批量则适合带自动换刀的机型。
二、考察自动钻孔机厂家的三个硬指标
1. 结构形式是否匹配行程
小行程的立式机适合平面板材、端盖、法兰盘;行程到两米以上时,机身刚性、导轨安装方式和传动结构就变得关键,龙门结构在长行程、大幅面加工中更稳定。如果只图便宜选小机身加拉长行程,加工时容易产生振动,孔壁光洁度和孔距都会受影响。
2. 主轴与控制系统的匹配度
主轴转速范围要覆盖工件材质:铝件可以高转速快进给,钢件则要兼顾扭矩和排屑。控制系统方面,重点看是否支持多孔位坐标编程、阵列钻孔、断点续钻,以及操作界面是否方便一线师傅上手。参数表上的数字可以参考,实际加工时的稳定性更重要。
3. 售后响应与备件供应
钻孔机是生产设备,停机一天就是损失。选厂家时要问清楚质保期限、易损件(钻夹头、主轴皮带、导轨滑块)的供货周期、能否远程协助排查故障。利速数控整机质保1年,售后承诺24小时响应,周边区域可上门处理。
三、按加工场景对号入座
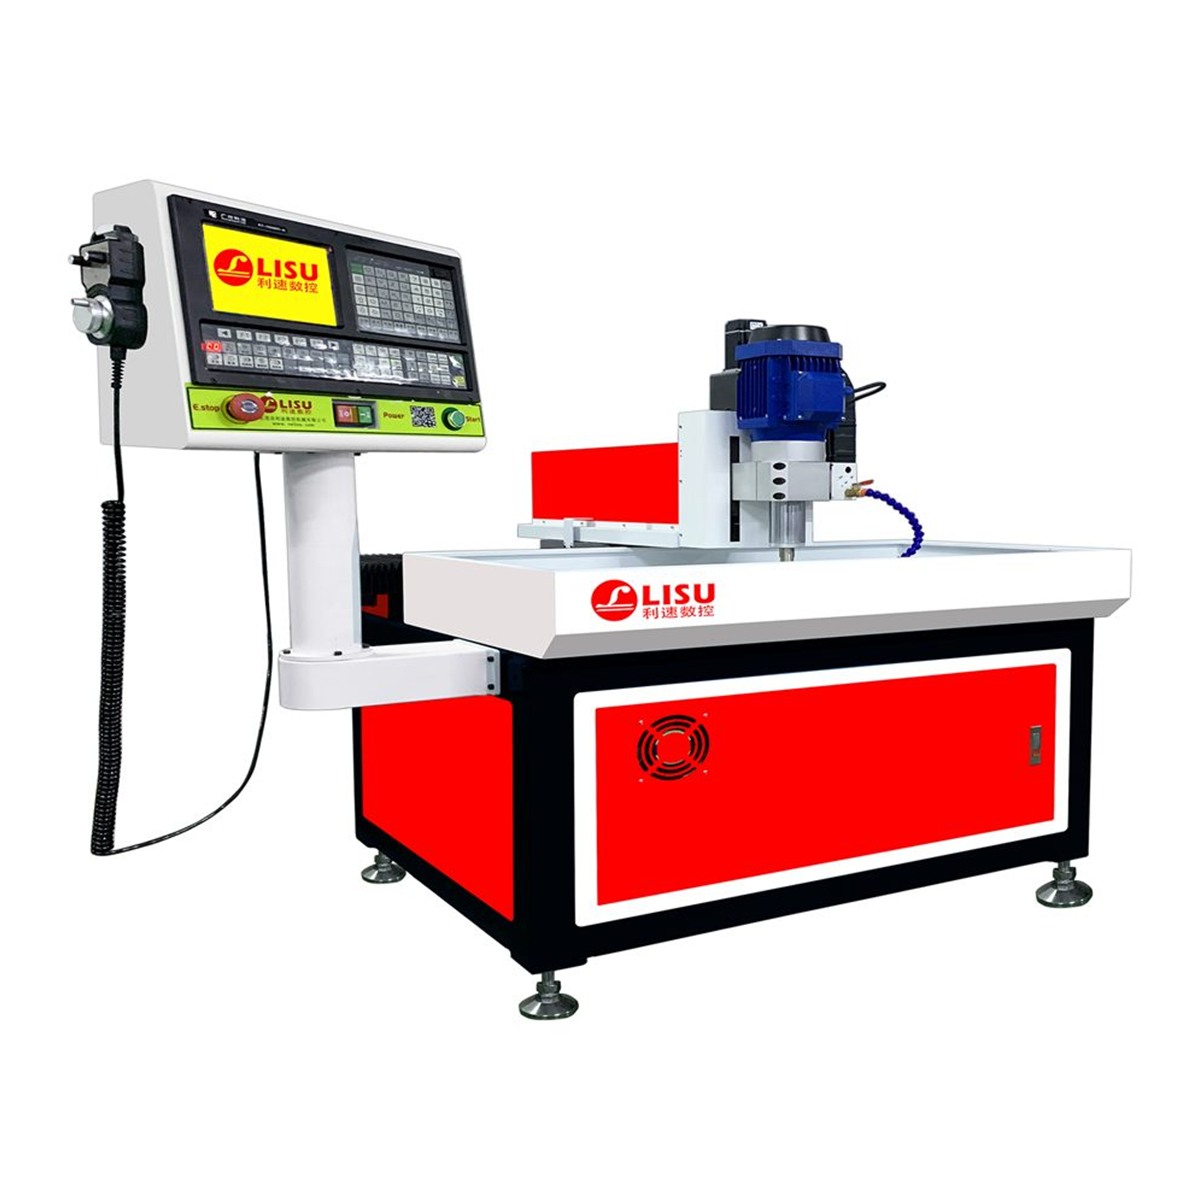
利速数控目前主推的几款机型,覆盖了大部分常见需求。平面工件、中小批量钻孔加工,可以看经典畅销的数控钻孔机 LS-7030,结构紧凑、操作简单,属于性价比取向的选择,适合刚上自动化的小厂或做配套加工的车间。
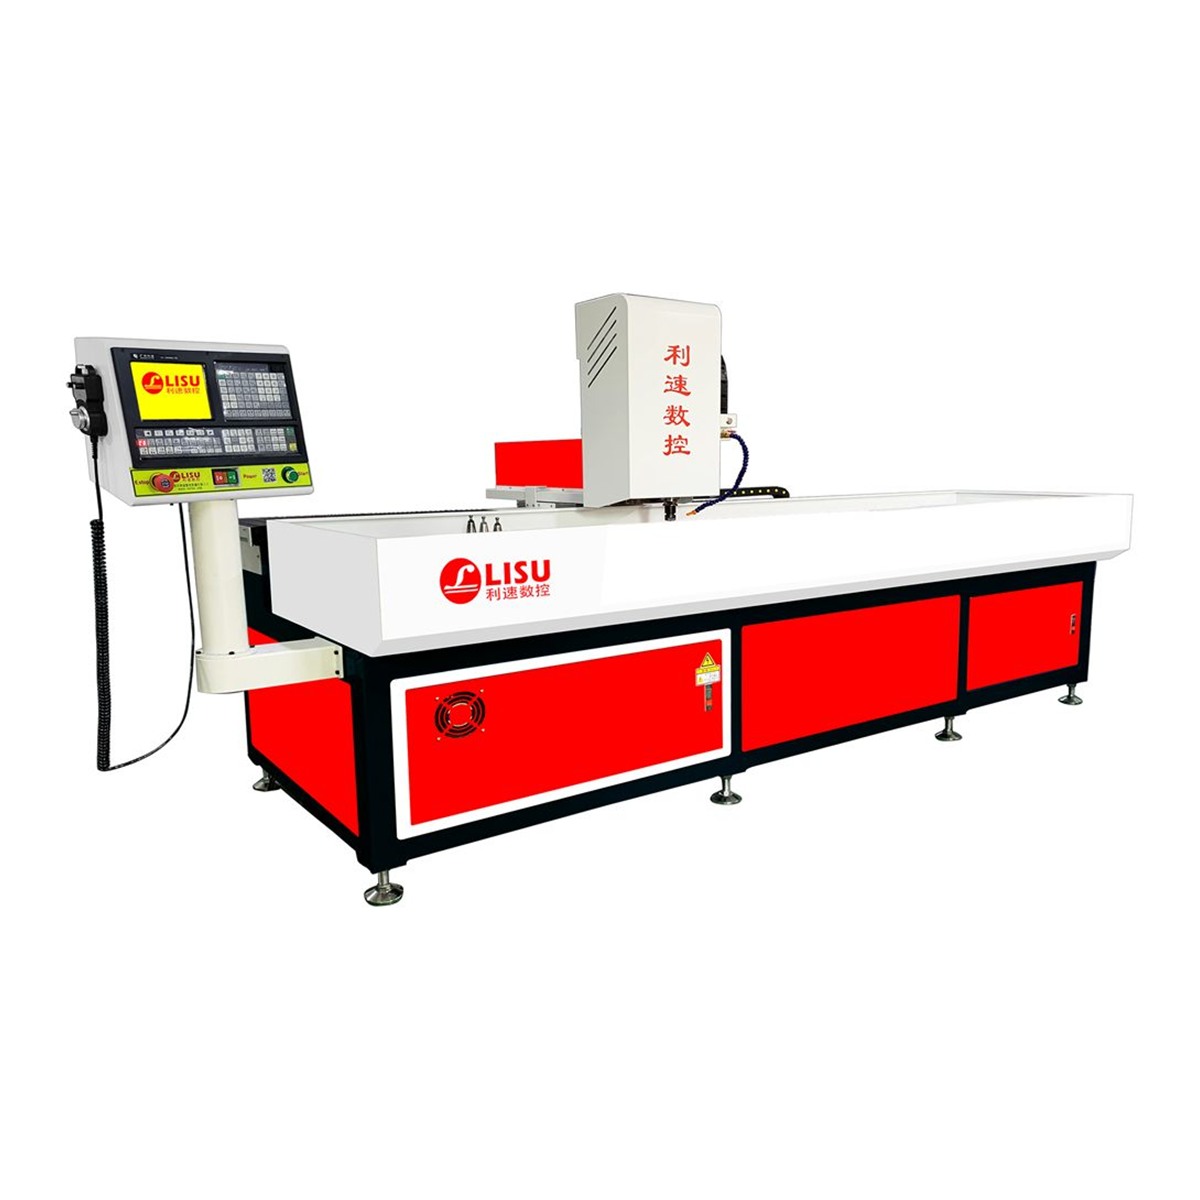
如果工件长度接近两米,又要频繁换钻头、丝锥,自动换刀钻孔机 LS-2040T更合适:两米行程配自动换刀,支持热熔攻牙,还能加装旋转轴实现管类360°加工,一次装夹完成多面孔加工。
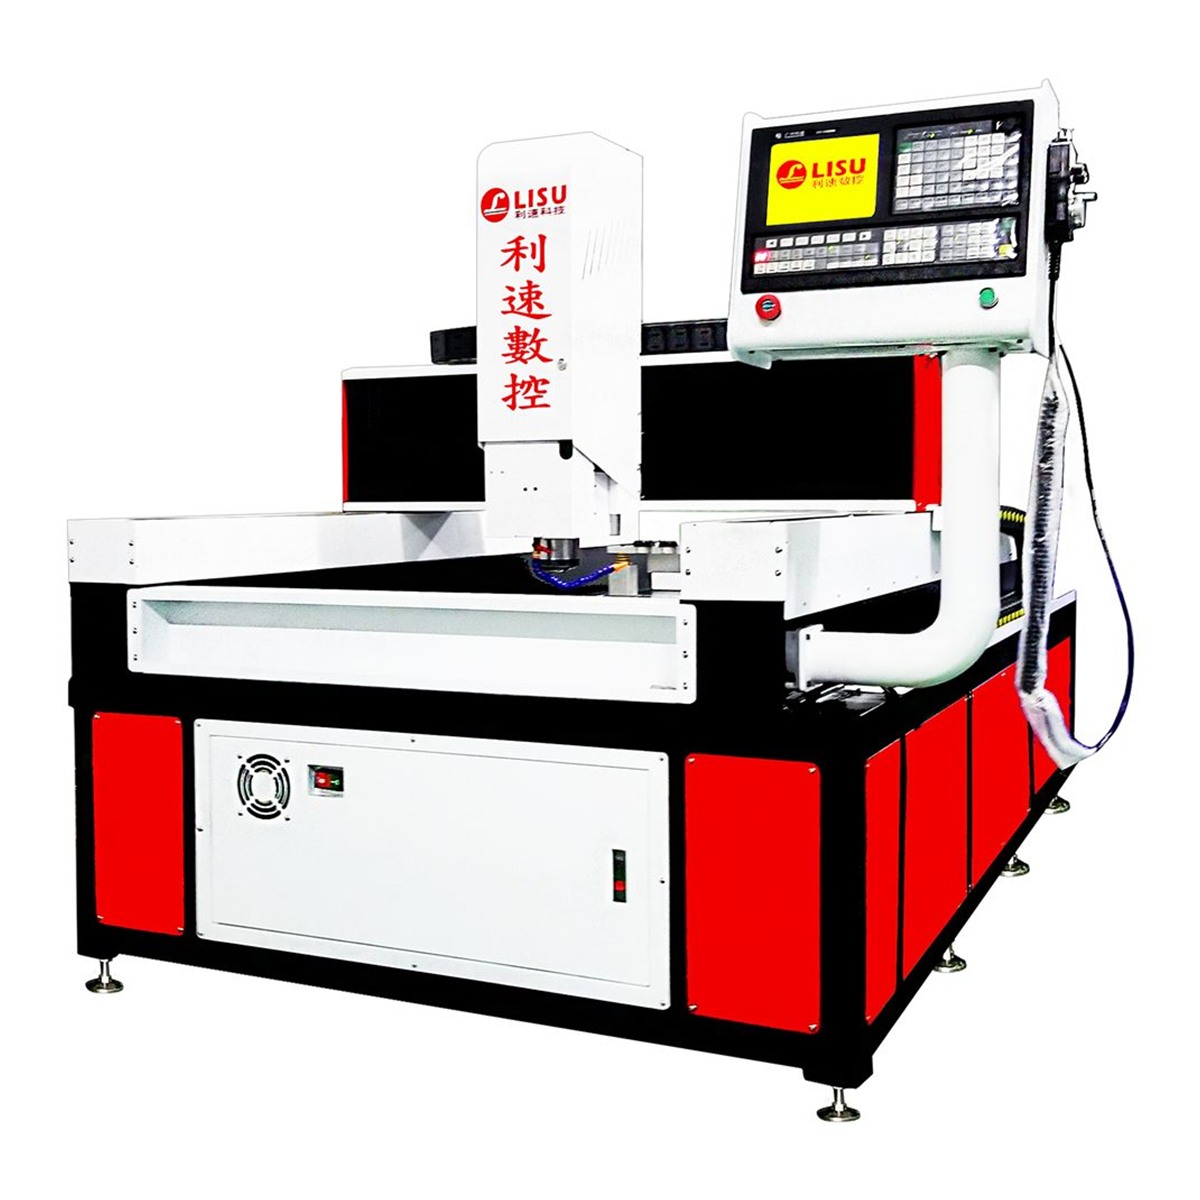
遇到大幅面工件,比如机柜钣金、光伏边框、长条型材,需要钻孔、攻牙、倒角一起做,可考虑大幅面龙门型自动钻攻机 LS-1580T,龙门结构配双驱同步传动,长时间加工稳定性更好。
四、用打样验证比看参数表更靠谱
纸面参数接近的两台设备,实际加工结果可能差不少。建议在签合同前,把自家最难加工的工件寄给自动钻孔机厂家做一次免费打样,重点看三项:孔位精度是否稳定、孔口毛刺情况、连续加工一段时间后的尺寸漂移。打样结果能直观反映设备的刚性、进给匹配和编程水平,也能提前暴露装夹方案的难点。
打样之后,再谈非标定制:加装旋转轴、改治具、加多工位、对接上下料机构,都属于常见需求。定制方案要和厂家工程师确认好节拍、夹具定位基准和后续的换型时间。
五、采购时还要注意什么
- 把验收标准写进合同,例如孔位公差、试加工件数、连续运行时间;
- 确认培训内容,包括编程、对刀、日常保养;
- 明确质保范围与响应时间,避免口头承诺;
- 了解耗材与易损件的常规库存,减少意外停机。
选自动钻孔机厂家,说到底是在选一个能陪你长期解决工艺问题的伙伴。利速数控成立于2002年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保1年、售后24小时响应,支持非标定制与免费打样。欢迎联系咨询(电话 136-5025-9051 黄小姐),把工件图纸和加工要求发过来,我们协助评估机型与工艺方案。