五金件钻孔攻牙是家具五金、铝型材、办公家具配件、汽配等行业里最常见的两道工序。实际生产中,钻孔与攻牙常在同一件工件上先后完成,孔位精度、螺纹质量、换刀次数和装夹方式,直接决定单件工时与良品率。下面结合常见加工场景,梳理选型时值得关注的几个要点。
一、五金件钻孔攻牙的三类常见场景
- 侧面或端面攻牙:办公家具铝型材、铝滑块、门窗五金件,孔位多在型材侧面或端面,工件细长,立式机装夹不便,卧式结构更顺手。
- 双端面加工:拉手、连接件、管件两端都要攻牙,如果一台机器只能加工一头,就得翻面二次装夹,累计误差与工时都上去了。
- 板类多孔加工:机箱机柜、散热件、钣金件孔位多且分散,需要数控定位或加装多轴器,提高一次成型的效率。
二、五金件钻孔攻牙的选型要点
1. 加工位置决定机型结构
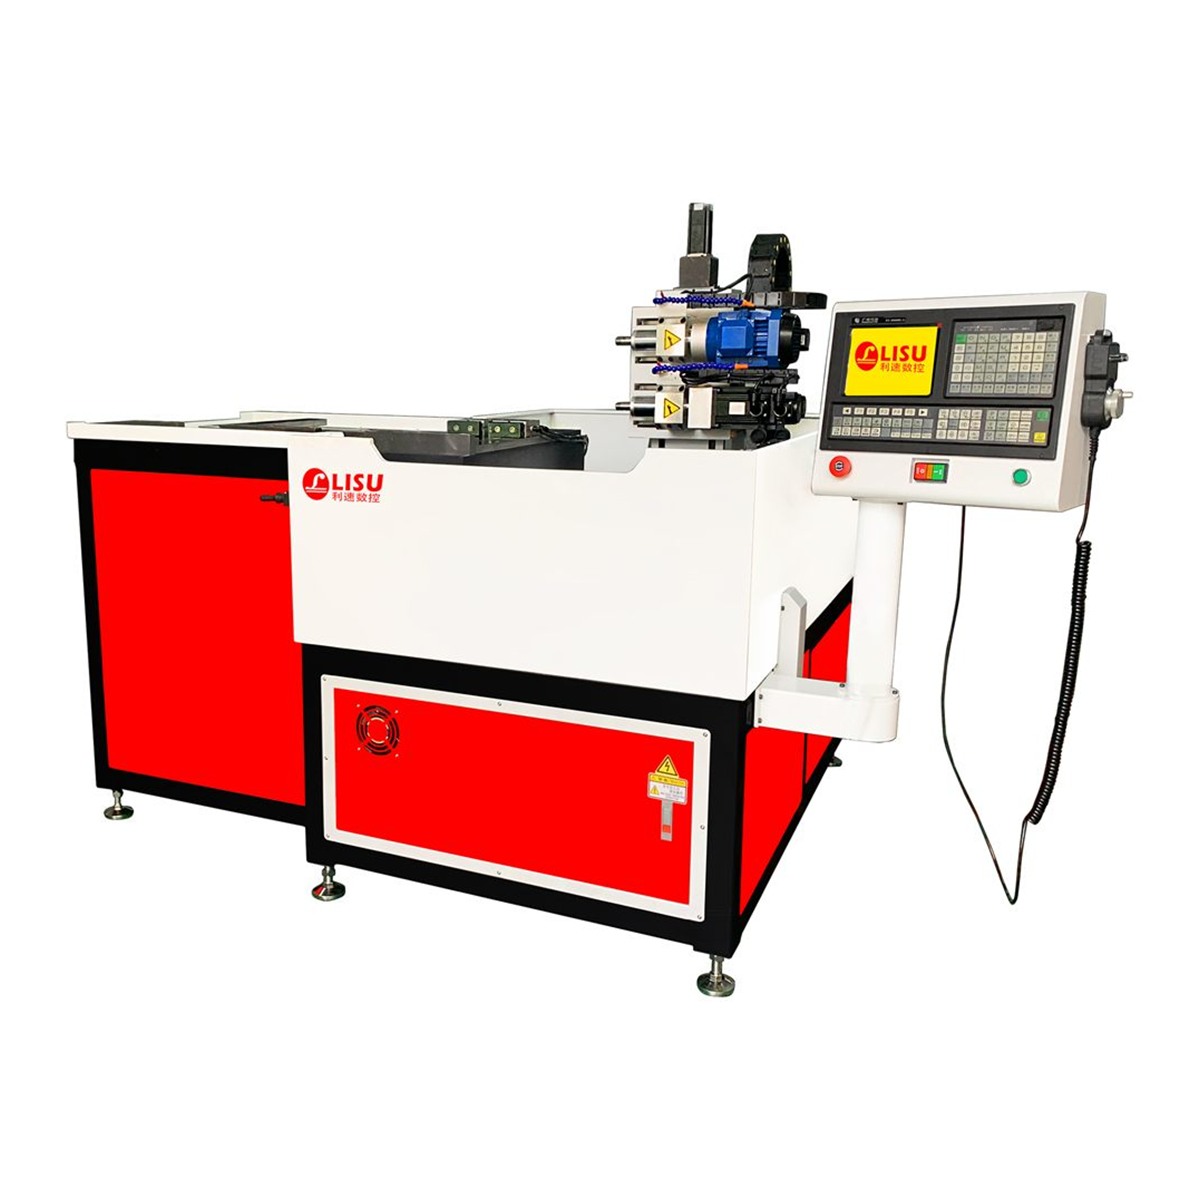
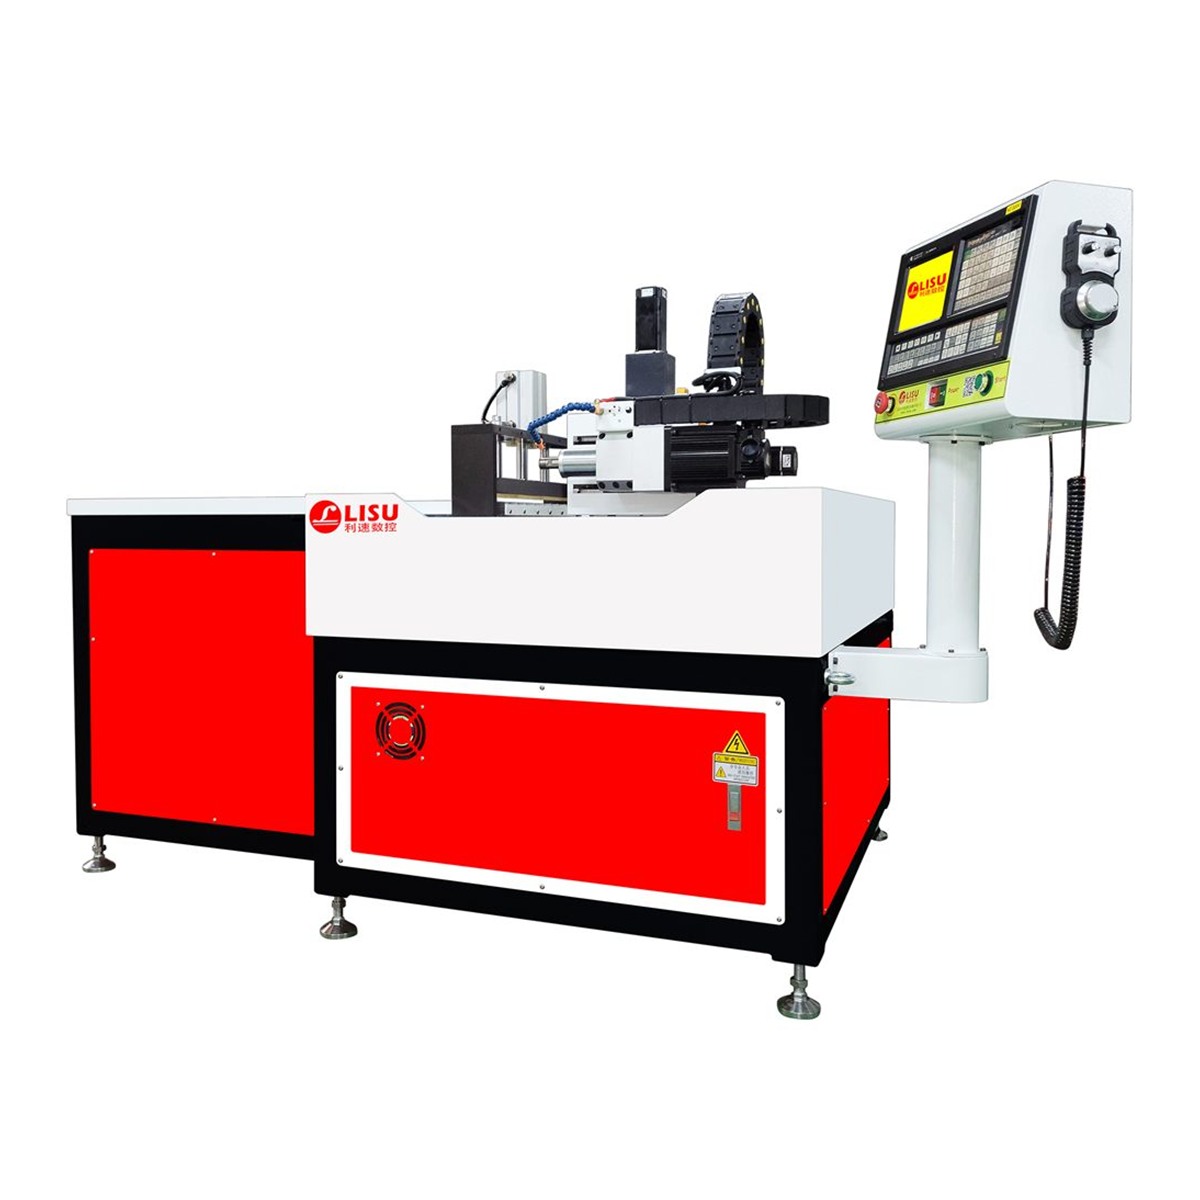
孔在工件正面,用立式钻攻机;孔在侧面或端面,优先考虑卧式机。LS-1000M 卧式攻牙机是针对办公家具、铝型材、铝滑块等五金件侧面或端面攻牙设计的专利机型;若同一工件既要侧面钻孔又要侧面攻牙,可选用LS-1000W 卧式钻孔攻牙机,一台设备覆盖侧面钻孔与攻牙,减少换机与二次装夹。
2. 材料与硬度决定转速和扭矩
铝合金、铜件切削轻快但容易粘刀,排屑要快;碳钢、不锈钢攻牙扭矩明显更大,转速要压低并保证润滑,否则丝锥寿命会很短。选型时最好把常用材料清单和最大螺纹规格一起给到厂家。
3. 批量与节拍决定自动化程度
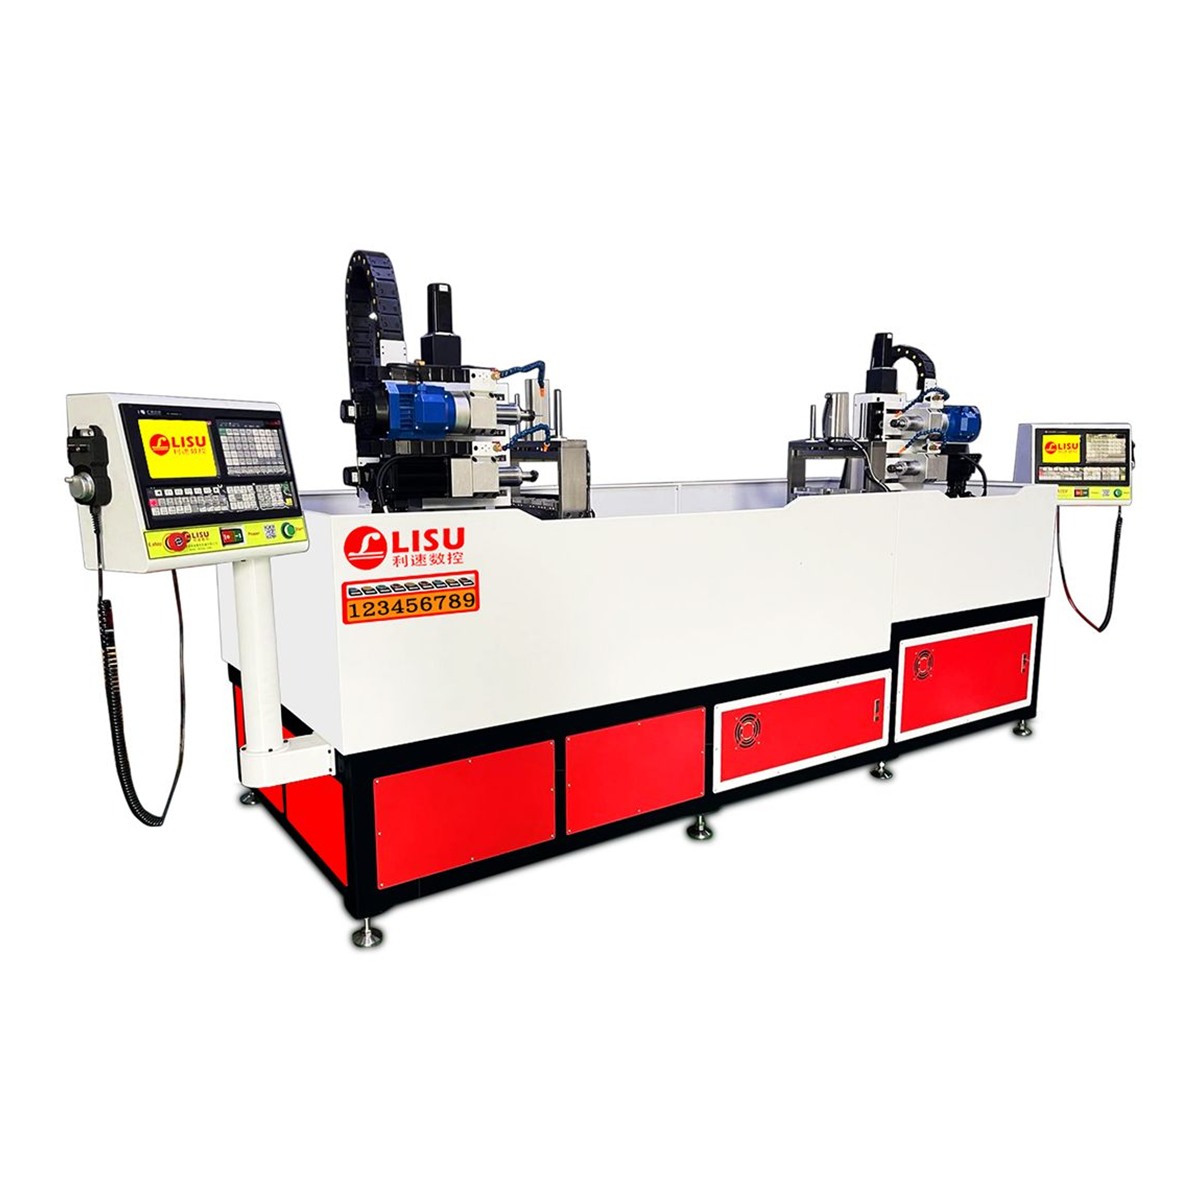
小批量多品种,重点看数控系统的程序调用是否方便;大批量单一品种,可以看双系统或多轴配置。LS-3000W 双系统数控钻孔攻牙机采用双系统双端面钻孔攻牙,一键启动两端同时加工,节拍接近翻倍,适合两端都要加工的工件。
4. 精度与螺纹要求决定配置
通孔与盲孔的工艺差别很大,盲孔要留出退刀排屑的空间;螺纹精度有要求时,需要刚性攻牙并确认主轴与进给的同步能力。这些信息最好在打样阶段就说明清楚,避免后期返工改机。
三、攻牙工艺里容易被忽略的细节
- 底孔直径:按螺距查表确定,底孔偏小容易断丝锥,偏大则牙型变浅、拧紧强度不足。
- 转速与进给匹配:刚性攻牙时主轴转速与进给必须同步,否则容易出现乱牙、螺纹歪斜。
- 排屑与润滑:钢件、不锈钢件建议用切削液,铝件可用微量润滑;盲孔加工要安排中途退刀排屑。
- 装夹与夹具:细长型材悬空加工易产生震纹与让刀,定位面要贴合,必要时做专用夹具。
四、用打样验证代替参数对比
五金件钻孔攻牙的难点往往在工件结构上,而不是单一参数。同一种螺纹,在薄壁铝型材上和在不锈钢块上的表现完全不同。建议把代表性工件寄给厂家做免费打样,看孔位一致性、螺纹通规止规情况以及实际节拍,再确定机型与工装方案。利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机和钻攻铣复合机,整机质保一年,售后 24 小时响应,支持非标定制。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,可根据工件图纸与批量给出具体机型建议。