很多客户在询价时会先问一句:标准机能不能用?这个问题通常要看工件本身。行程放不下、装夹次数太多、节拍跟不上、材质特殊,这几种情况就得走非标路线。数控钻孔机定制解决的正是标准机型覆盖不到的加工需求。利速数控从2002年开始做钻孔、攻牙类设备,接触到的定制需求大多集中在下文这几类场景。
一、这几类工件,标准机往往不够用
第一类是尺寸超规格的工件。七米左右的电梯框架、幕墙铝型材、长导轨,普通立式机的行程完全放不下,需要龙门结构或加长床身。第二类是需要多面加工的工件,法兰、变速箱外壳、阀体往往要在几个面上钻孔攻牙,用标准机分几次装夹,累积误差和人工成本都会上来。第三类是节拍要求高的批量件,单主轴一台一台做,产能算不过来。第四类是材质偏难加工的,不锈钢、铸铁、压铸铝的刀具和转速参数都要重新匹配。
二、定制前要先把这几组参数定下来
数控钻孔机定制的前期沟通,重点不是先谈配置,而是把工艺参数确认清楚。参数越具体,方案越接近实际需求,后期改动的概率越小。
- 工件参数:最大外形尺寸、单件重量、材质、批量,以及是否需要配套工装夹具。
- 孔位参数:孔径范围、孔深、孔距公差,是否带沉孔、倒角、攻牙要求。
- 精度与节拍:位置度要求、表面粗糙度、单件允许的加工时间。
- 主轴与换刀:单主轴还是多主轴,是否需要自动换刀、刀库容量多少。
- 现场条件:车间可用空间、地基情况、电源与气源、上下料方式(人工、行车还是自动线)。
三、常见定制方向与对应机型
从实际项目看,数控钻孔机定制的方向大致会落到三类结构上,可以对应到不同的机型平台。
大型铸件、模具类工件:龙门结构更合适
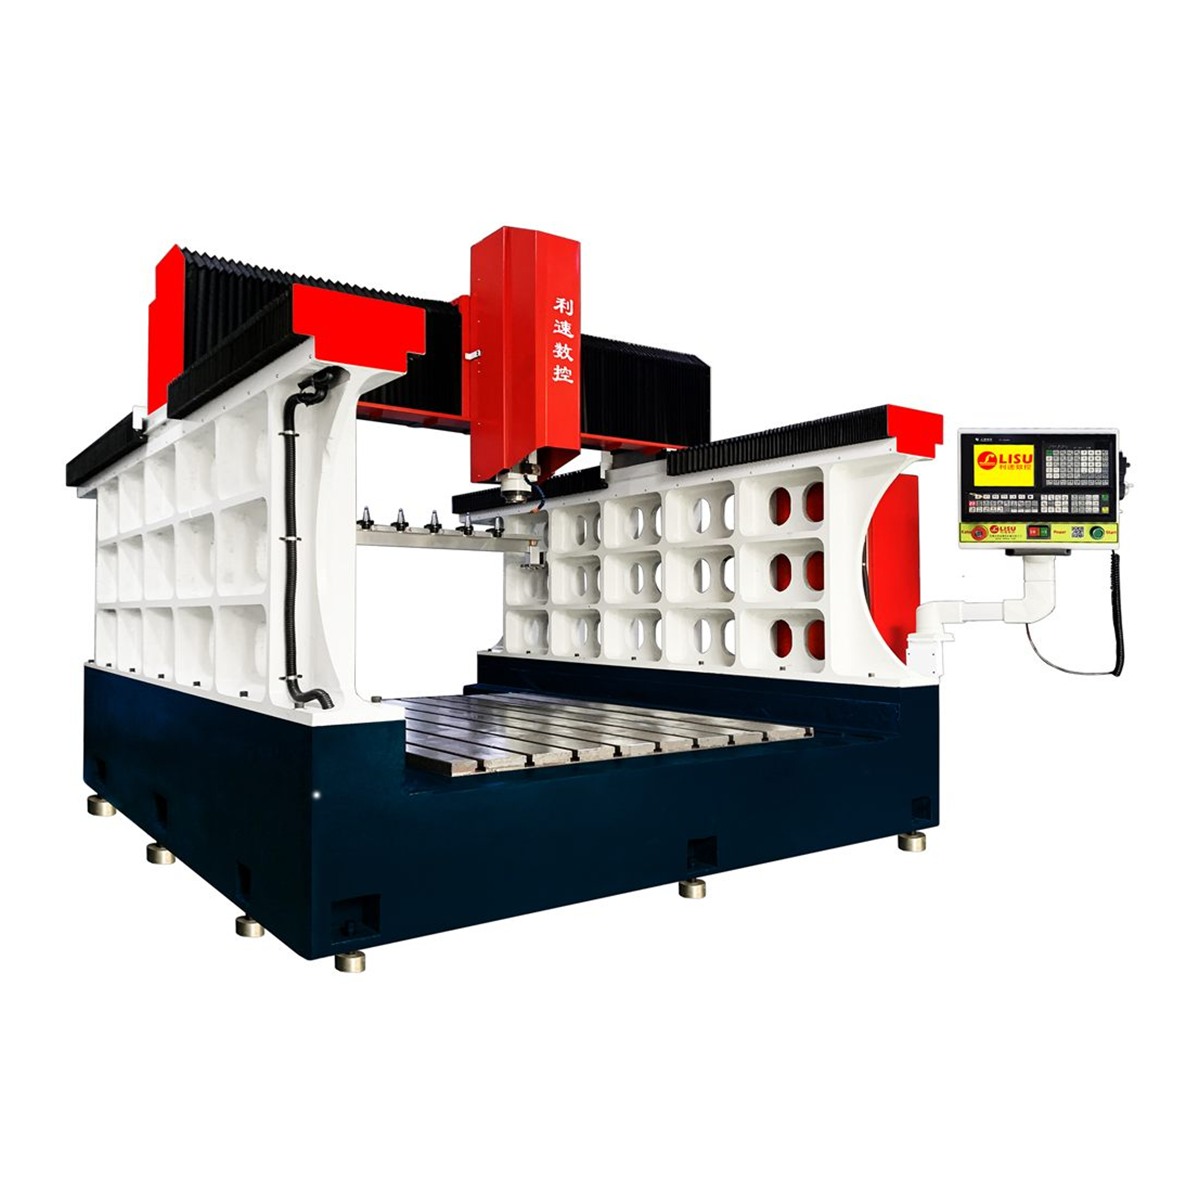
大型钢架、模具、法兰、变速箱外壳这类工件,体积和重量都大,加工时既要保证刚性,又希望能粗精加工一次完成。这类需求可以看LS-2216Z 龙门型机身铸件专用钻攻机,动梁式结构配自动换刀,适合大件多面孔系的连续加工,减少翻面装夹次数。
双端面同时加工:效率优先
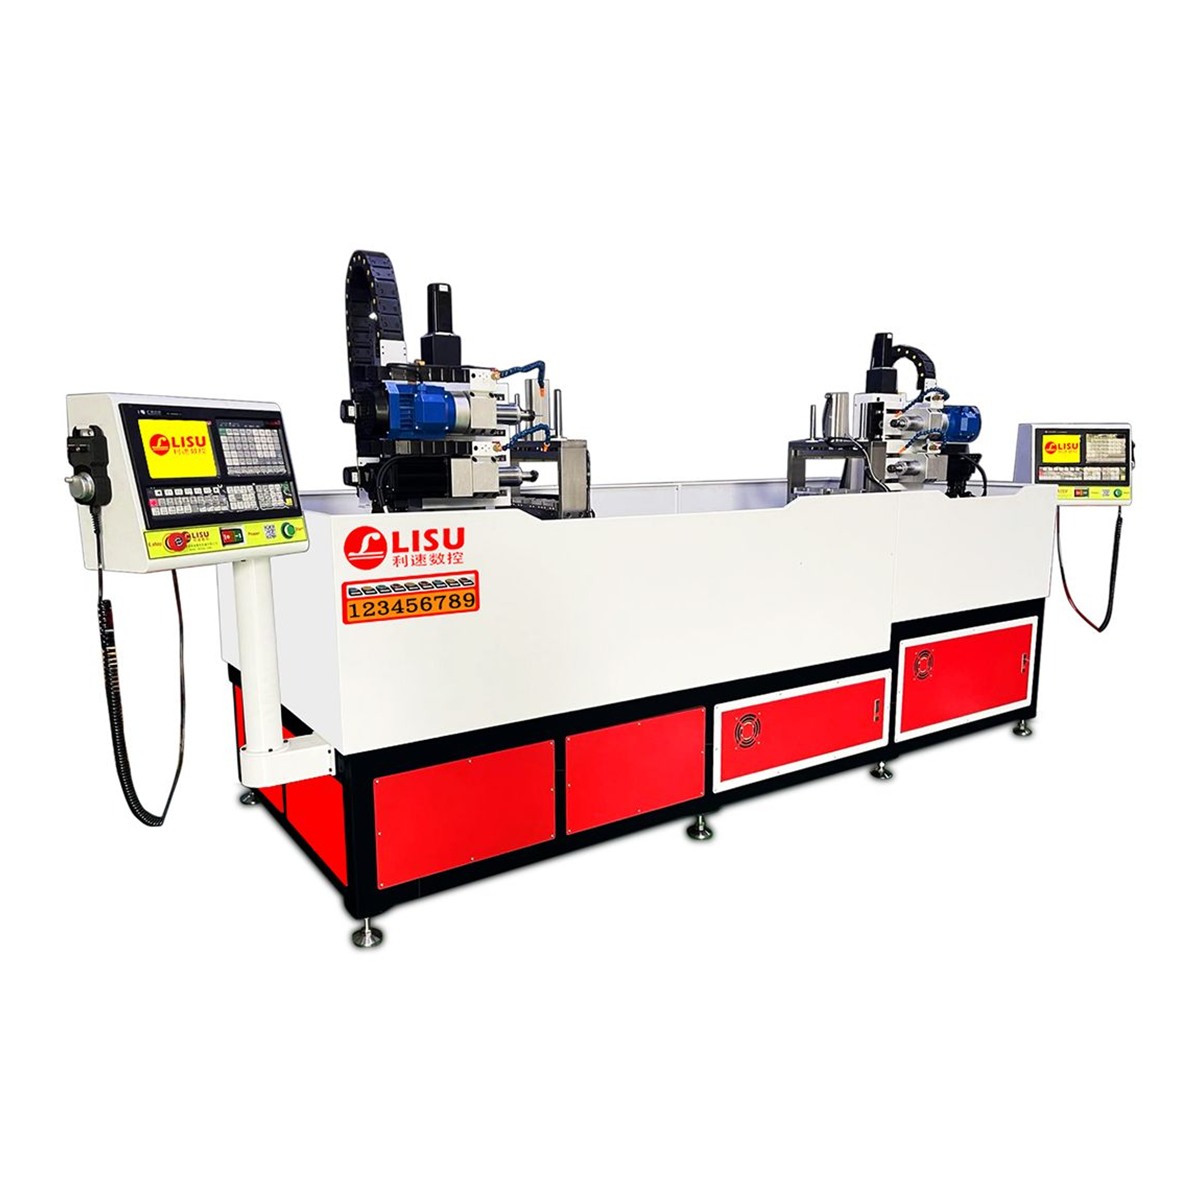
有些工件两端都有孔,传统做法是加工完一端再翻面。批量稳定的话可以考虑双系统方案,例如LS-3000W 双系统数控钻孔攻牙机,一键启动两端同时加工,单件节拍明显压缩,适合管件、型材端面类的批量作业。
长型材多工位:行程与主轴数量一起改
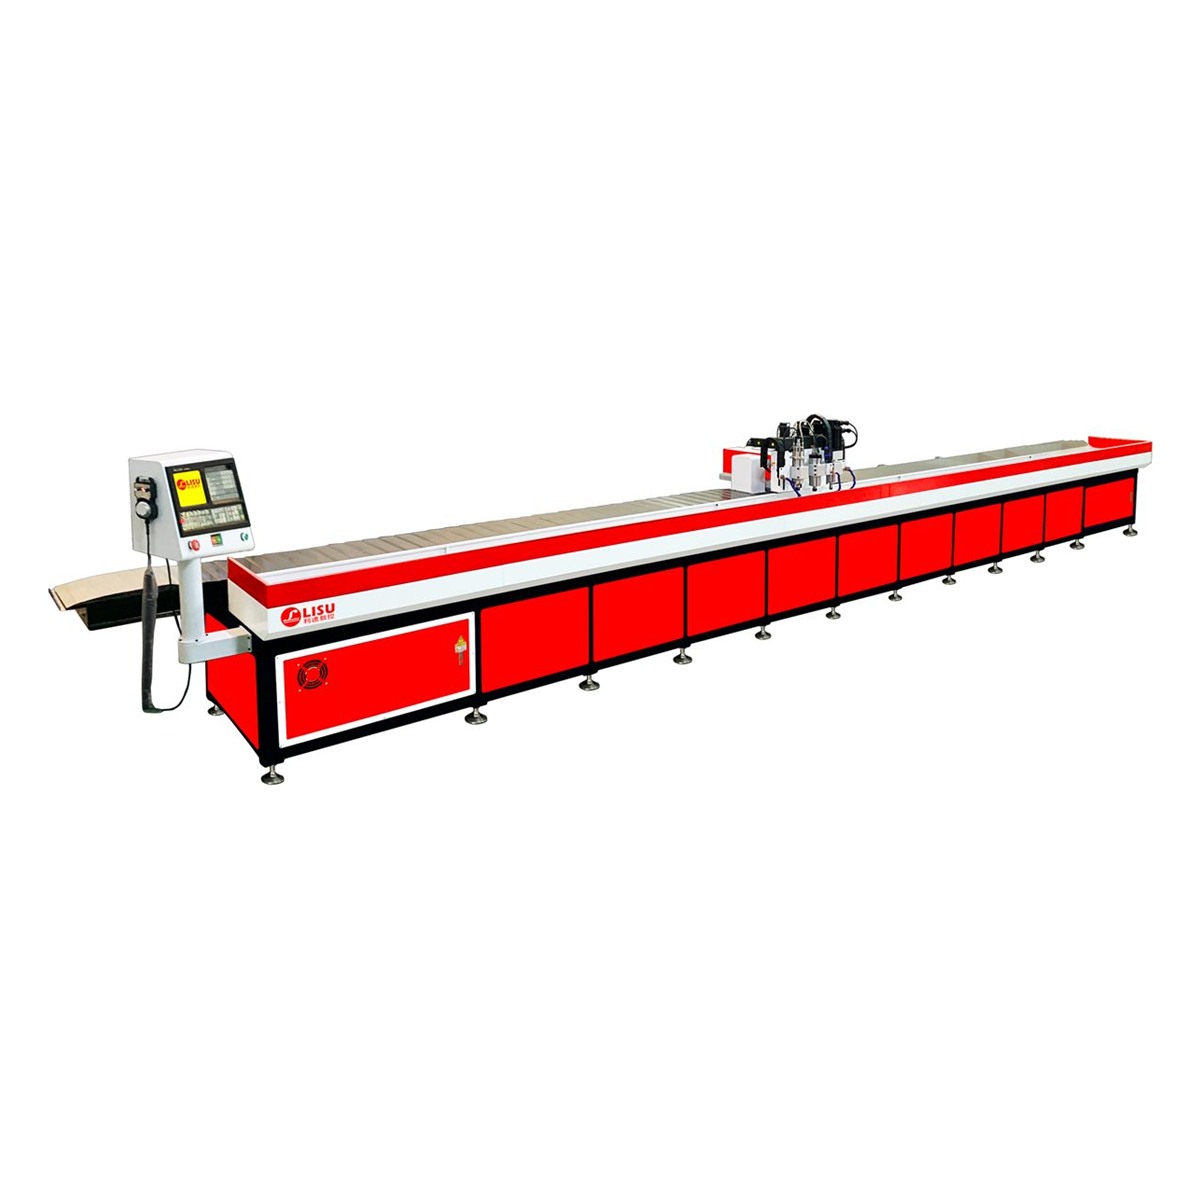
电梯框架、铝型材这类长件,一条料上往往要打几十个孔,还要兼顾铣槽。这种需求通常要在长行程床身上做多主轴布局,比如LS-7300G 三主轴数控钻攻铣复合机,七米行程配三个主轴,可多工位同时作业,钻孔、攻牙、铣削在一台设备上完成,省去多台设备之间的转运。
四、定制流程与验收节点
非标设备最怕的就是做出来和想的不一样,所以每一个环节都要留下确认记录。比较稳妥的做法是:
- 需求沟通:提供工件图纸或实物照片,说明材质、孔位、批量与节拍要求。
- 方案确认:厂家给出机型平台、行程、主轴配置、夹具与上下料方式。
- 打样验证:用客户的实际工件试加工,检测孔径、孔距与表面质量。利速数控支持免费打样,这一步建议不要省。
- 签订合同:明确配置清单、验收标准、交期与质保范围。
- 预验收:在厂内按约定工件试跑,确认精度与节拍达标后再安排发货。
- 安装调试与培训:现场调平、试加工,并对操作人员进行日常保养培训。
五、判断厂家能不能接定制,看这几点
- 有没有同类型工件的加工案例,能否提供实机试切视频。
- 床身、主轴、丝杆、导轨等关键件是否说明清楚,配置表能不能逐项核对。
- 是否愿意先打样再谈方案,而不是上来只谈报价。
- 售后是否有明确的响应时限。利速数控整机质保1年,售后24小时响应。
- 后续扩产时,设备能否加装刀库、自动上下料等模块。
一套完整的数控钻孔机定制方案,本质上是把工件的加工工艺翻译成设备的行程、主轴、夹具和控制逻辑。参数说得越清楚,做出来的设备越贴合现场。如果暂时拿不准该用龙门结构还是多主轴平台,先把工件图纸和加工要求发过来,由工程人员判断会更省时间。
欢迎联系利速数控咨询:136-5025-9051 黄小姐,支持免费打样与非标定制,可结合工件图纸提供选型建议与加工方案。