在五金加工车间里,攻牙往往是接近成品的一道工序。手动攻牙效率低、丝锥容易断,螺纹的垂直度和深度更多依赖工人的手感;当工件是办公家具铝型材、铝滑块、门框料这类长条形零件时,螺纹孔又常常开在侧面或端面,立式设备装夹起来更别扭。数控攻牙机用程序把转速、进给和退回行程固定下来,让螺纹质量从“看人”变成“看参数”。
一、数控攻牙机与手动攻牙的差别
数控攻牙机通常由伺服电机驱动主轴,配合刚性攻牙或带浮动夹头的柔性攻牙方式,主轴每转一圈,进给轴走一个螺距,两者严格同步。这样做有几个直接好处:
- 螺纹一致性好:同一批工件的牙深、牙距偏差小,后续装配拧螺丝不会出现松紧不一。
- 丝锥损耗低:进给与转速匹配后,丝锥承受的轴向力明显减小,尤其在铝、铜等软材料上不易粘牙。
- 节拍稳定:一次装夹可完成多孔加工,批量生产时产量容易估算。
二、按加工部位选型:先看螺纹开在哪一面
选数控攻牙机,第一步不是比参数,而是把工件图纸摊开,确认螺纹孔的位置、方向和数量。加工部位不同,对应的机型结构差别很大。
1. 端面、侧面攻牙:卧式攻牙机
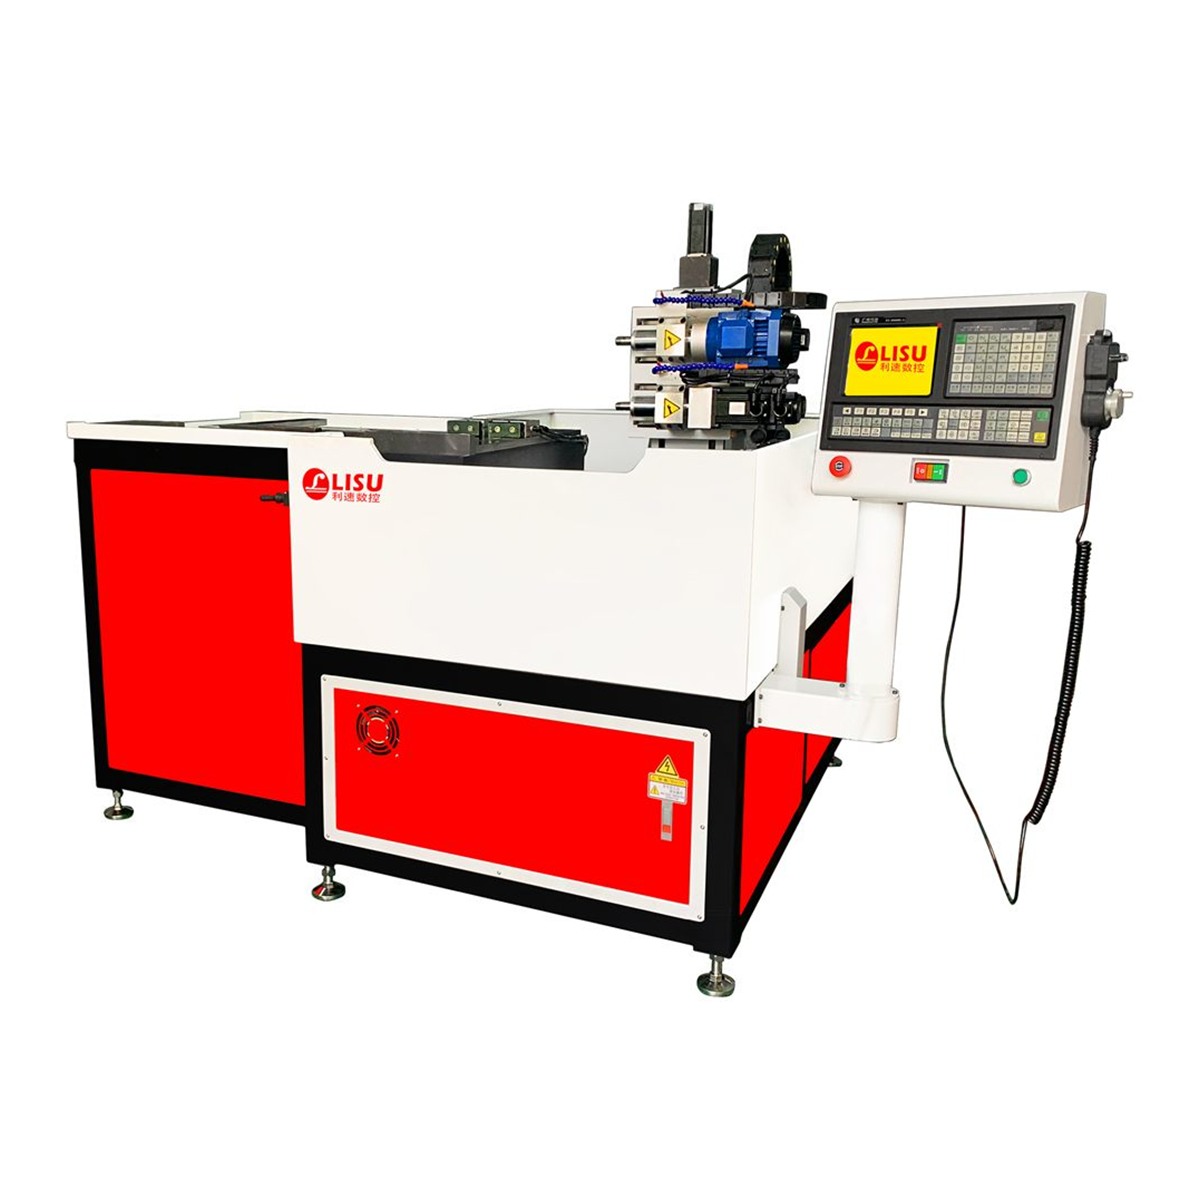
办公家具铝型材、铝滑块、五金件常在端面或侧面攻牙,工件长、需要横着放,卧式结构更顺手。LS-1000M 卧式攻牙机正是针对这类零件设计,工件侧向或端面装夹后主轴横向进给,多孔位置由程序控制,适合长度较大的框料、型材批量攻牙。装夹时注意让螺纹孔轴线与主轴同轴,必要时加定位靠栅,减少每次上料的对刀时间。
2. 同一面既钻孔又攻牙:钻孔攻牙一体
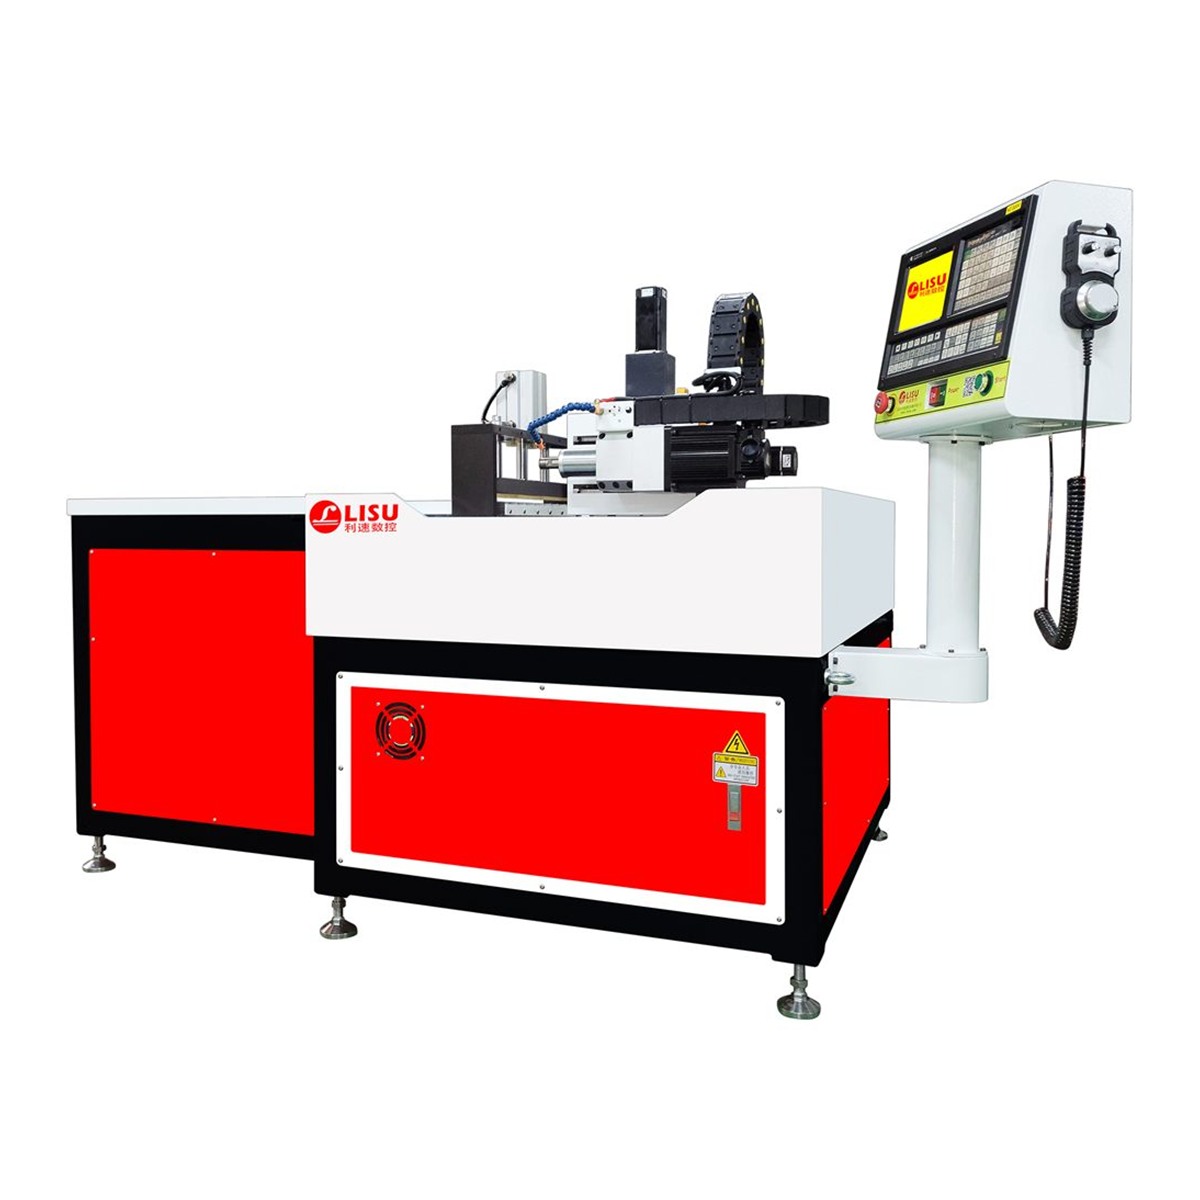
有些零件在攻牙之前要先钻底孔,如果钻孔和攻牙分两台设备做,就要多一次装夹、多一次对基准。LS-1000W 卧式钻孔攻牙机把两道工序放在一台设备上,适用于各类金属与非金属材料的侧面钻孔、攻牙加工,适合底孔与螺纹孔同面、孔位较集中的工件。对铝合金型材而言,一次装夹完成钻攻还能避免二次装夹带来的孔位偏移。
3. 两端都要加工:双系统数控钻孔攻牙机
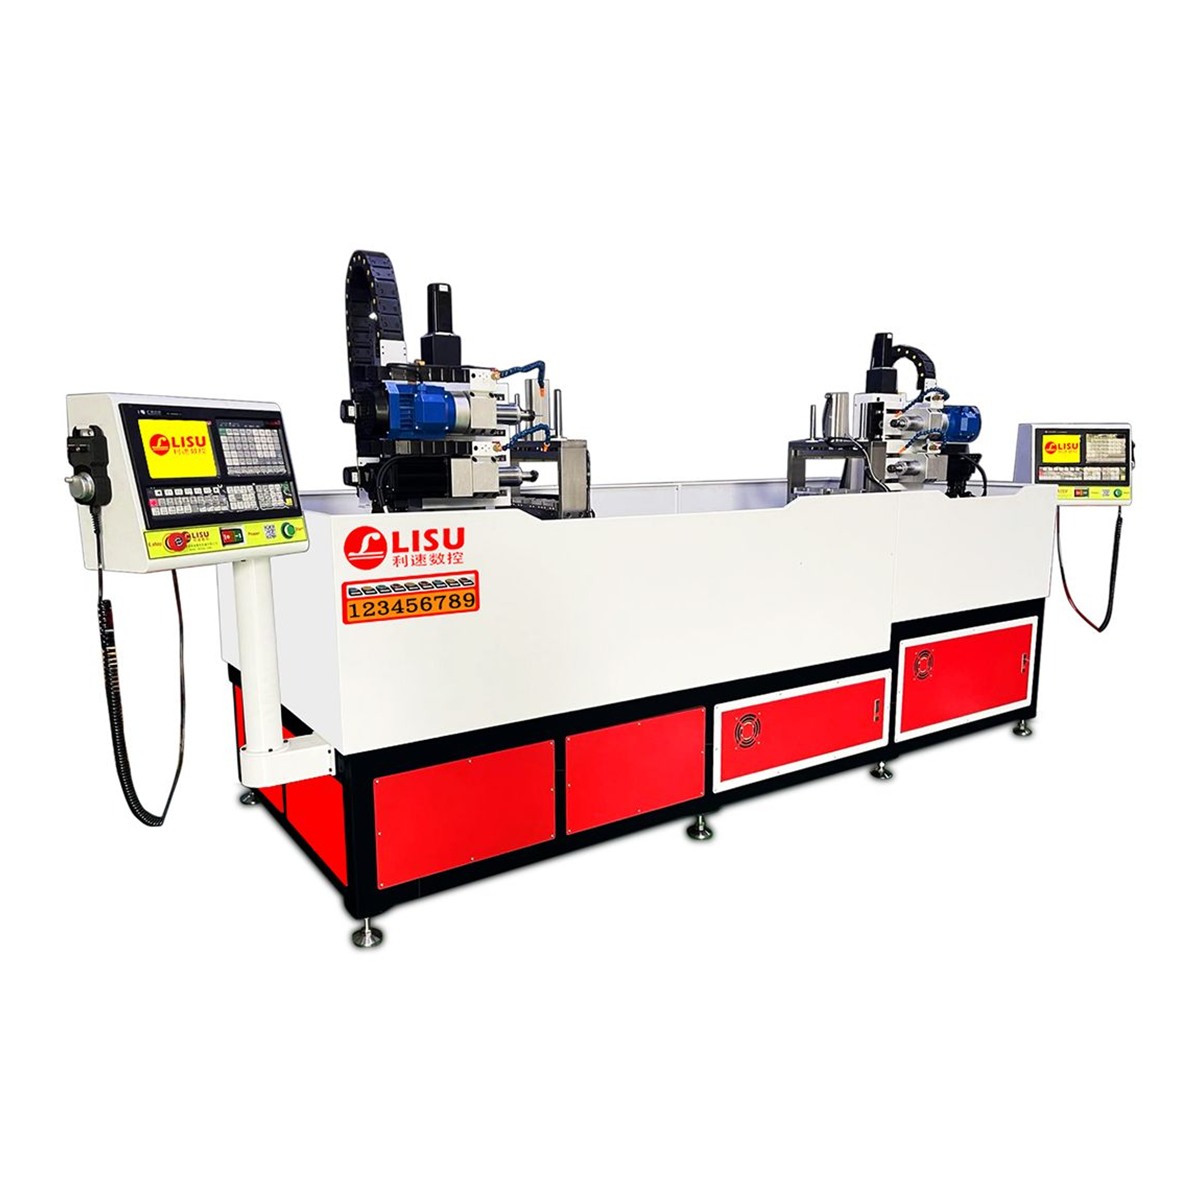
管材、长框料、双端螺纹件的痛点在于:一端加工完再翻面,既费时间又容易出现两端不同轴。LS-3000W 双系统数控钻孔攻牙机采用双系统双端面钻孔攻牙,一键启动两端同时加工,效率翻倍,适合两端螺纹规格相同、批量稳定的零件。使用这类设备时,两端的对刀与夹具定位要一次校准到位,否则两端螺纹的同轴度会受影响。
三、选型清单:把需求写清楚再问方案
和厂家沟通前,把这几点整理成一张表,选型会快很多:
- 材料与螺纹规格:铝合金、铜、碳钢还是不锈钢,M3 到 M16 分别有多少孔。
- 加工部位与方向:端面、侧面,还是两端同时加工;孔位是否在同一平面。
- 工件尺寸与重量:长度、截面尺寸决定工作台行程与装夹方式。
- 节拍要求:单件允许多少秒,是否需要连线或配自动上下料。
- 是否需要钻攻一体:底孔与螺纹孔是否同面,决定选单功能还是复合机型。
如果工件材质特殊或螺纹位置非常规,建议先提供样件做工艺验证。热熔钻攻机、钻攻铣复合机等机型也常用于薄壁管件、需要一次成型孔位的场合,具体要看工艺需求。
四、影响攻牙质量的几个工艺细节
- 转速与螺距匹配:进给参数必须与丝锥螺距一致,转速过高会让牙顶发热拉毛,过低则排屑不畅。
- 润滑与排屑:铝合金攻牙建议用专用攻牙油或微量润滑,深孔要分段退刀排屑。
- 夹具刚性:工件没压紧,攻牙时会产生微动,螺纹出现偏斜或烂牙。
- 丝锥选择:通孔优先螺旋槽丝锥,盲孔注意有效牙深与丝锥前端的引导长度。
这些细节在打样阶段就能暴露出来,先试后买比只看样本参数更稳妥。
五、关于利速数控
东莞市利速数控机械有限公司成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应,可根据工件图纸做非标定制。设备出厂前会按实际工件做工艺调试,交付后提供操作与参数设置指导。
欢迎联系利速数控咨询:136-5025-9051 黄小姐,支持免费打样与非标定制,可先寄样验证螺纹质量与加工节拍,再确定机型配置。