在管类零件的批量加工中,管材环向钻孔是一道常见却不容易做稳定的工序。它指的是沿管件圆周方向,按设定角度分布钻出一组或多组孔,例如法兰连接孔、支架安装孔、喷淋管出水孔、换热管定位孔。与平面钻孔不同,管材属于曲面定位,钻头以斜切入的方式接触材料,稍有不慎就会出现孔位偏移、孔径超差、孔口翻边毛刺等问题。
一、管材环向钻孔的三个难点
把问题拆开看,环向钻孔的难点主要集中在三个方面:
- 曲面定心难:钻头刚接触管壁时属于断续切削,只有一侧受力。若没有预钻定心或主轴刚性不足,钻头容易打滑偏移,导致同一组孔的角度位置不一致。
- 薄壁易变形:管壁薄、刚性差,夹紧力过大就压扁,夹紧力不足又会振动。对于不锈钢、铝合金薄壁管,往往需要专用 V 形块或弧形软爪做面接触支撑。
- 分度与排屑棘手:环向孔通常要求等分角度,靠人工划线或分度盘效率低、一致性差;同时管内空间封闭,切屑不易排出,容易缠绕刀具、划伤内壁。
二、按管长和孔位分布选机型
管材环向钻孔的选型,核心依据是三个参数:管件长度、管径范围、孔位分布方式。行程决定能不能一次装夹做完,主轴数量与换刀方式决定多角度孔的加工效率。以下按常见工况给出参考思路。
1. 大型框架、法兰类短管与异形件
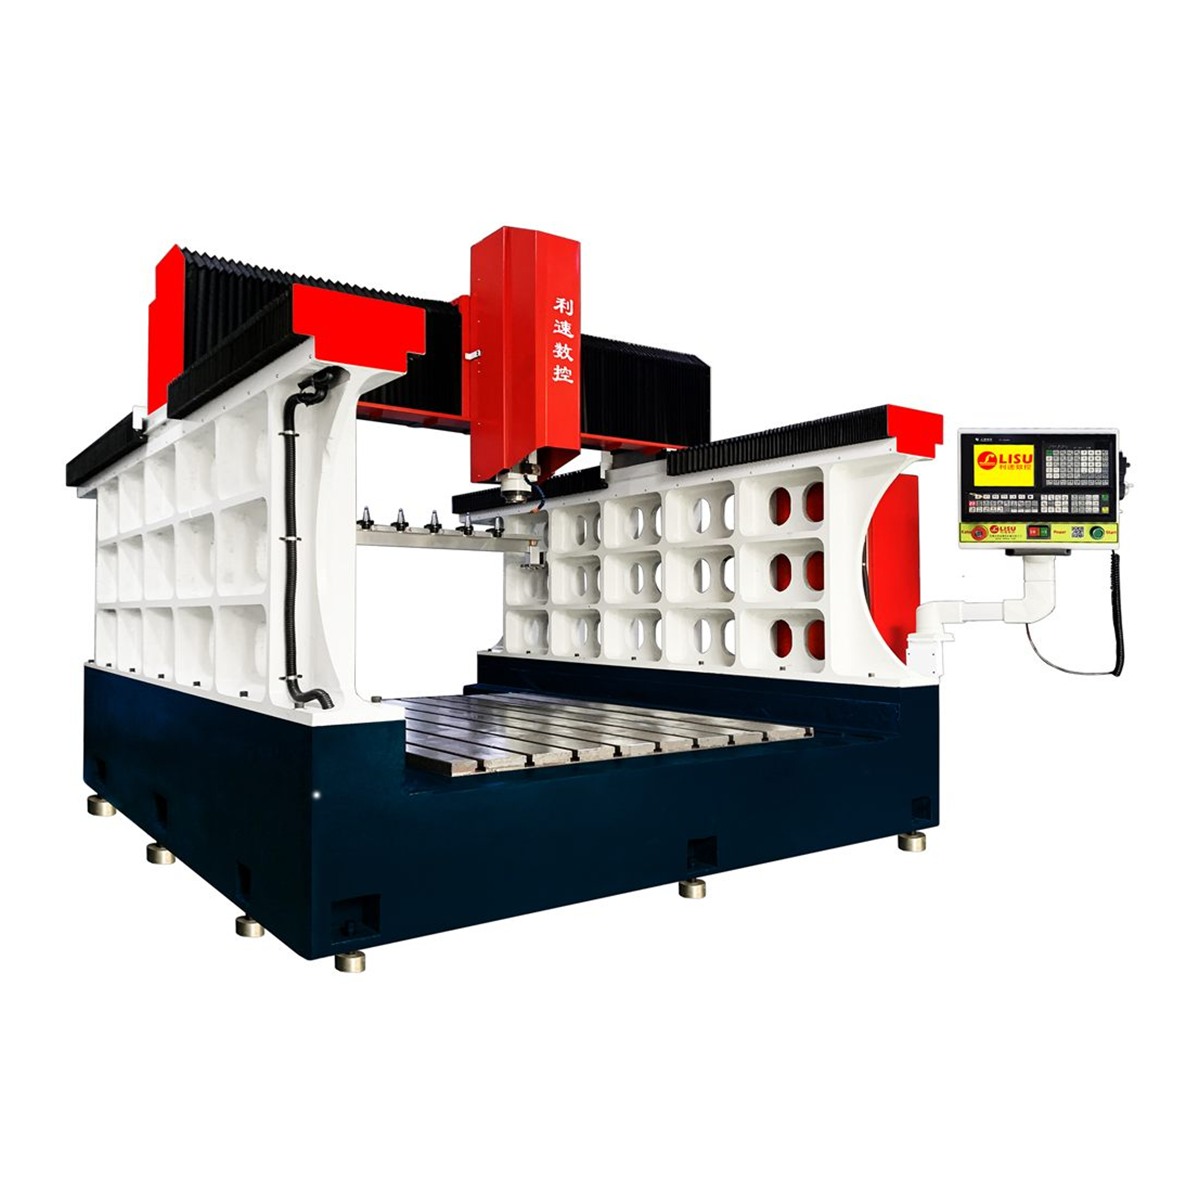
对于长度较短但外形复杂、需要多面加工的管件,例如大型钢架节点、模具水路、法兰与变速箱外壳上的环形孔,建议选择刚性好的龙门结构设备。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式自动换刀结构,机身铸件刚性强,适合这类工件的粗精加工,配合分度夹具后即可完成环向孔的角度分度加工。
2. 三米左右的长管与长型材
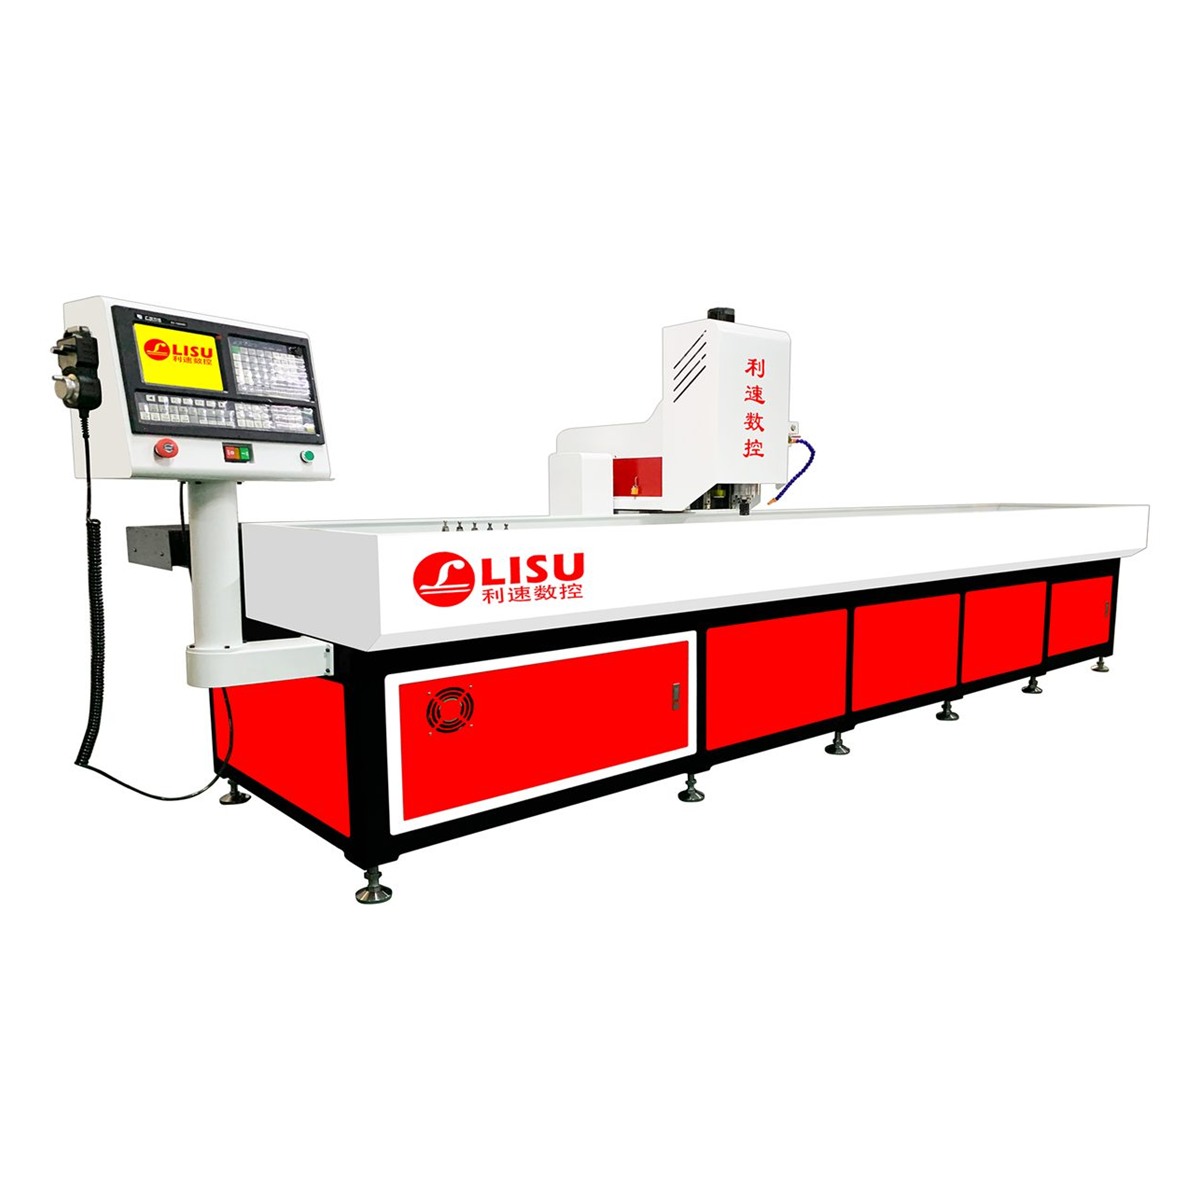
三米行程是很多行业的常用规格,比如护栏立柱、货架横梁、输送线托辊管。这类管件的孔位往往沿轴向分布若干组,每组环向 2~4 个孔。使用LS-3040T 自动换刀钻孔机,三米超长行程可以覆盖整根管件,一次装夹连续完成轴向定位与环向钻孔,减少重复装夹带来的累积误差,该机型同样支持热熔攻牙,钻孔后可直接完成螺纹成型。
3. 八米以上的超长管件
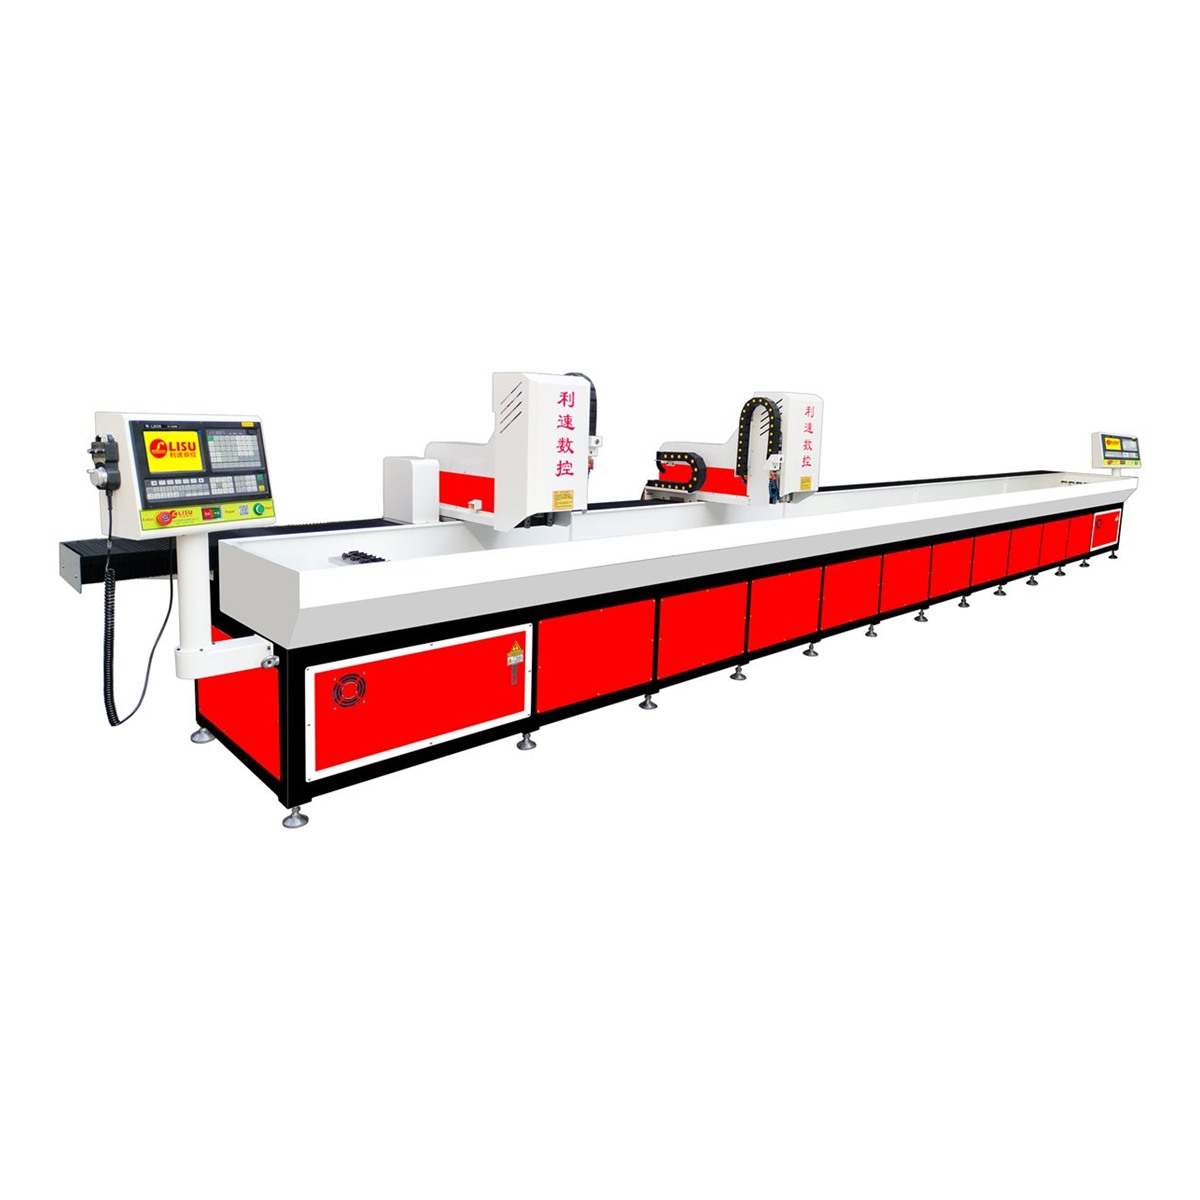
管材越长,装夹与定位难度越高。当管件长度达到六到八米,单主轴设备需要频繁移机或分段加工,效率损失明显。LS-8040ST 双系统自动换刀数控钻孔机为八米双系统双主轴结构,两套系统可以联机同时加工同一件工件,从两端向中间推进,也可以分开独立加工两件短料,对大口径、长距离的管材环向钻孔比较实用。
三、工艺参数与装夹要点
设备选对只是第一步,工艺细节才决定孔口质量。实际操作中可以参考以下几条:
- 先用中心钻或定心钻点出孔位,再换钻头加工,能有效抑制斜切入时的偏移。
- 刀具优先选顶角偏小的硬质合金钻或含钴高速钢钻,配合内冷或高压外冷,改善排屑条件。
- 管件支撑点尽量靠近加工位置,并在下方垫 V 形块,避免悬空段在轴向推力下产生让刀。
- 薄壁管件采用轴向压紧为主、径向轻夹为辅的方式,必要时在管内加芯棒或填充支撑。
- 转速与进给按材质设定:碳钢适当降低转速以利排屑,不锈钢要控制切削热,铝合金可提高转速但需加大冷却与排屑力度。
四、验收与现场调试建议
首件检验建议重点核对三项:同组孔的角度偏差、相邻组孔的轴向间距、孔口毛刺与内壁划伤情况。如果角度偏差偏大,优先排查夹具分度机构与工件是否发生微量转动;如果出现孔径超差或孔口椭圆,多半与刀具跳动、主轴刚性或斜切入方式有关。批量生产时建议固定刀具品牌与切削参数,便于问题复现与追溯。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机、钻攻铣复合机,整机质保 1 年,售后 24 小时响应,可根据管径与孔位分布做非标定制。
如果您正在规划管材环向钻孔的产线,欢迎联系利速数控咨询,电话 136-5025-9051(黄小姐),支持免费打样与非标定制,可先寄样验证孔位精度与加工节拍。