在五金加工车间里,钻孔和攻牙常常是两道被拆开的工序:先在钻床上打底孔,换刀或换设备后再攻牙。工序一拆,装夹次数翻倍,同轴度只能靠二次找正来保证,批量生产时容易出现牙歪、孔位偏移。钻孔攻牙一体机的价值,就是把这套流程压缩到一次装夹里完成。
一、钻孔攻牙一体机解决的核心问题
把钻孔与攻牙放到同一台设备上,收益主要来自三个方面:
- 减少装夹次数:工件一次定位后连续完成钻孔、攻牙,避免二次装夹带来的定位误差。
- 孔位与牙位同基准:主轴在同一坐标系内移动,孔与牙的相对位置由程序保证,不依赖人工划线找正。
- 节拍更可控:钻孔、攻牙、退刀的时间由数控系统统一编排,批量生产的单件节拍更稳定。
对铝型材、办公家具五金、门窗配件、电机端盖这类既有孔又有螺纹的零件,这种一体化的收益最直接。
二、选型先看三个维度
1. 加工面在正面还是侧面
很多型材的孔位不在端面,而在侧面或者多个方向。这时要区分立式与卧式结构:卧式机型主轴水平布置,工件平放即可加工侧面,装夹更省力,适合长条形铝型材、滑轨、门框料。
2. 批量与节拍要求
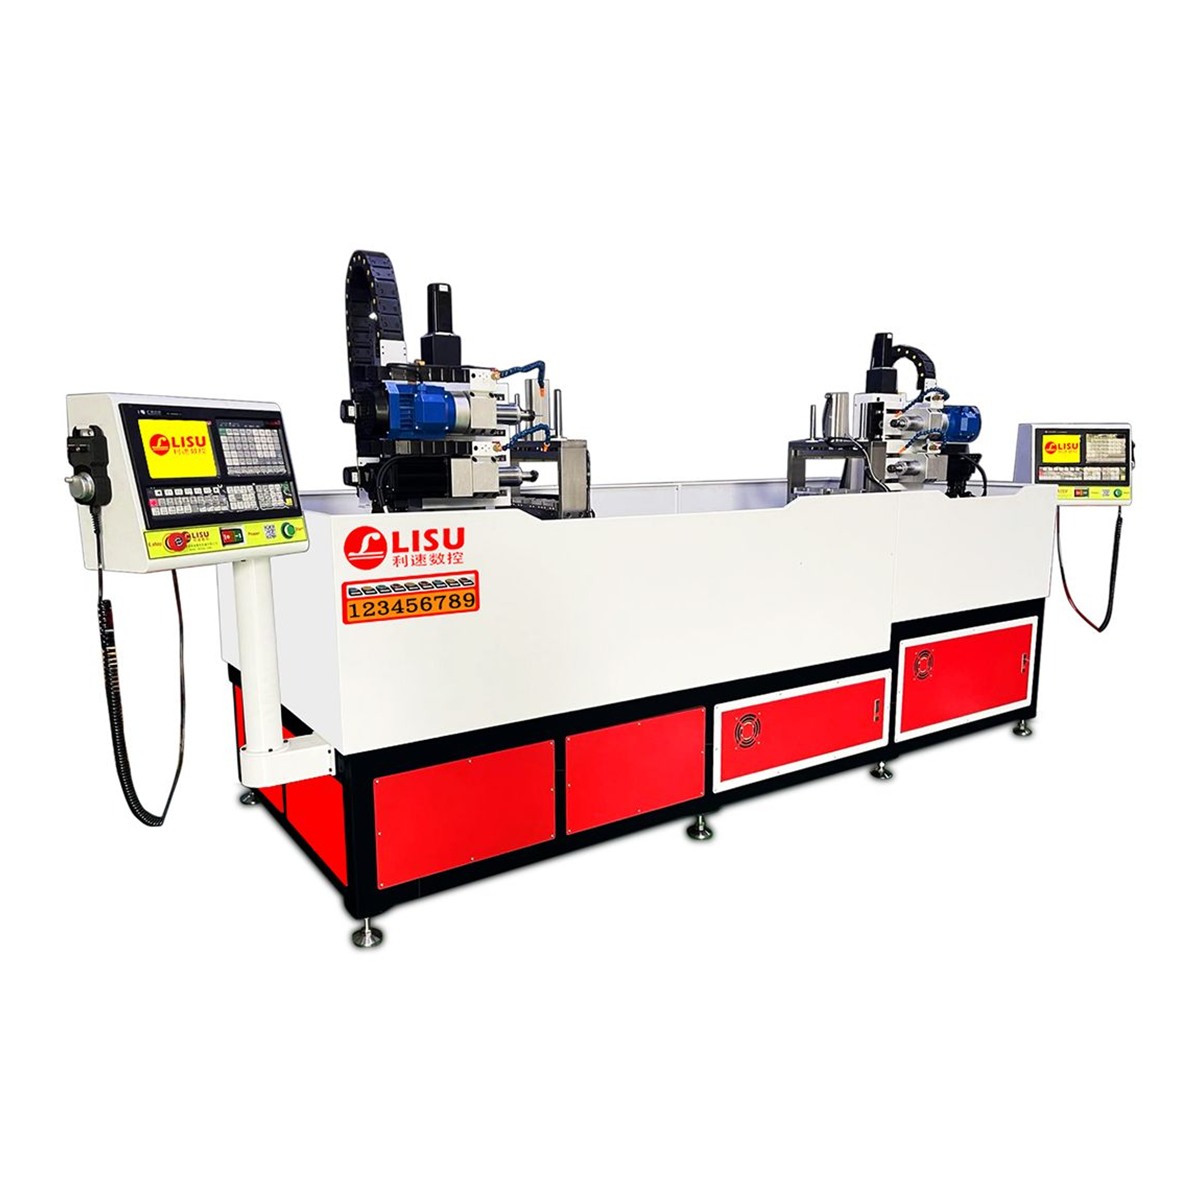
单件、小批量可以选单主轴机型;如果两端都要加工,双系统双端面结构能省掉一次翻面。像 LS-3000W 双系统数控钻孔攻牙机,一键启动两端同时加工,适合两端孔、牙规格一致的批量件。
3. 材质与螺纹规格
铝、铜、钢、塑料的切削参数差别很大,攻牙尤其看重转速与扭矩的匹配。软材料可以适当提高转速,钢件则要降速并保证冷却与排屑。选型时把材质、螺纹规格、孔深、牙深一并告诉厂家,才能匹配到合适的机型与刀具方案。
三、常见加工场景与机型匹配
按工件形状和加工面位置,大致可以这样对号入座:
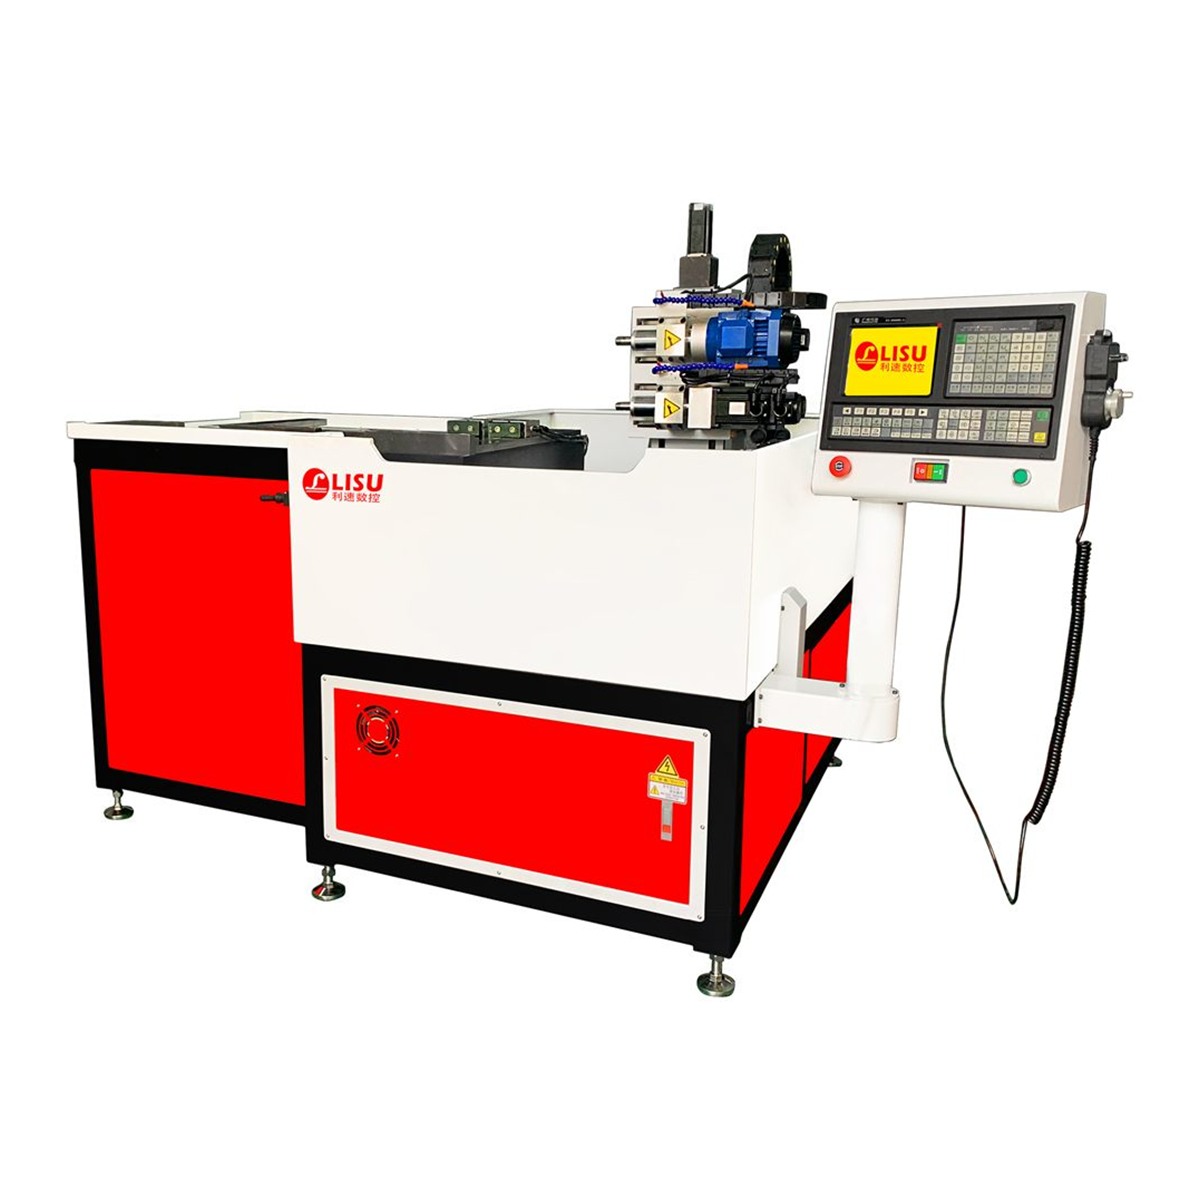
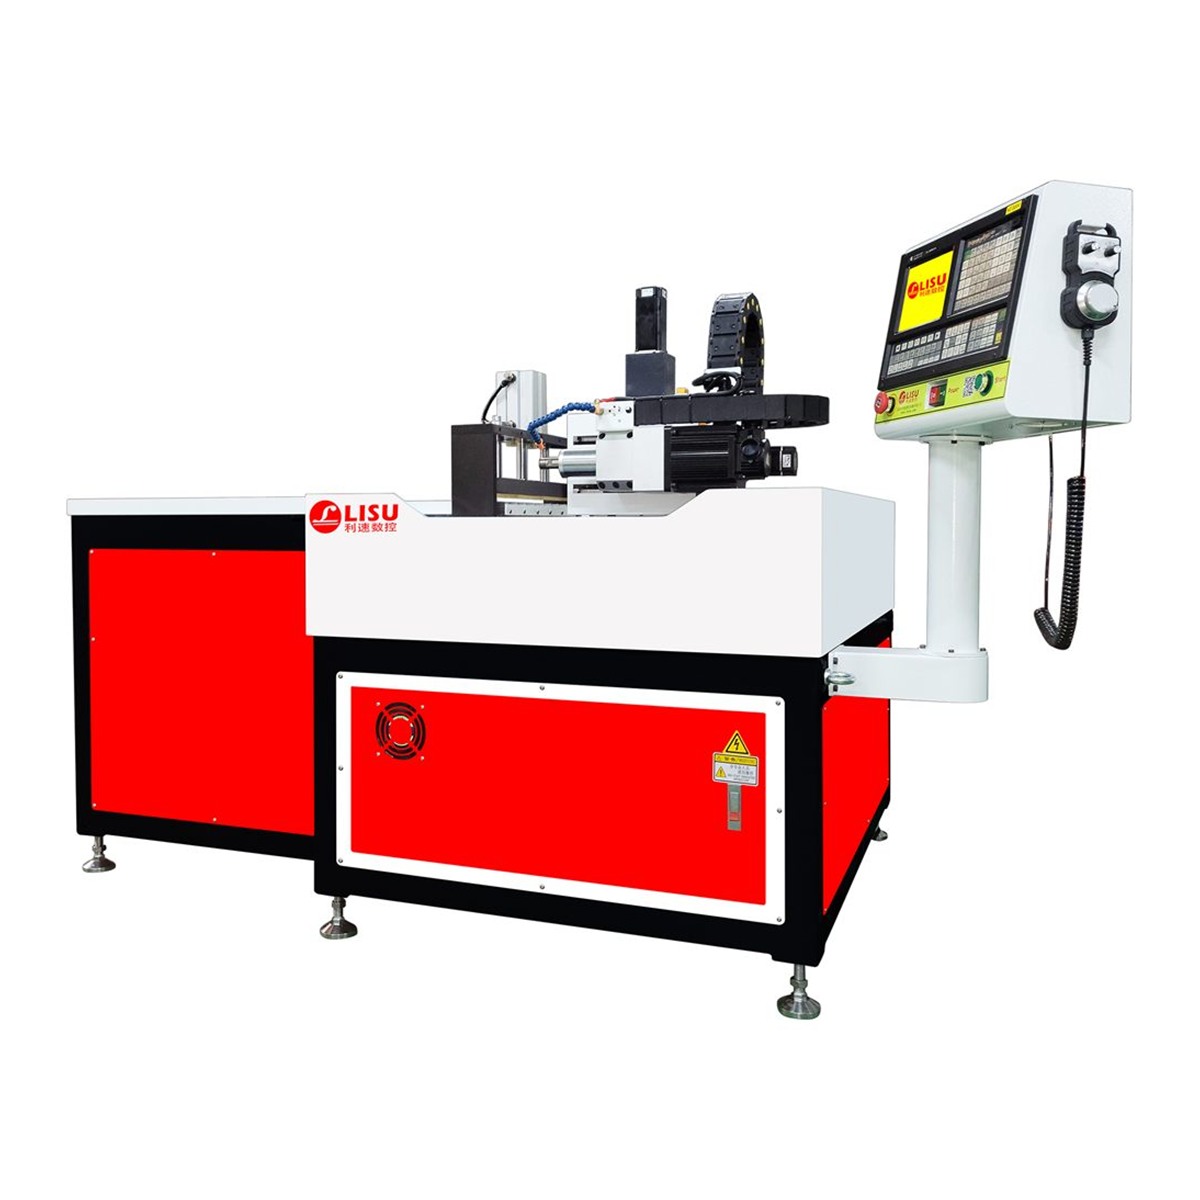
- 型材、滑块的侧面钻孔与攻牙:可考虑 LS-1000W 卧式钻孔攻牙机,专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工。
- 办公家具五金、铝型材端面攻牙:LS-1000M 卧式攻牙机,专利产品,针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计。
- 两端都要加工的批量件:双系统双端面机型更合适,一次装夹两端完成,减少周转。
- 孔、牙、铣面同件加工:可选钻攻铣复合结构,避免多台设备之间来回搬运。
四、钻孔与攻牙同机加工的工艺注意点
设备只是基础,参数与刀具同样决定成品率:
- 底孔直径要留对:底孔偏小,攻牙扭矩陡增,容易断丝锥;底孔偏大则牙型不饱满,通止规难过。
- 排屑要顺畅:铝屑容易缠绕,需配合合适的进给与退刀方式,必要时加装吹气辅助排屑。
- 转速与进给匹配:攻牙时主轴转速与螺距进给必须同步,参数设置错误会直接损坏丝锥。
- 首件确认:批量前做首件检测,确认孔位、牙深、牙规通止合格后再连续加工。
这些环节在打样阶段就能验证。利速数控支持免费打样,拿实际工件上机试加工,比只看参数表更直观。
五、选购时建议确认的几件事
选一台合适的钻孔攻牙一体机,报价之外还建议问清楚:整机质保期与售后响应时间、是否包含夹具与刀具方案、加工程序能否按工件保存调用、后续换型是否需要更换夹具。利速数控成立于 2002 年,整机质保 1 年、售后 24 小时响应,支持非标定制。
如果你正在为侧面孔、端面牙或两端同时加工的工件挑选设备,欢迎联系利速数控咨询,电话 136-5025-9051 黄小姐,可提供免费打样与非标定制方案,按实际工件确认机型与工艺参数。