在五金加工现场,标准机型“差一点”的情况很常见:工件高了两百毫米进不去防护罩,孔位偏了一点点模具对不上,批量大了一点节拍就跟不上。这类问题的解法,往往指向数控钻孔机定制。定制并非简单地把机器放大缩小,而是把工件尺寸、孔位精度、生产节拍三个变量,翻译成机床的行程、主轴配置与控制逻辑。
一、先量工件:尺寸与装夹方式决定机床骨架
定制的第一步是量工件,而不是先问价格。需要确认:工件最大外形尺寸与重量、加工面是单面还是多面、装夹时是否要翻转、叉车或吊装进料的通道有多宽。以变速箱外壳这类箱体件为例,孔系分布在多个面上,如果工作台只按单面设计,加工完一面就要重新找正,精度和效率都会受影响。
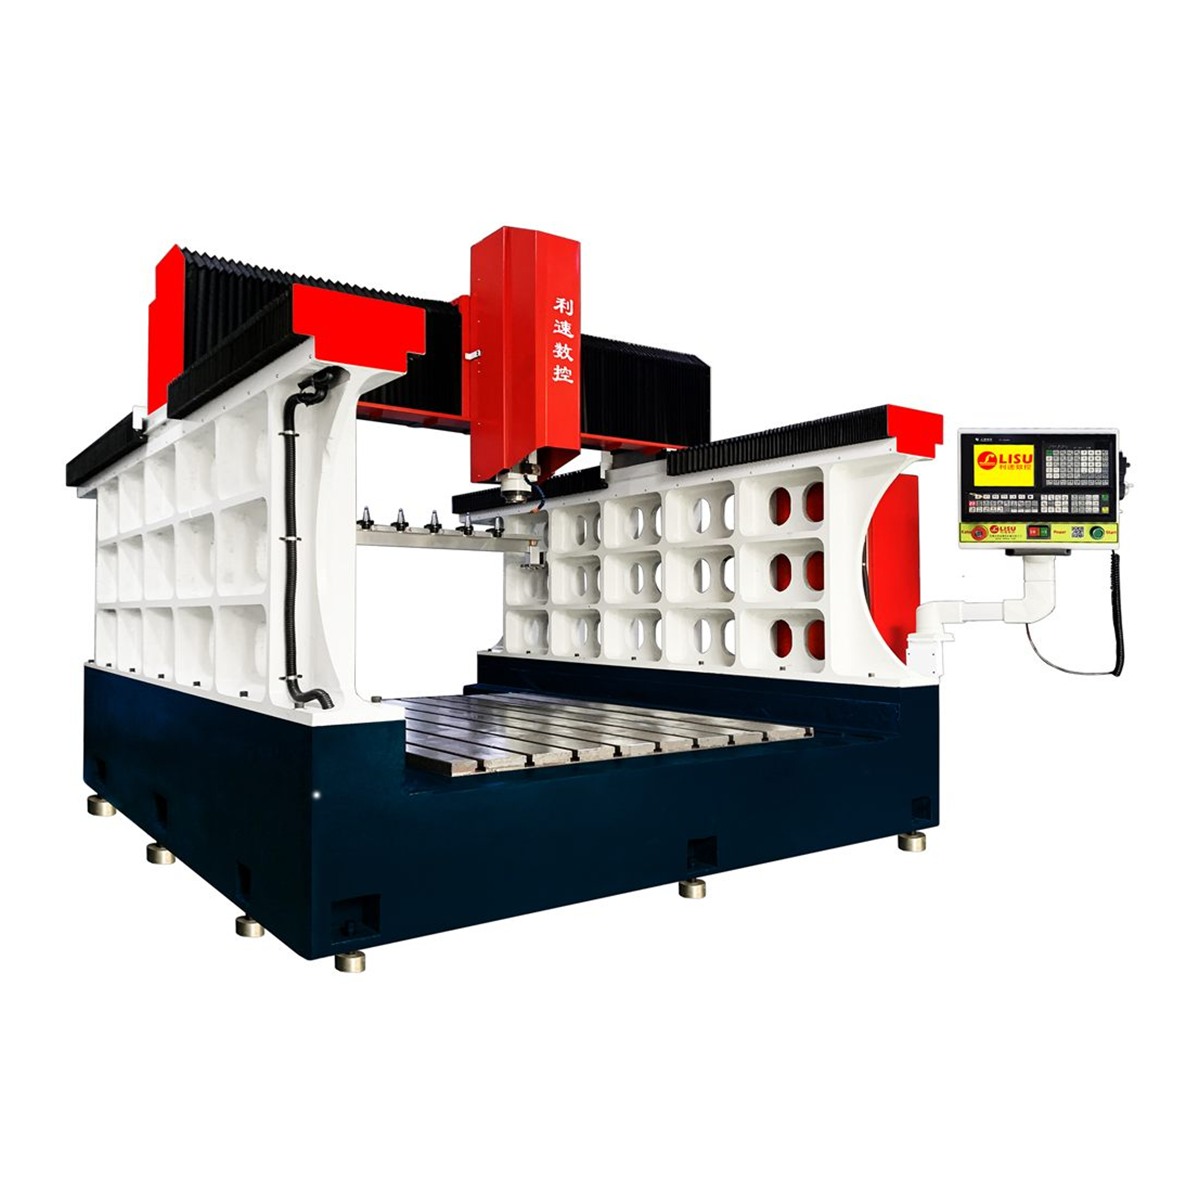
当工件属于大型钢架、模具、法兰、变速箱外壳这类“又大又重”的类型,通常建议从龙门结构入手。LS-2216Z 龙门型机身铸件专用钻攻机采用动梁式结构,工作台固定、横梁移动,重件一次装夹即可覆盖多个孔位,配合自动换刀可完成钻孔、攻牙、铣削的粗精加工。定制时常见的要求是加宽工作台、加高立柱、增加T型槽或预留工装定位销孔。
二、看孔位与精度:主轴数量决定一次装夹能打多少孔
孔位密集、分布规则的工件,主轴数量是效率的关键。多主轴同时加工,可以把“一个孔一个孔地打”变成“一排一排地打”;而且因为一次定位,孔距一致性由机床保证,不依赖反复对刀。
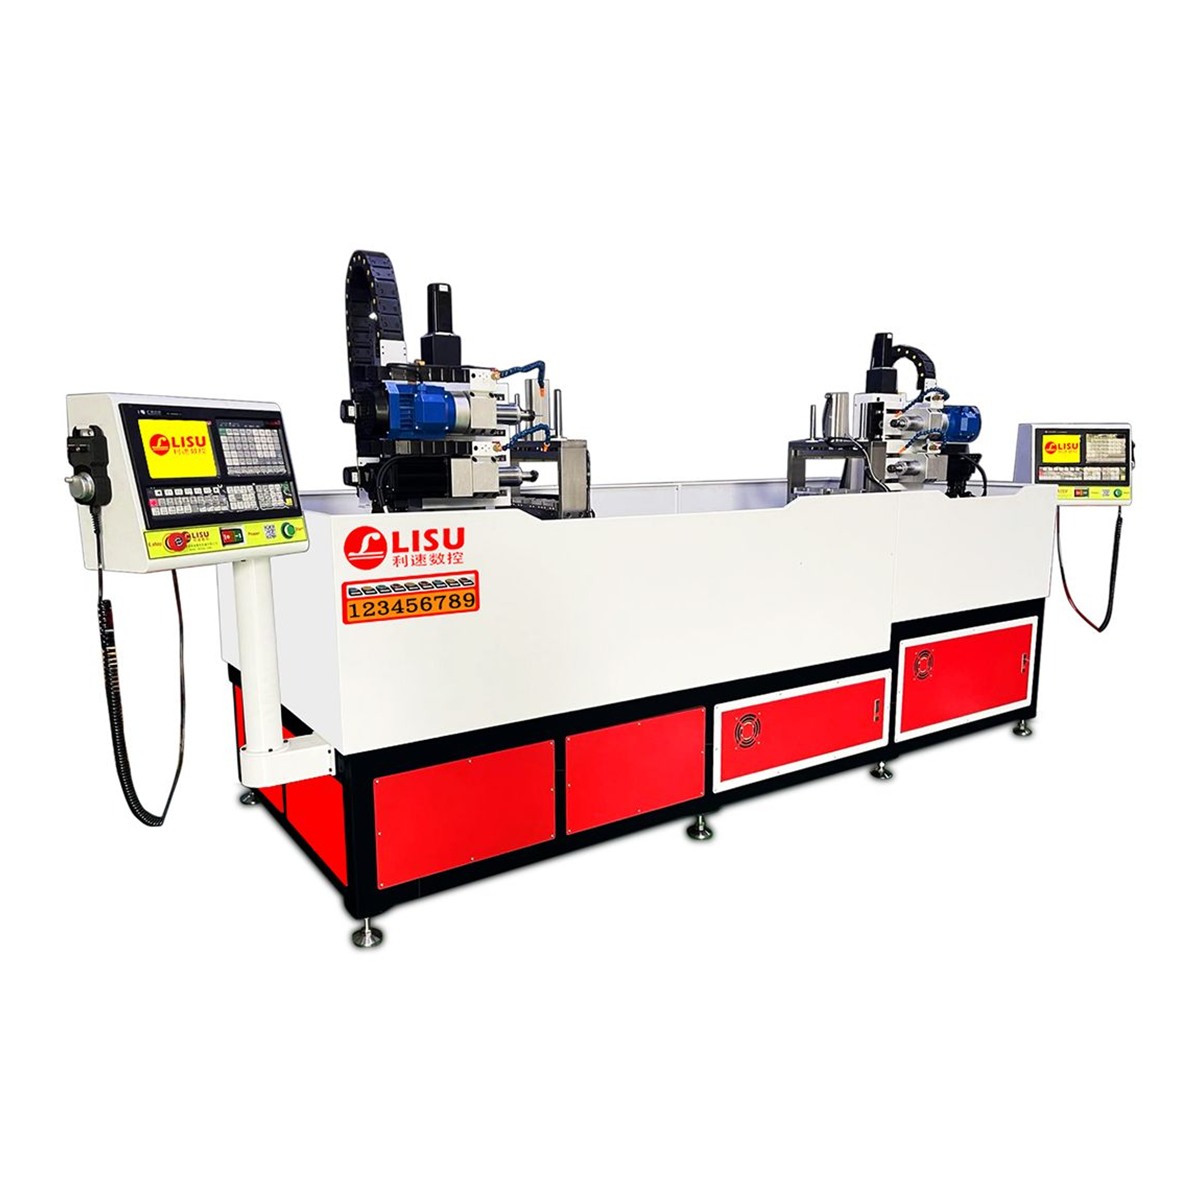
- 双端面同时加工:型材、管件这类两端都要钻孔攻牙的工件,可用LS-3000W 双系统数控钻孔攻牙机,双系统独立控制,一键启动两端同时加工,单件时间基本按较长的一端计算,效率翻倍;两套系统也可单独运行,兼顾小批量换活。
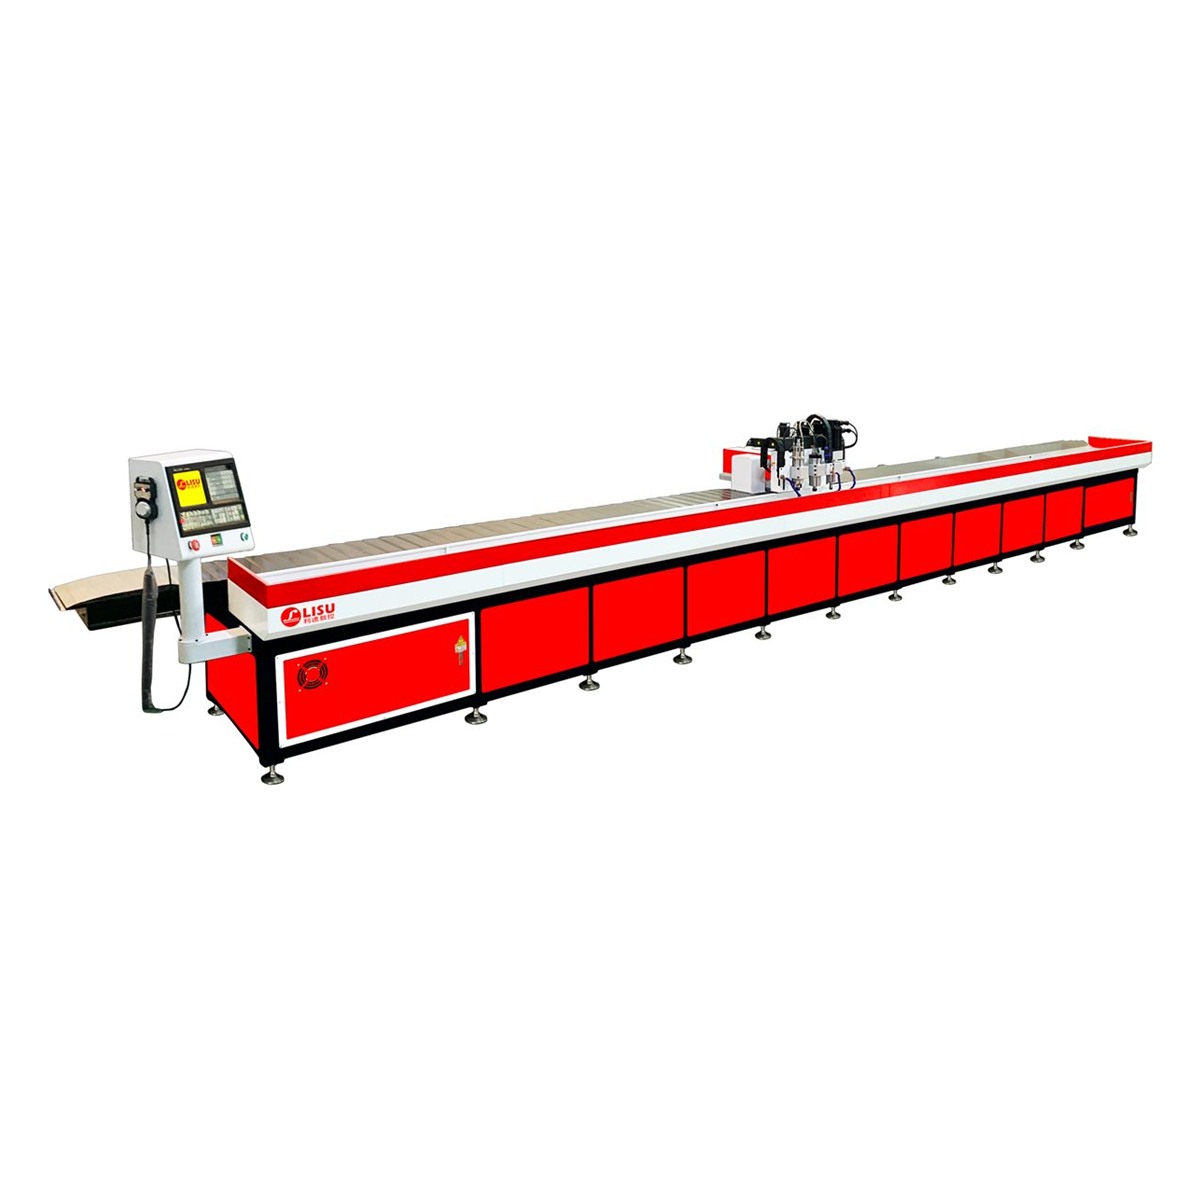
- 长型材多工位:电梯框架、铝型材这类长度动辄数米的工件,装夹与移动本身就是难题。LS-7300G 三主轴数控钻攻铣复合机七米行程,三个主轴可在同一行程内分区作业,一次装夹完成多工位钻攻铣,减少重复定位带来的误差。
三、算节拍:批量决定要不要上多工位
数控钻孔机定制方案里最容易估错的就是节拍。建议按“单件加工时间 = 装夹时间 + 空行程时间 + 切削时间 + 换刀时间”拆开算,哪一段最长就优化哪一段:装夹占比高的,考虑交换工作台或双工位;空行程占比高的,考虑多主轴或缩短无效行程;换刀频繁的,考虑加大刀库或用复合刀具。批量越大,多主轴、多工位带来的收益越明显;小批量多品种,则更要看换型时间和程序管理是否顺手。
四、定制通常会改动哪些部位
- 行程与结构:X/Y/Z 行程加长、立柱加高、龙门跨度加大;
- 工作台与工装:T型槽规格、定位孔阵列、专用夹具接口、旋转轴;
- 主轴与刀库:主轴数量、锥度、转速段、刀库容量与换刀方式;
- 排屑与冷却:螺旋排屑、链板排屑、内冷或油冷配置;
- 控制与联动:数控系统选型、M代码二次开发、外部轴与上下料机构联动;
- 防护与安全:加高防护、光栅、门锁与除尘接口。
这些改动必须基于图纸和实际工件确认,不建议只凭经验推断——同样的孔位,装夹方式不同,机床结构可能完全不一样。
五、定制前先打样:一次验证胜过十次讨论
定制属于一次性投入,控制风险最有效的办法是先做工艺验证。把真实工件(或同材质同尺寸的样件)交给厂家试加工,重点看三件事:孔位精度与孔壁质量是否达标、实际节拍与估算差多少、装夹是否顺手。样品过关了,机床结构和参数才算真正落地。数控钻孔机定制的价值不在于把配置堆高,而在于让每一处改动都对应一个具体的加工痛点。
利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。无论是龙门结构的大型件加工,还是双系统、多主轴的长型材产线,都可以按工件图纸做非标方案。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与数控钻孔机定制,先验证工艺,再谈机型。