管类零件和板件最大的差别在于「细长」。一根六米、八米的无缝管或方管放上台面,中间悬空、两端受力,夹具稍微不到位,孔位就会偏;壁厚只有几毫米时,钻头一出刀就容易崩边、拉毛。所以谈管类钻孔机,不能只看主轴转速和功率,先要看清管子的长度、壁厚、孔径分布和批量节奏,再倒推该配什么行程、什么装夹方式、什么排屑结构。
一、先量长度:行程决定了能不能一次装夹
管材加工的效率和精度,很大程度取决于「装夹次数」。同一根管上要打几十个孔,如果机床行程不够,就要多次松开夹具、挪动管件、重新对刀,每一次挪动都可能带来零点误差,孔距一致性很难保证。
- 单件长度两三米以内的短管、支架管,常规行程的立式数控钻孔机就够用,重点看台面尺寸与夹具布局;
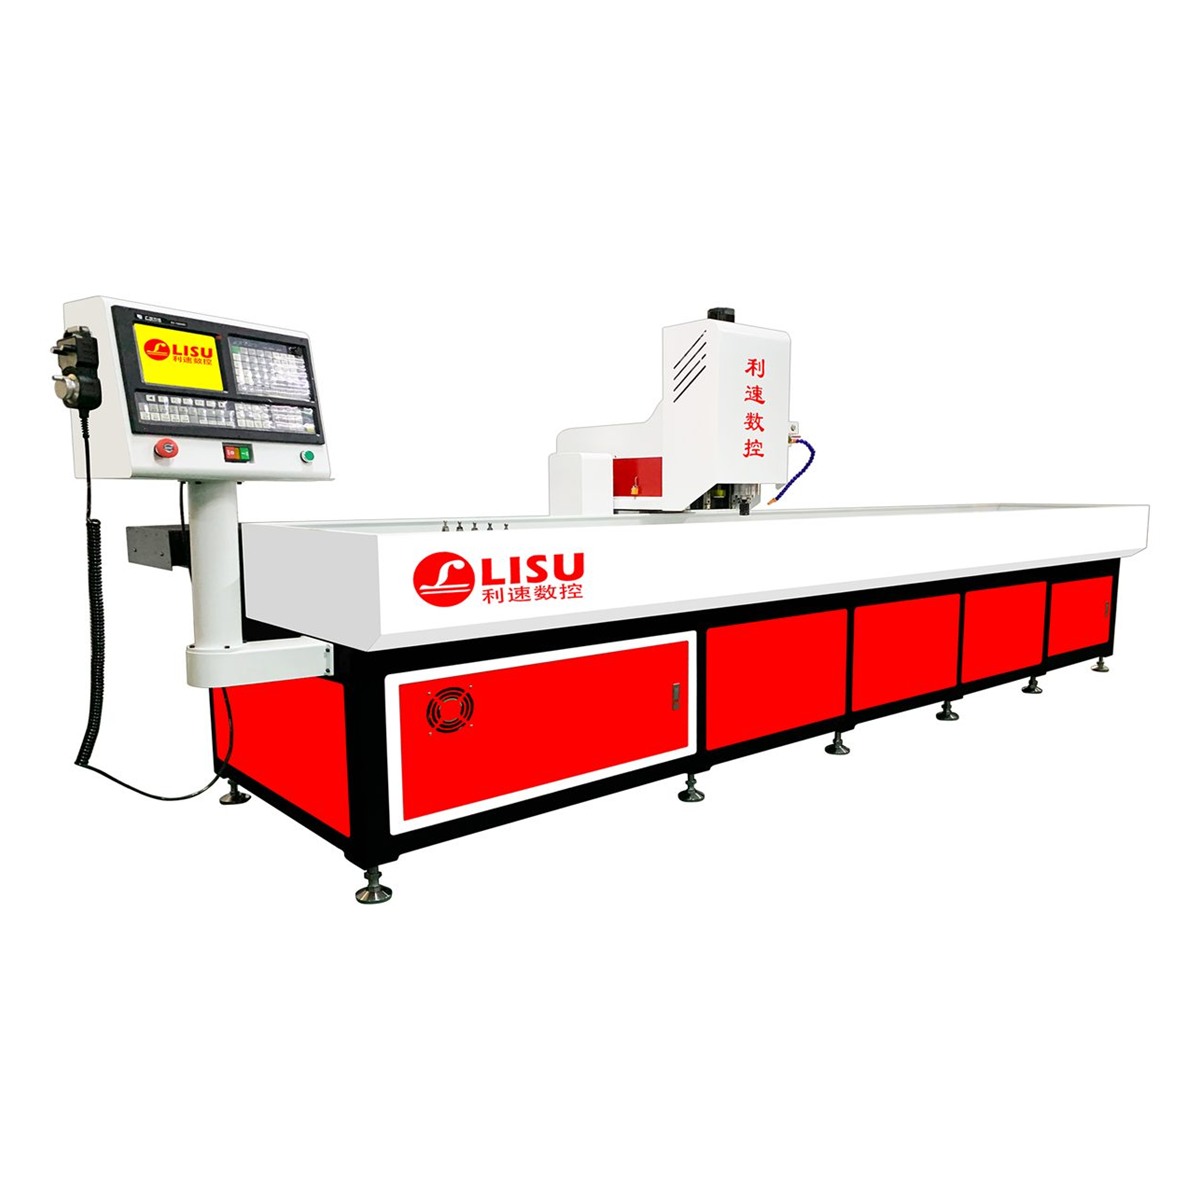
- 三米左右的长型材、长管,建议直接选三米行程机型,比如LS-3040T 自动换刀钻孔机,三米超长行程配合自动换刀,一根管装夹后可以连续完成钻、扩、攻多道工序,省掉反复上下料的时间;
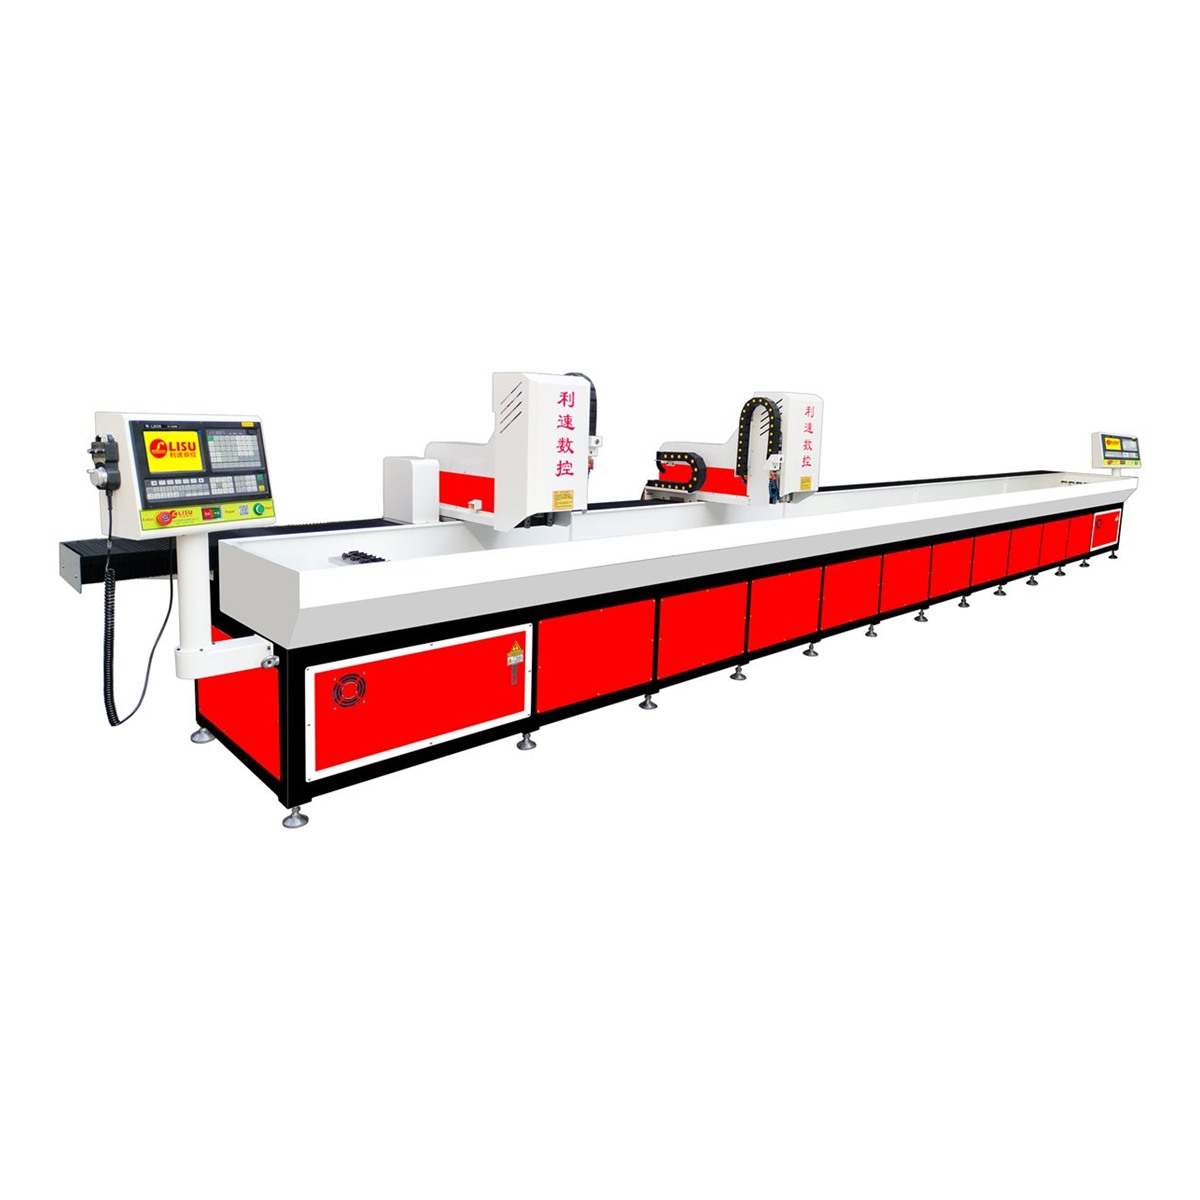
- 六米、八米级的整根管材,通常要选双系统或龙门动梁结构,例如LS-8040ST 双系统自动换刀数控钻孔机,八米双系统双主轴既可以联机同加工一件长管,也可以分开单独加工两件短料,排产更灵活。
需要提醒的是,行程并非越长越好。行程增加后,床身刚性、导轨防护、中间支撑都要同步加强,否则长管中段容易让刀。选型时应把「最长管件」和「常用管件」分开看,按常用规格定行程,超长件用支撑架或分段加工解决。
二、看壁厚与孔径:钻攻参数和排屑方式要对得上
管类件是空心结构,钻头穿透内壁的瞬间切削力会突变,这是管件钻孔比板件更容易出现振纹、毛刺的原因。经验做法是:
- 薄壁管(壁厚 2~4mm)用较高转速、较小进给,配合锋利钻尖,减少轴向挤压,避免管壁凹陷;
- 中厚壁管可适当加大进给,但要在穿透前降速,也就是常说的「出刀减速」;
- 需要攻牙的管件,钻孔与攻牙最好在同一台机床上一次完成,减少二次装夹带来的同轴度偏差,自动换刀机型在此类复合工序上优势更明显;
- 排屑必须重视。管件内腔空间小,铁屑排出不畅会划伤内壁、缠刀、断钻。卧式或带内冷、强吹气的结构,在批量管件加工中更稳。
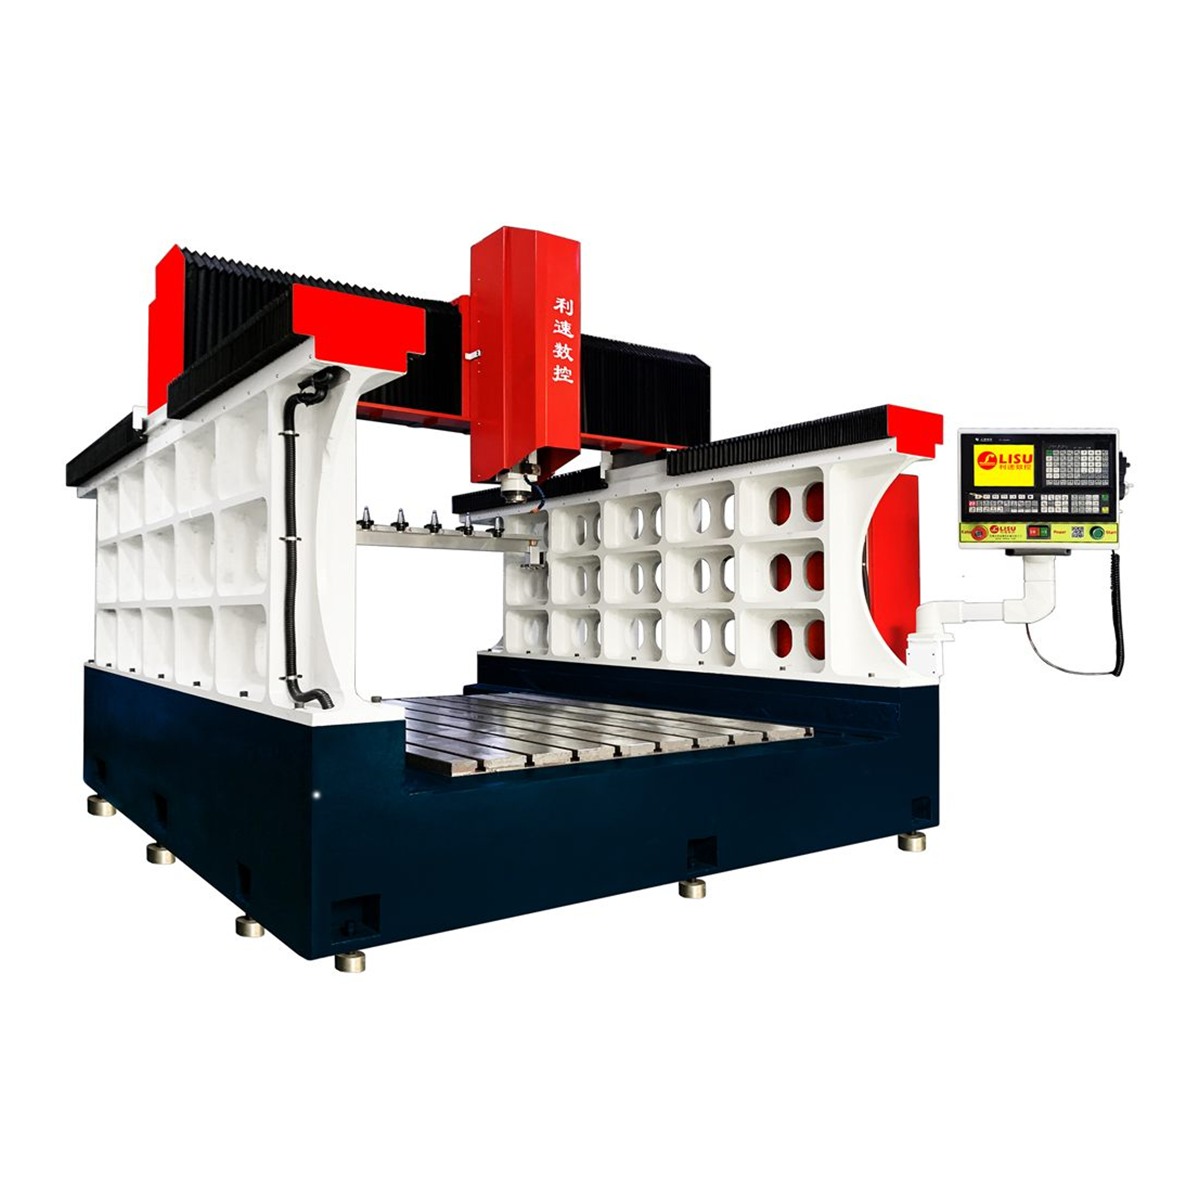
如果管件属于大直径、厚壁、带法兰或焊接钢架一类的重载工件,可以考虑龙门型铸件结构的机床,例如LS-2216Z 龙门型机身铸件专用钻攻机,动梁式自动换刀,适合大型钢架、法兰、变速箱外壳等工件的粗精加工,刚性和抗振性比普通立式机更充裕。
三、装夹与工装:管类钻孔机的隐形关键
很多用户买回机床后,发现孔位精度上不去,问题往往不在机床本体,而在工装。管件是圆弧面,钻头接触的瞬间容易「打滑跑偏」,实际生产中常见的处理方式包括:
- 用 V 型块或弧形压块定位,保证管件轴心与钻轴对中;
- 长管两端加顶紧或中间加可调支撑,抑制加工中的下垂与振动;
- 批量件做专用夹具,一次装夹多根管,配合机床多主轴或多工位,提高单位时间产出;
- 首件先做小批量试切,确认孔距、毛刺和攻牙深度后,再固化参数。
这也是管类钻孔机选型时容易被忽略的一环:机床厂家是否愿意了解你的工件图纸、能否配合做非标工装,比单纯比参数更实际。
四、怎么判断一台管类钻孔机是否适合自己
把需求整理成一张表,选型会清晰很多:最长管件长度、常用壁厚区间、最大与最小孔径、是否需要攻牙或铣削、单班产量、换型频率。据此判断行程、主轴数量、刀库容量与控制系统,再看厂家的售后响应和打样能力。
利速数控(LISU)自 2002 年起做数控钻孔、攻牙设备,产品覆盖数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机和钻攻铣复合机,整机质保 1 年,售后 24 小时响应,可按工件图纸做非标定制。管类件规格差异大,建议先把图纸和样件寄来做一次免费打样,用实际加工结果验证管类钻孔机的行程、工装与节拍是否匹配,再决定机型,比看样本参数更可靠。
五、联系我们
欢迎联系利速数控咨询管类钻孔机选型与打样事宜,电话 136-5025-9051 黄小姐。支持免费打样与非标定制,可结合管件长度、壁厚与批量给出具体配置建议。