在铝型材、电梯框架、钢结构、光伏支架等行业,型材钻孔机的选型往往比想象中复杂:同一台设备,加工三米以内的短料可能很顺手,换到六七米的长料就会出现装夹困难、定位不准、孔距累计误差等问题。真正决定加工效果的,不是“能不能钻”,而是机床行程、主轴数量、夹紧方式和排屑结构能否匹配你的型材形态。下面从实际加工场景出发,梳理几条具体的选型思路。
一、先看型材长度与孔位分布
选型的第一步不是看参数表,而是量清楚自己的料。常见型材大致分三类:一是单件长度在三米以内的短料,多为批量件,重点在效率;二是四到七米的长型材,如电梯门框、幕墙立柱、铝型材轨道,重点在行程与直线度;三是型材截断后需要多面孔加工的结构件,重点在工序集中。
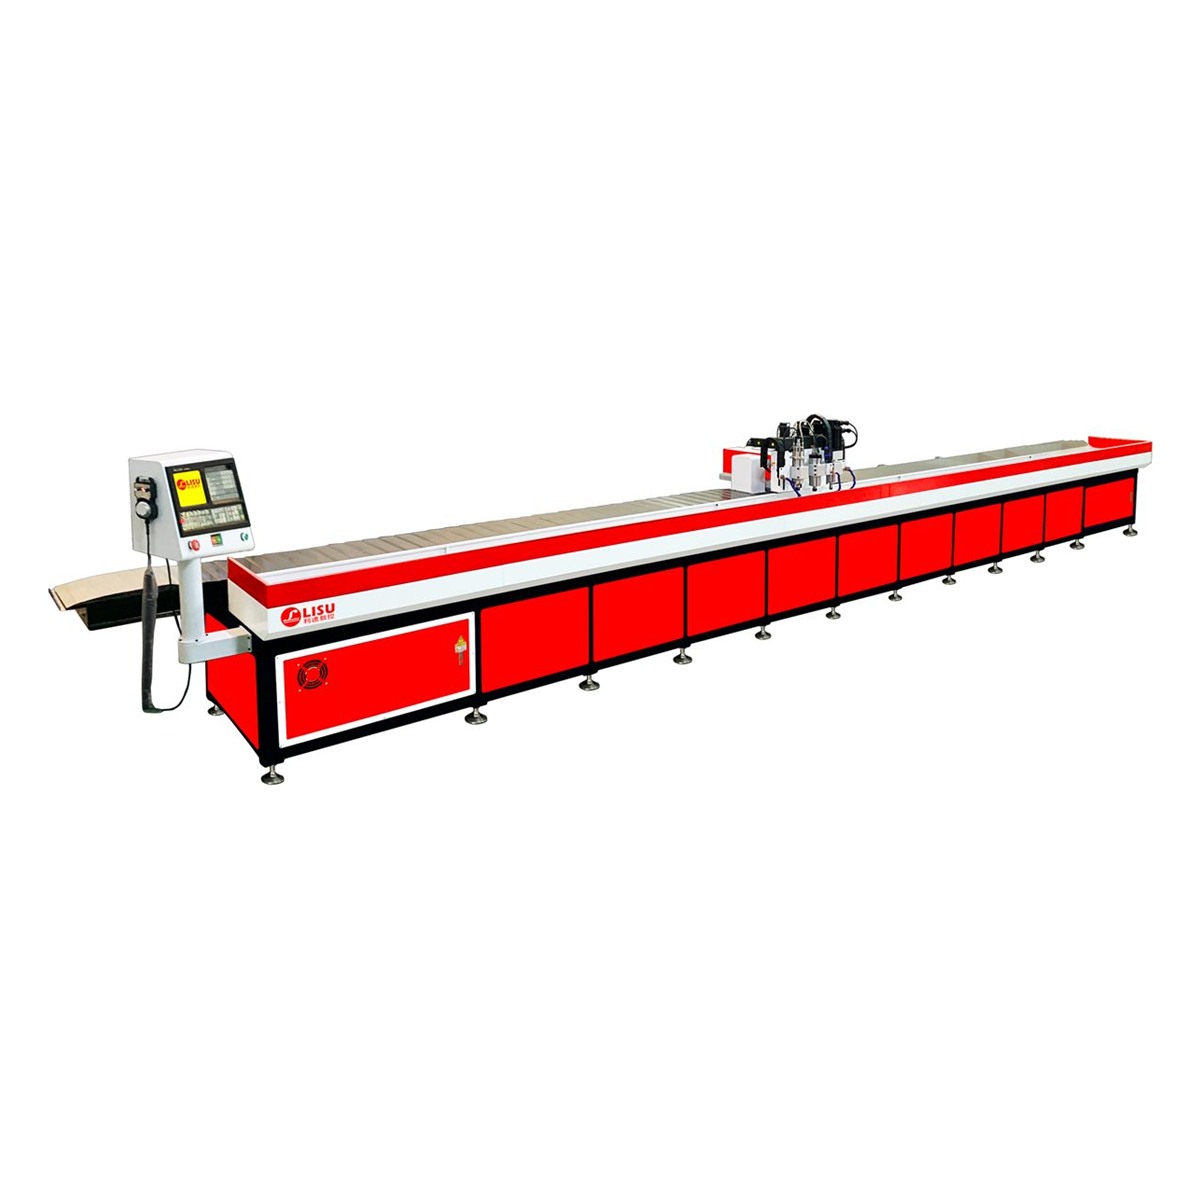
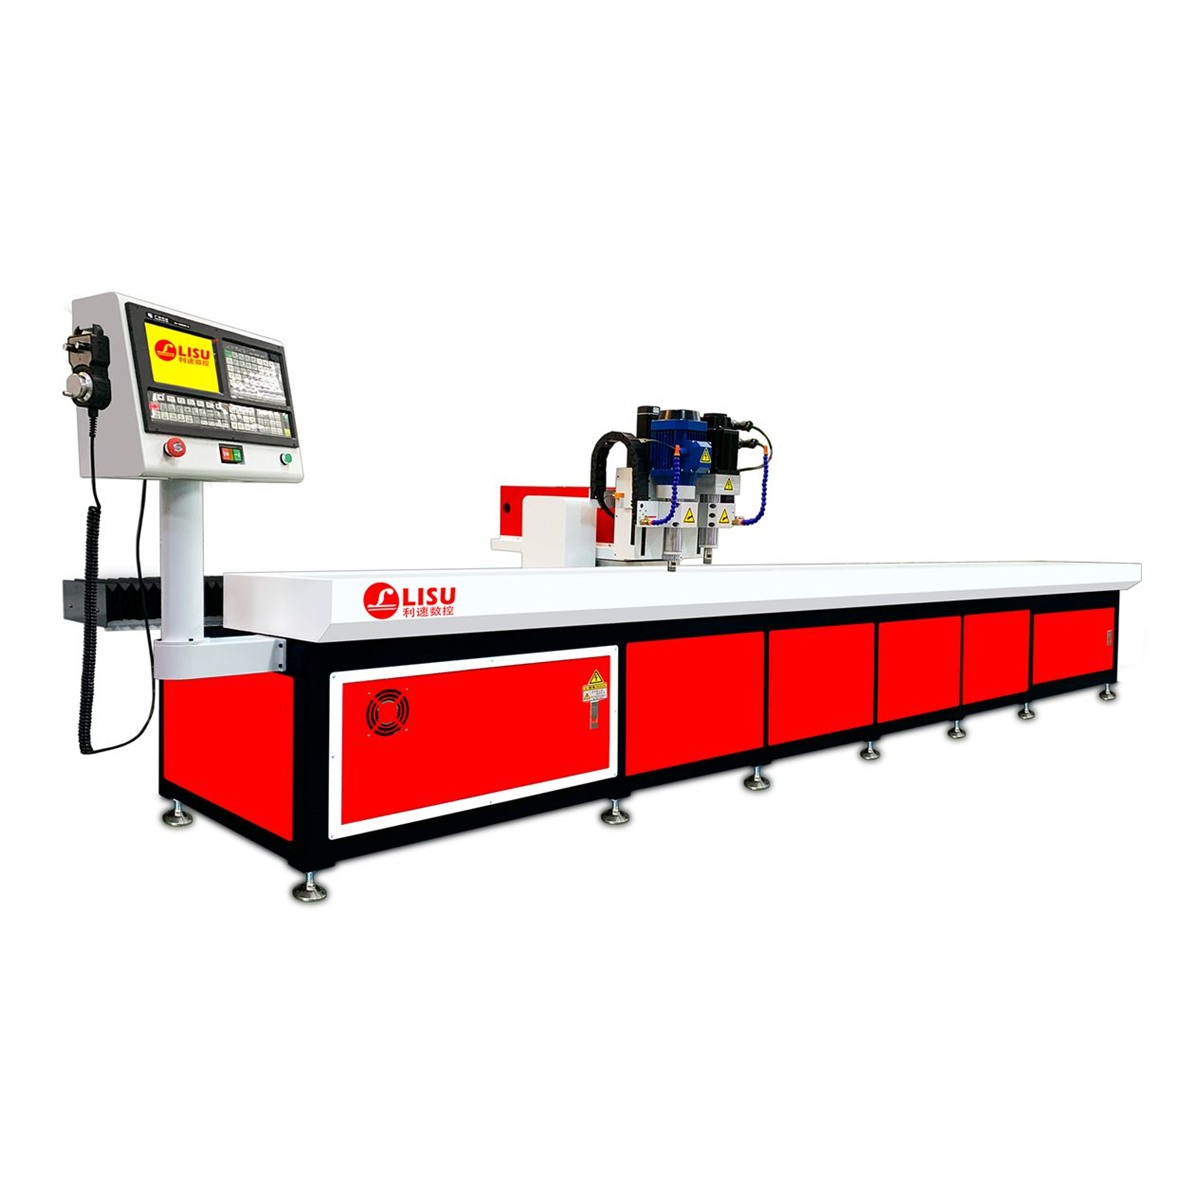
对于六米以上的长型材,一次装夹完成整根料的钻孔、攻牙、铣削,能显著减少二次搬运带来的基准偏差。七米行程三主轴钻攻铣复合机 LS-7300G 就是针对这类需求设计:三主轴可同时作业,电梯框架、铝型材等长料可在同一台机床上完成多工位钻攻铣,避免反复吊装找正。若型材长度集中在四米左右,且有管类加工或热熔攻牙需求,则四米行程的 PLED-4030G 更为对口。
二、区分“正面钻孔”与“侧面钻孔”
很多用户在咨询时只说“要打孔”,但孔的朝向直接决定机型结构。型材的正面孔(垂直于型材长度方向的表面)通常由龙门式或立式数控钻攻机完成;而型材侧面、端面、窄边上的孔与螺纹,立式机床很难伸进去加工,需要卧式结构。
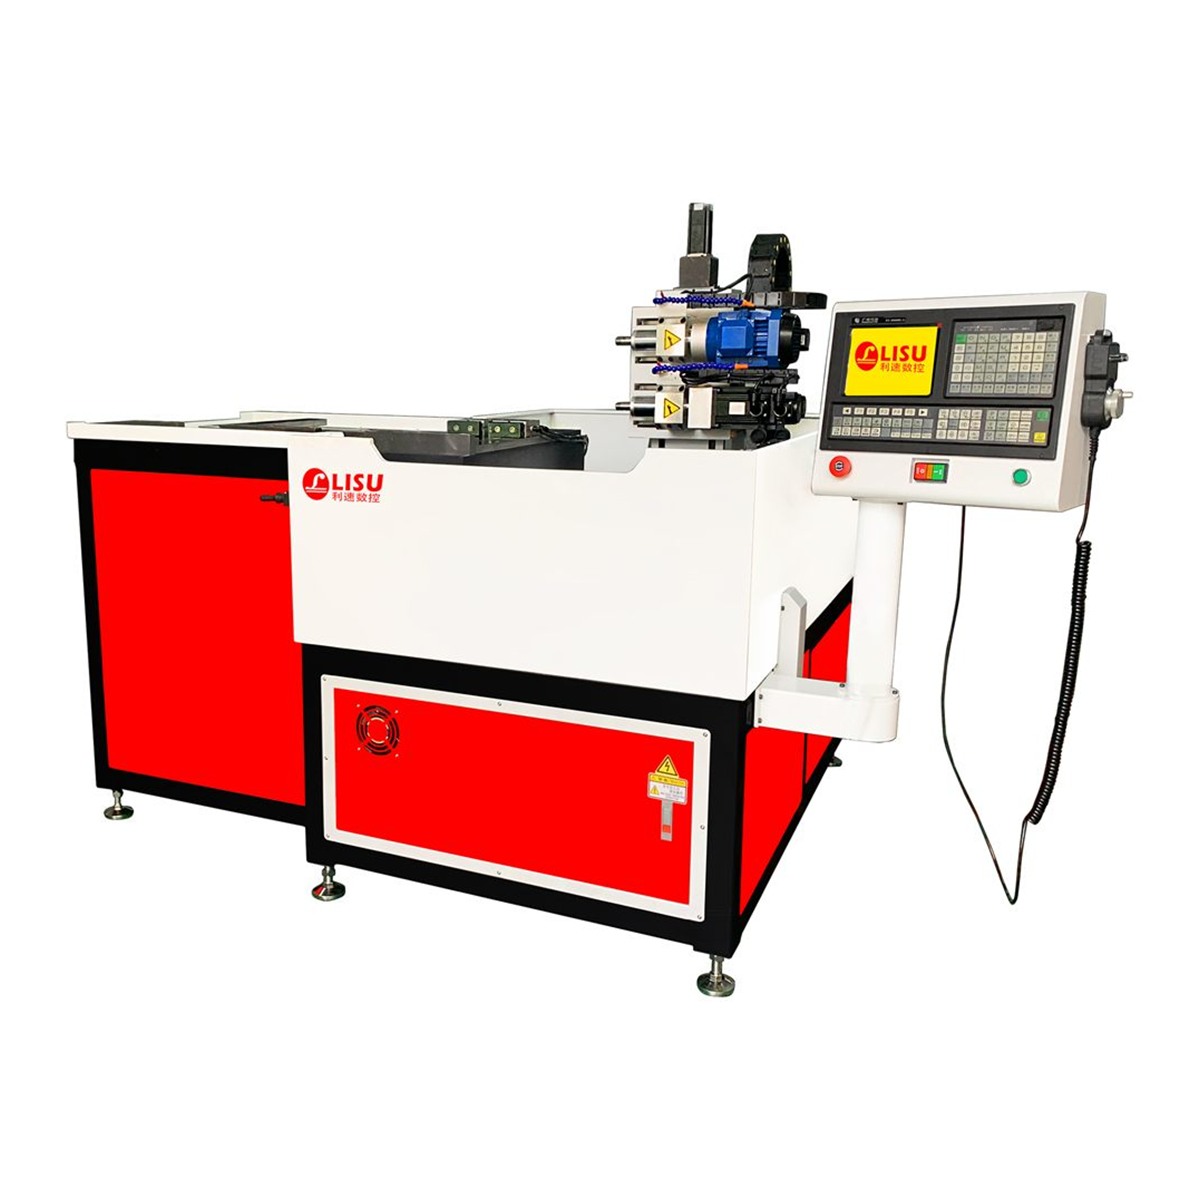
卧式钻孔攻牙机 LS-1000W 属于专利产品,主轴水平布置,适合各类金属与非金属材料的侧面钻孔与攻牙。实际生产中,它常与立式设备搭配:立式机床负责型材正面孔系,卧式机床负责侧面孔与端面螺纹,形成流水线式的分工,减少工件翻转次数。
三、攻牙是分水岭,热熔攻牙需单独确认
钻孔与攻牙看似只差一道工序,对机床的要求却不同。攻牙需要主轴具备刚性攻牙能力,转速与进给严格同步,否则容易出现烂牙、滑牙;在铝型材上攻小规格螺纹时,还需要合适的润滑与排屑,避免铝屑粘刀。
如果型材上需要大量 M3—M8 的小螺纹,或涉及管类零件的环向孔,建议优先选择带热熔攻牙功能的机型。PLED-4030G 支持热熔攻牙与管类 360° 加工,适合壁厚较薄、螺纹强度要求较高的铝型材与管件。需要提醒的是,热熔攻牙对底孔直径、转速与进给匹配较为敏感,正式投产前最好用真实工件试加工,确认螺纹成型质量。
- 普通攻牙:适用于厚壁型材、钢件,要求主轴刚性好、同步精度高。
- 热熔攻牙:适用于薄壁铝型材、管类,靠摩擦生热软化材料成型,无切屑。
- 钻攻铣复合:一次装夹完成钻孔、攻牙、铣槽与铣边,适合结构复杂的型材件。
四、装夹与排屑,决定长期稳定性
型材多为细长件,刚性好坏取决于夹紧方式。选型时应关注机床是否配备足够的压紧缸、定位靠栅是否可调、夹钳间距能否适配不同截面。长型材若只在中部夹紧,两端在钻削力作用下容易振颤,导致孔壁粗糙、孔径超差。此外,铝型材钻孔产生的切屑量大,排屑槽与冷却液冲刷是否顺畅,直接影响连续加工的稳定性。
加工节拍也要纳入考虑。多主轴机型在孔位密集、间距规律的型材件上优势明显,可成倍缩短单件工时;但如果孔位分散、批量小,多主轴的优势就不那么突出,此时更应关注换型速度与编程便利性。
五、建议先打样,再定机型
型材种类繁多,截面形状、壁厚、材质状态差异很大,仅凭参数表判断容易偏差。较为稳妥的做法是提供真实工件与图纸,由厂家试加工后给出孔位精度、表面质量与节拍数据,再据此确定行程、主轴数量与夹具方案。利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机与钻攻铣复合机,整机质保 1 年、售后 24 小时响应,支持非标定制与免费打样。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),提供型材样品即可安排打样,也可根据截面图纸定制夹具与工作台方案。选对一台型材钻孔机,往往比多买一台设备更能降低综合成本。