铝型材在门窗幕墙、自动化设备机架、流水线护栏、办公家具骨架中用量很大,加工内容却高度集中在两件事上:钻孔和攻牙。看着简单,真正排产时问题不少——壁薄、截面形状杂、孔位分布在侧面或端面,靠台钻加人工划线,效率和一致性都难保证。铝型材钻孔攻牙要做得稳,关键不是买一台“万能机”,而是让设备形式与型材特征、批量节拍对得上。
一、铝型材钻孔攻牙的三类常见难点
在车间走访,问题往往集中在下面几处:
- 薄壁件夹紧易变形:铝型材壁厚常见1.2~3mm,夹具压力过大就压伤型材,压力不足又会在钻头下压时让工件位移,孔径和位置度随之漂移。
- 侧面孔排屑不畅:卧式加工时切屑靠自重和切削液排出,排屑空间不足,铝屑容易在孔口堆积造成二次切削,拉伤孔壁。
- 端面攻牙同轴度差:丝锥与预钻孔不同轴,轻则牙型不完整、通止规不过,重则丝锥折断。
- 批量一致性依赖人工:划线、冲眼、逐件对刀,件与件之间的差异全靠师傅手感,换人即换质量。
二、按孔位方向选机型,比按“大小”选更实用
铝型材钻孔攻牙设备的选型,先看孔在哪一面、要不要两端同时做,再看单件节拍要求。方向清楚了,机型范围就收窄了。
1. 以单面、侧面钻孔攻牙为主
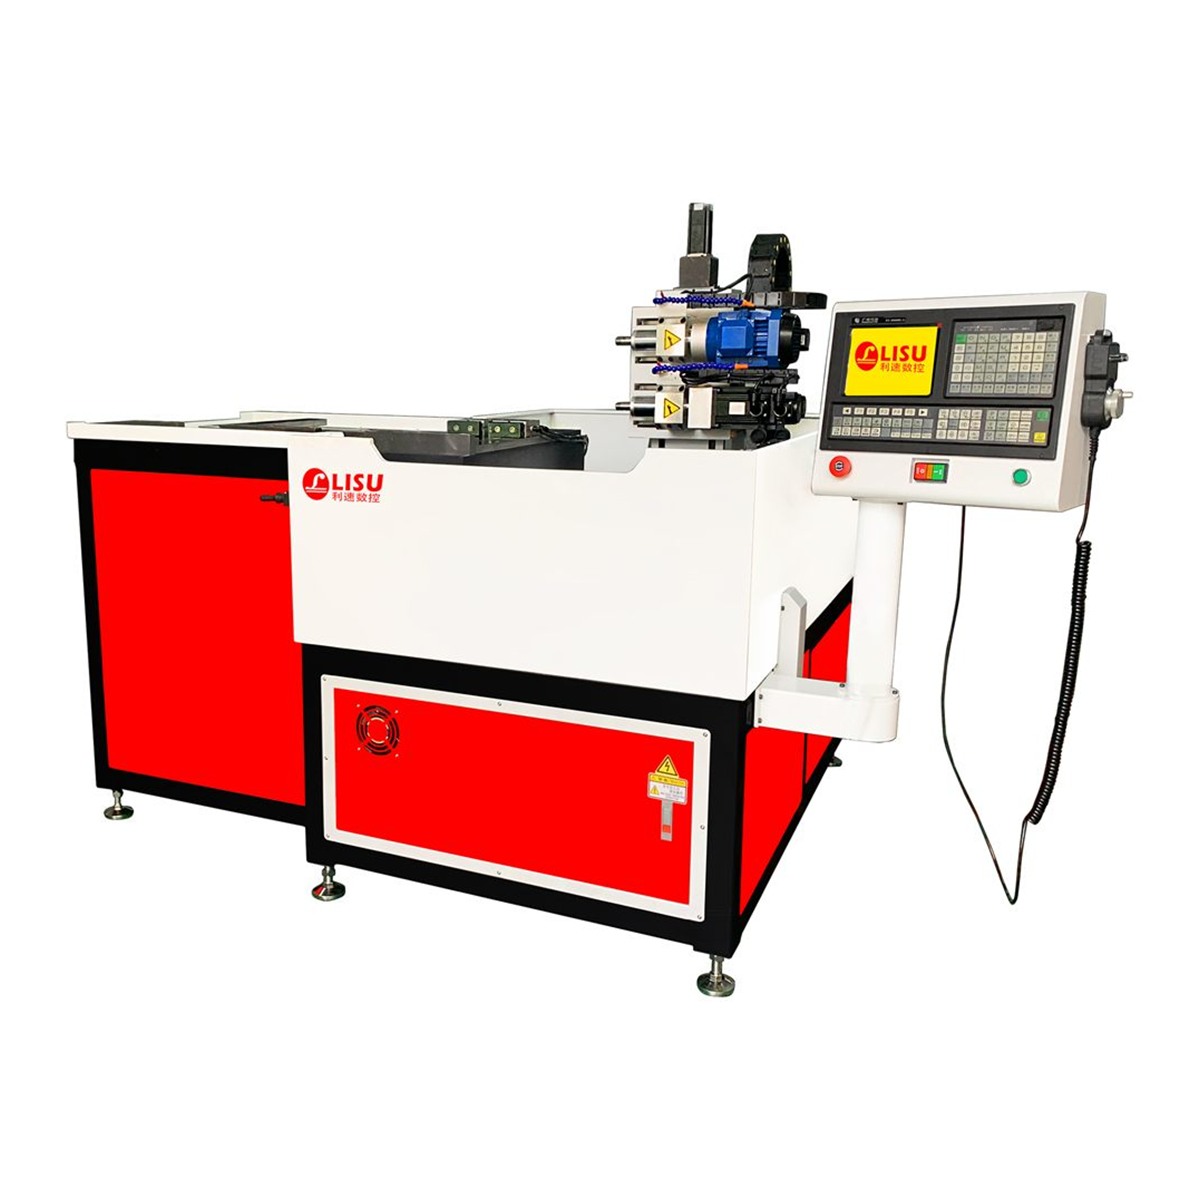
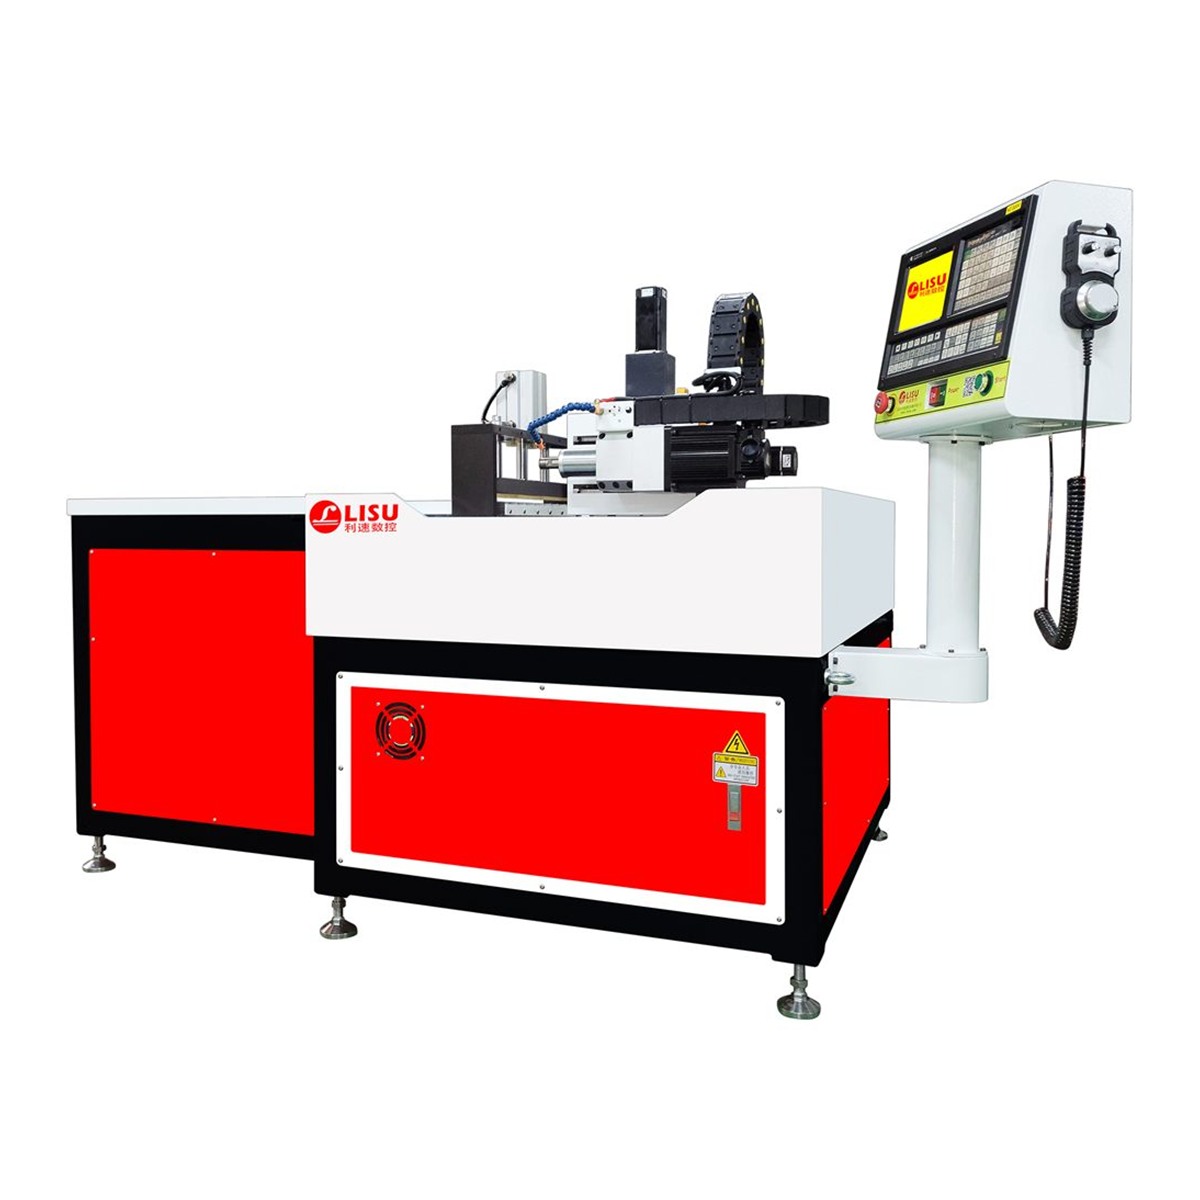
门窗横梁、设备机架立柱这类型材,孔位多集中在同一个侧面。LS-1000W 卧式钻孔攻牙机属于专利产品,采用卧式布局,适用于各类金属与非金属材料的侧面钻孔、攻牙加工。工件平放夹紧,主轴从侧面进给,铝屑靠重力下落,不易堆在孔内;配上定位靠栅与可调压紧机构,同一截面的一批型材可按同一定位基准重复装夹,省去逐件划线。
2. 以攻牙工序为主,孔位在侧面或端面
办公家具骨架、铝型材与铝滑块的连接孔,多数是先钻孔再攻牙,攻牙工序占比高。这类工况适合用LS-1000M 卧式攻牙机,它是针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计的专利产品。攻牙对同轴度和进给跟随要求高,专用机型在刚性与螺距匹配上比“钻孔机兼做攻牙”更稳定,牙型完整度和丝锥寿命都更好管理。
3. 两端都要加工的长型材
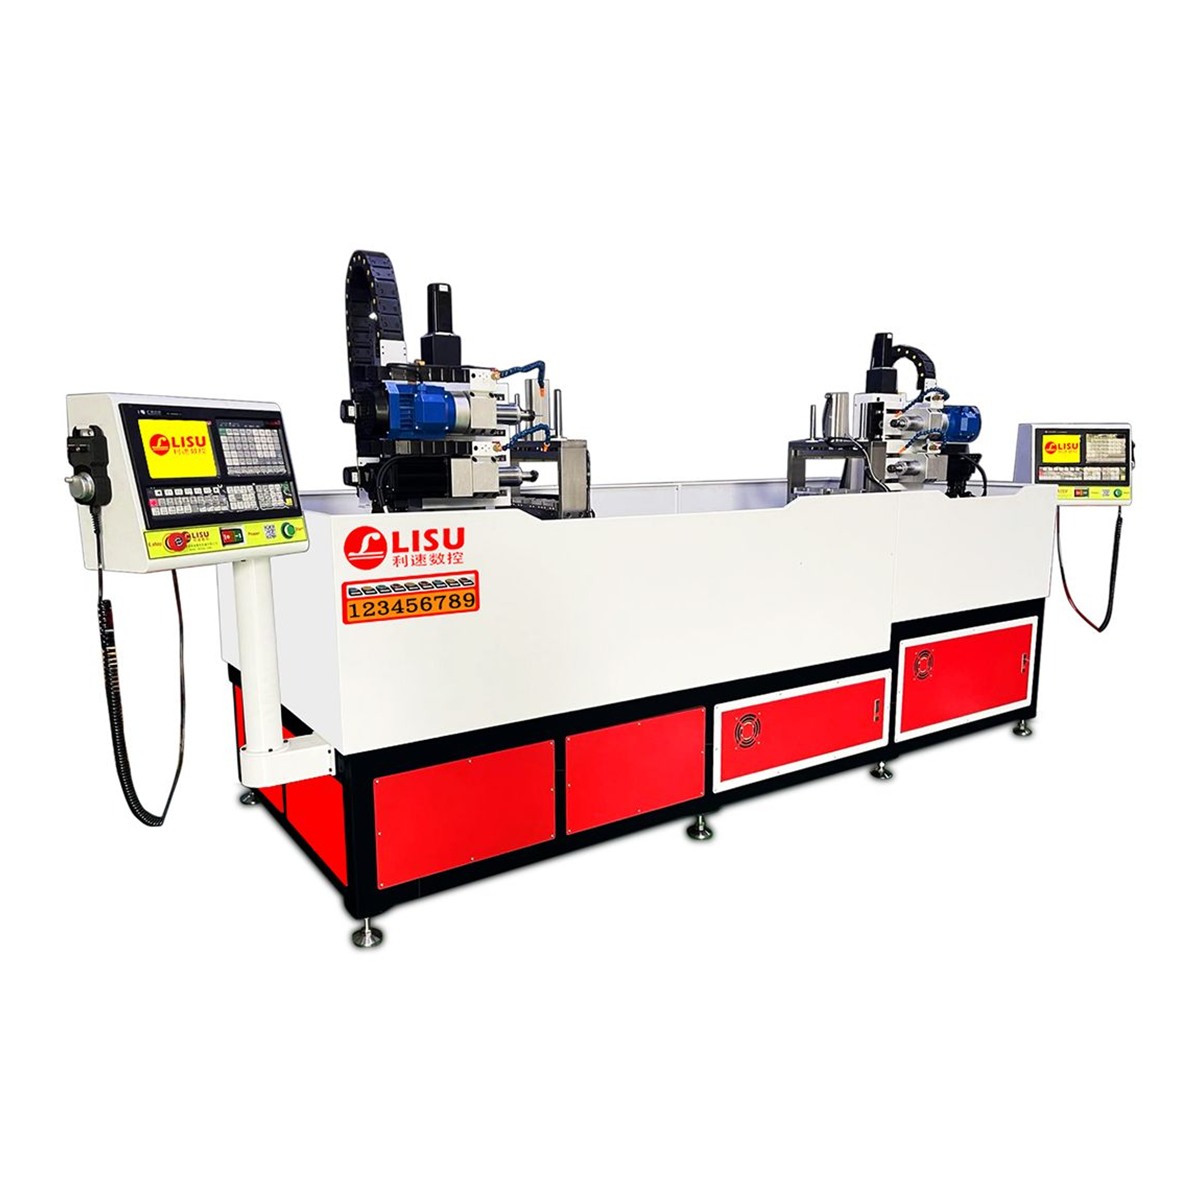
流水线护栏、光伏支架、大型机架横梁,两端都有孔或牙。单端加工要翻面两次装夹,除了耗时,还容易因二次定位产生错位。这类工件可看LS-3000W 双系统数控钻孔攻牙机,双系统双端面设计,一键启动两端同时加工,单件节拍接近减半;两端共用一套定位基准,孔位相对关系也更可控。
三、选型前建议先确认四件事
- 型材最大截面与长度:决定工作台行程、夹紧方式以及是否需要加长床身。
- 孔位方向与数量:单面、多面还是两端,直接决定用单轴、多轴还是双系统机型。
- 孔径与牙规格范围:最小孔径、最大攻牙规格要一并给出,避免设备能力不足或大马拉小车。
- 批量与换型频率:小批量多规格更看重编程与换型速度,大批量单规格更看重节拍与稳定性。
四、工艺细节决定实际良率
设备只是基础,铝型材钻孔攻牙的良率还取决于几处细节工艺:
- 转速与进给匹配:铝材切削力小、导热快,但黏刀倾向明显,转速与进给要按孔径、壁厚调整,避免积屑瘤拉伤孔壁。
- 攻牙润滑:铝件攻牙建议配专用攻牙油或微量润滑,干攻容易粘牙、断锥。
- 夹具接触面:压紧点尽量落在型材实心筋位上,必要时加软性衬垫,减少薄壁压陷。
- 首件确认:每批首件做通止规与位置度检查,确认后再连续加工,比事后挑拣更省成本。
五、先打样验证,再定机型
型材截面千差万别,纸面参数往往说不清实际效果。建议把一段真实型材连同图纸、孔位要求交给设备厂家做一次实际打样:看排屑是否顺畅、孔口有无毛刺、牙规能否通过、单件节拍能否满足排产。打样结果比参数表更能说明设备是否匹配你的工件。
利速数控(LISU)自2002年起专注数控钻孔机、攻牙机与龙门钻攻机的研发制造,整机质保1年、售后24小时响应。欢迎联系利速数控咨询铝型材钻孔攻牙方案(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。