在批量孔加工中,全自动数控钻孔机替代摇臂钻与多台专机的趋势已经比较明确:一次装夹、程序控制、自动换刀,把重复对刀与人工测量的时间压缩掉,孔位一致性也不再依赖师傅手感。但“全自动”三个字覆盖的机型范围很宽,从高速微孔机到龙门动梁钻攻机,选错方向往往比买贵更麻烦。下面按加工场景讲清楚选型逻辑。
一、先看孔径与孔密度,决定主轴与转速
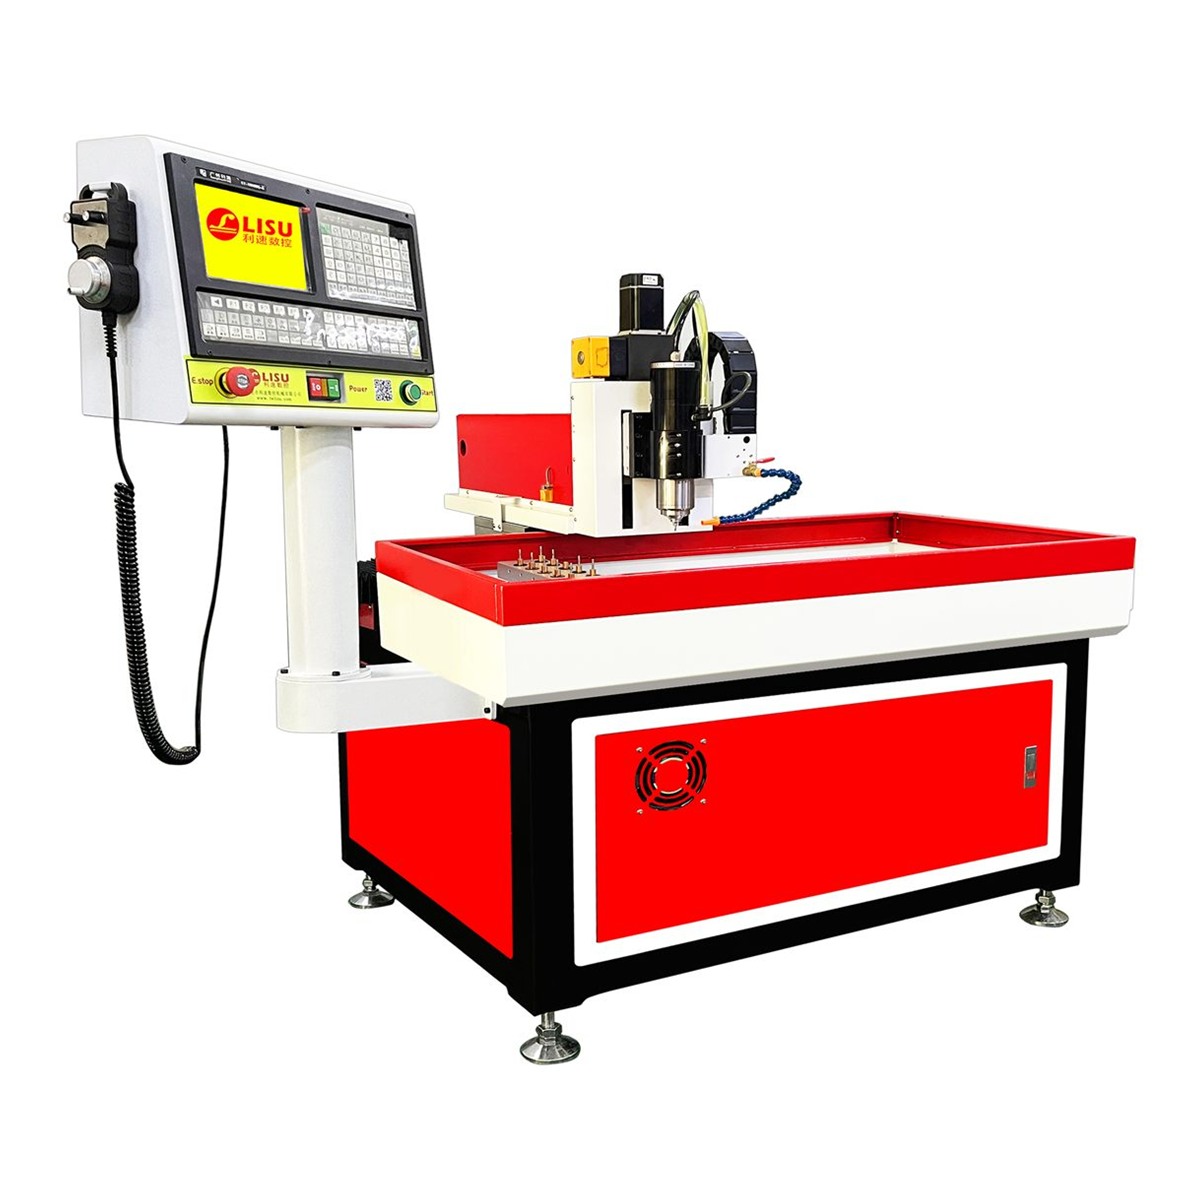
小微孔径、孔数多的工件,例如滤网板、散热片、精密治具板,核心矛盾是转速与主轴跳动。转速不足时小钻头切削线速度达不到,容易让刀、断钻;跳动偏大则孔径超差、孔壁粗糙。这类场景适合高转速的自动换刀微孔机型,LS-7030T 自动换刀微孔钻孔机主轴转速最高可达 60000RPM,跳动可达 μ 级,配合自动换刀可以连续跑多把不同直径的钻头,减少中途停机。
反之,如果孔径集中在 5mm 以上、以结构件安装孔为主,就不必一味追高转速,应更关注主轴扭矩、进给刚性与排屑是否顺畅,否则大钻头在厚板上容易闷钻。
二、再看行程与工件形态,决定机型结构
工件尺寸往往直接排除掉一半机型。选型时建议量三个数:工件长宽、加工区域分布、装夹后高出工作台的高度。
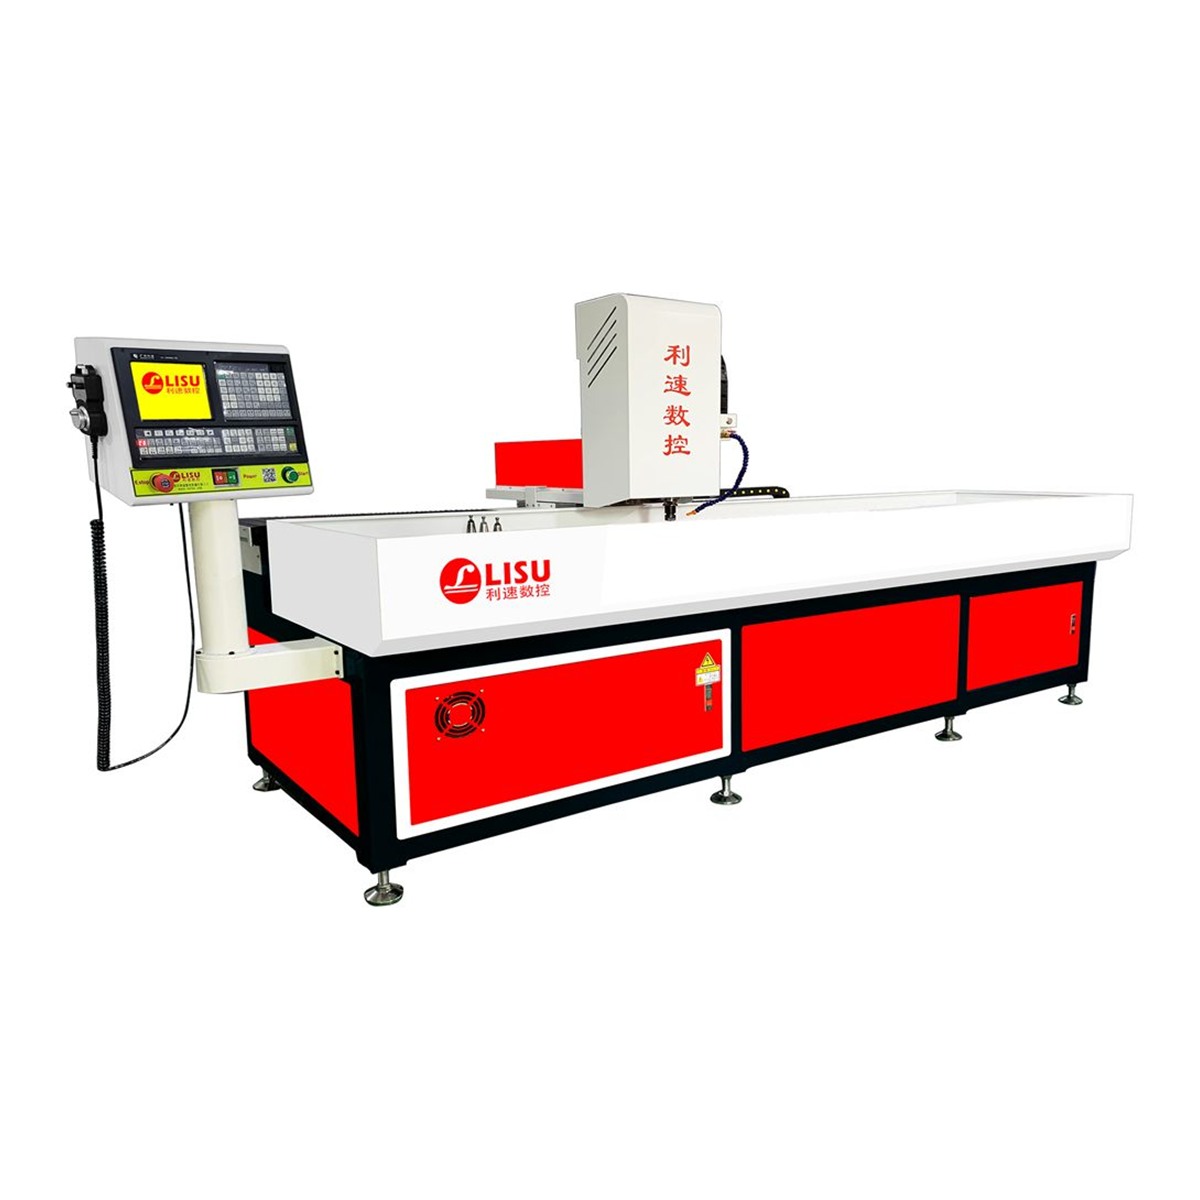
- 长条形工件:如型材、导轨、槽钢、管类件,短板是行程不够,需要两米级行程并考虑旋转轴。两米行程的 LS-2040T 自动换刀钻孔机支持热熔攻牙,加装旋转轴后可实现管类 360° 加工,钻孔与攻牙工序能在同一台设备上衔接。
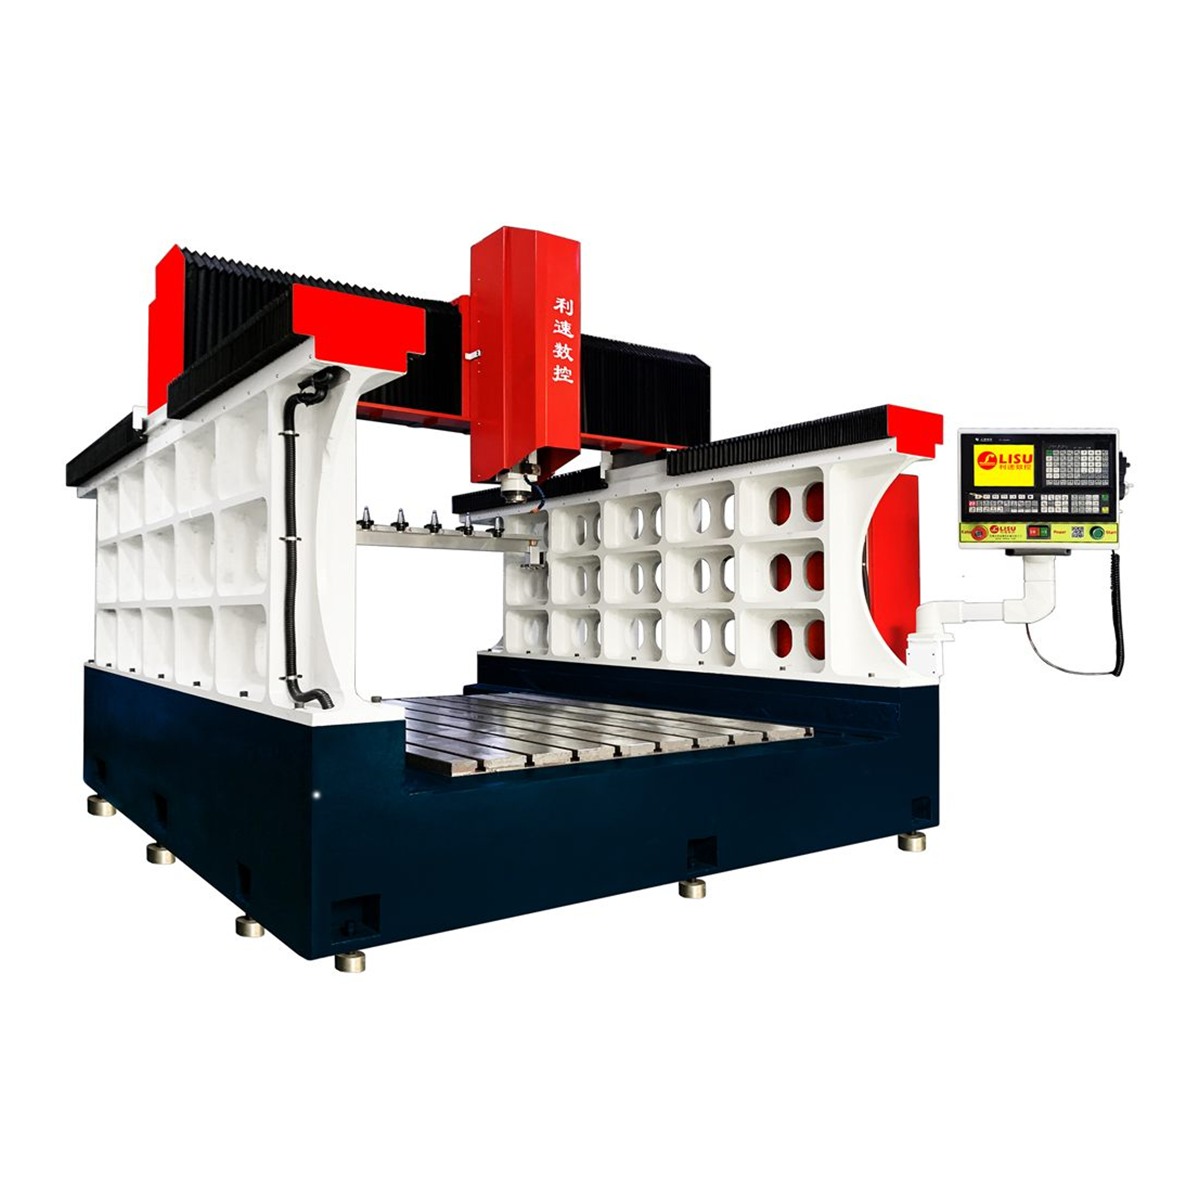
- 大型钢架、模具、法兰、变速箱外壳:这类工件重、装夹次数多,重点是机身刚性与跨越行程能力。动梁式结构的 LS-2216Z 龙门型机身铸件专用钻攻机适用于此类工件粗精加工,龙门型机身便于吊装与大件进出。
- 小板件、批量小件:优先考虑换刀速度与工作台定位效率,而非一味放大行程。
三、换刀方式与工序合并,决定实际节拍
很多工厂算节拍只算钻孔时间,忽略了换刀与二次装夹。全自动数控钻孔机的价值,很大程度上来自“一次装夹完成多工序”:钻—攻—铣复合可以减少工件搬运、重复找正与基准误差。选型时可确认三点:刀库容量是否覆盖常用刀具组合、换刀动作是否与主轴移动重叠、攻牙是否支持刚性攻牙或热熔攻牙工艺。
热熔钻攻在薄壁管件、板材上能形成衬套式凸台,减少后续焊接螺母工序,对管类件加工尤其有意义。若工件同时存在钻孔、攻牙、铣边需求,建议直接按钻攻铣复合方向选型,避免后期改造。
四、容易被忽略的三项落地细节
- 程序与图纸对接:确认控制系统能否直接读取常用格式的孔位文件,减少手工编程量;孔位多、变型频繁的订单尤其重要。
- 夹具与非标定制:批量件建议配套专用夹具,装夹时间往往比钻孔时间更长。非标工件可在选型阶段提出定制需求。
- 打样验证:参数表无法替代实切。用真实工件试钻,观察孔壁粗糙度、出口毛刺、钻头磨损与节拍,是最可靠的判断依据。
此外,售后响应与备件供应要提前确认。设备停机一天的损失,常常超过多数配件的价格差,整机质保与响应时效应写进采购条件。
五、把需求说清楚,选型就快一半
准备选型资料时,建议整理:工件材质与厚度、孔径与孔深范围、单件孔数与精度要求、工件最大外形尺寸与重量、日产能目标、是否需要攻牙或铣削。把这些信息交给厂家,通常能快速缩小到一到两款机型,再通过打样确认。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制。公司自 2002 年起专注数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年,售后 24 小时响应。拿实际工件试一次,比看十页参数更接近答案。