在五金加工车间里,攻牙往往是被低估的一道工序:钻孔有钻头磨损可看,铣削有表面质量可查,而丝锥断在孔里、螺纹通止规不过、牙口翻边毛刺,这些问题通常到装配环节才暴露。也正因为如此,越来越多做铝型材、办公家具五金、钣金件和型材端面加工的工厂,开始用数控攻牙机替代台钻加手工攻牙或普通攻牙专机,把螺纹质量交给可重复的伺服程序来控制。
一、数控攻牙机的工艺原理:螺纹是怎么"跟"出来的
数控攻牙的核心是刚性攻牙:主轴旋转与 Z 轴进给由同一套伺服参数联动,主轴每转一圈,进给量严格等于螺距。这样丝锥在孔内不是被"推"着走,而是被同步"跟"着走,牙距不会因材料软硬变化而漂移,通止规通过率更稳定。
与柔性攻牙(靠弹簧夹头补偿)相比,刚性攻牙对机床的同步精度和控制系统的响应要求更高,但换来的是:
- 螺纹深度一致性更好,盲孔攻牙不易顶底;
- 丝锥寿命相对稳定,减少因不同步造成的侧向受力;
- 可以设定转速、进给、退刀速度,针对铝、铜、碳钢、不锈钢分别调参。
实际加工中,材料差异带来的参数调整非常具体。例如铝合金攻 M6 牙,转速可以给得较高、切削液用乳化液或专用铝用切削油;不锈钢则要降转速、加大润滑,否则容易粘牙、撕牙。数控系统的价值就在于把这些经验固化成程序,换班次、换操作者,螺纹质量依然一致。
二、选型先看工件:装夹方式决定机型
选数控攻牙机,第一步不是比参数,而是把工件摆到台面上看清楚:它是什么形状、牙位在哪个面、一次要攻几个孔。
1. 侧面或端面攻牙的型材、五金件
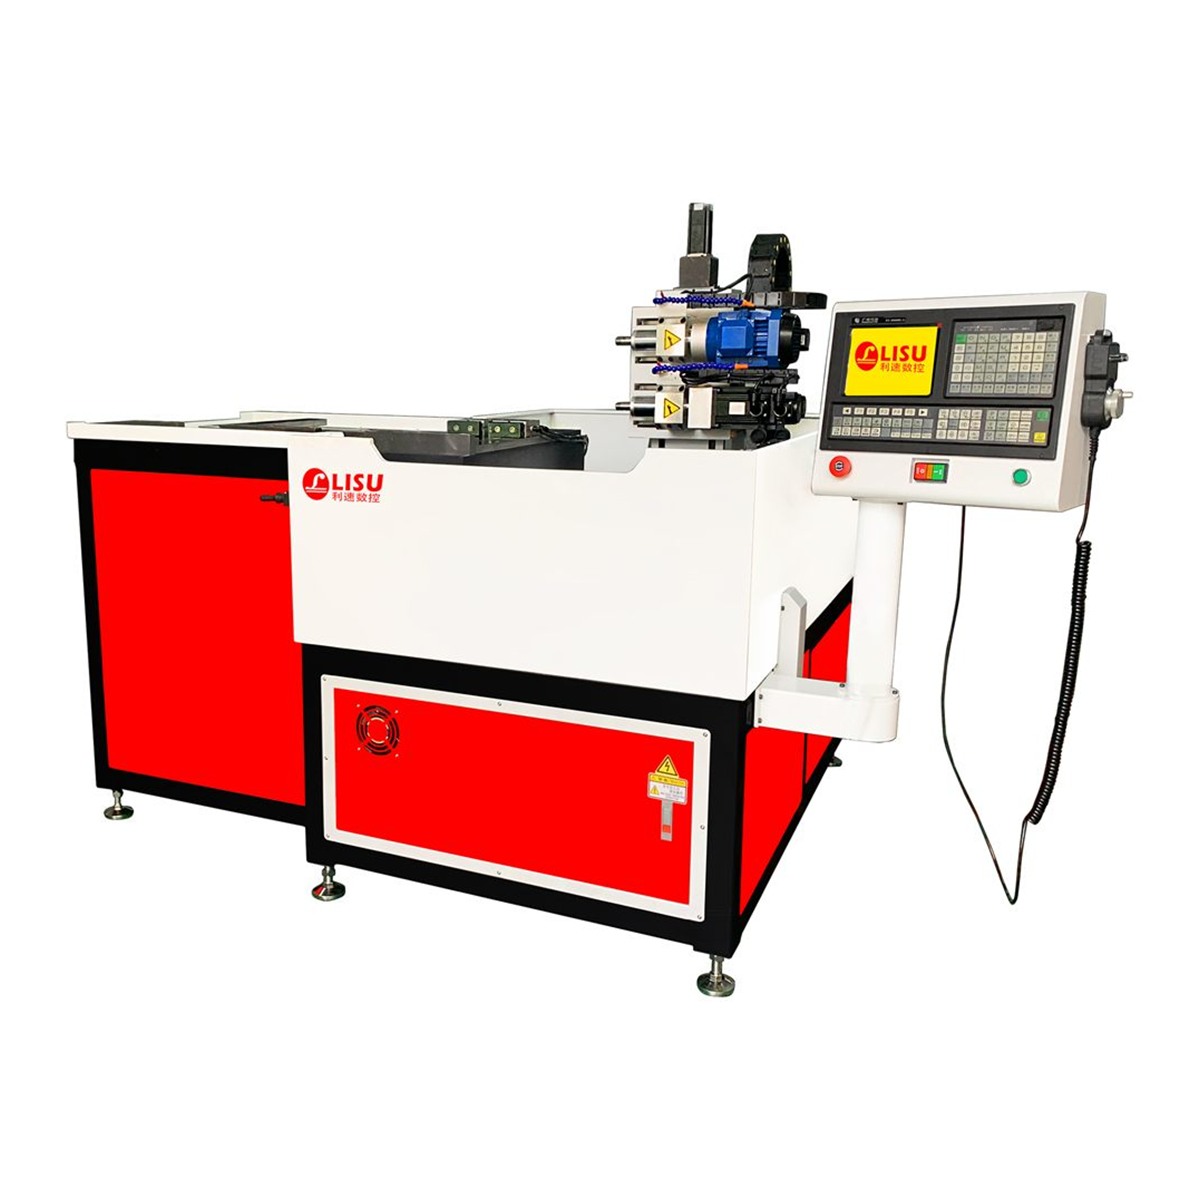
办公家具的铝型材、铝滑块、连接件,牙位多在侧面或端面,用立式台钻加工需要反复翻转装夹,效率低且垂直度靠人工保证。这类工件更适合卧式结构的设备,例如LS-1000M 卧式攻牙机,其专利结构针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙设计,工件一次装夹即可完成端面螺纹加工,减少翻面找正的时间。
2. 需要先钻孔再攻牙的复合工序
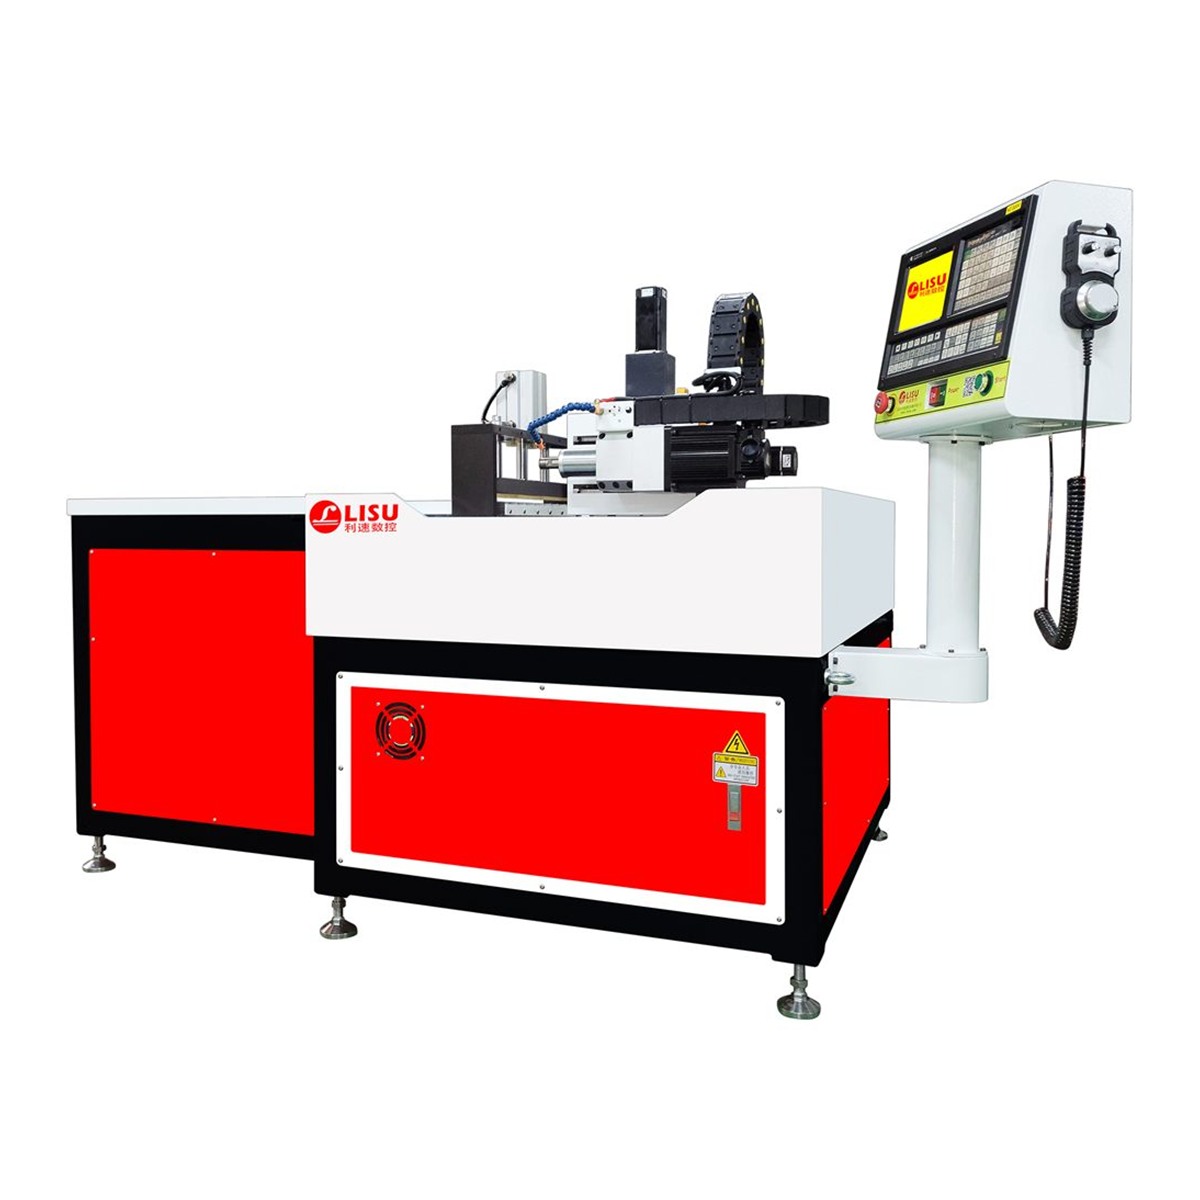
很多工件同一位置既要钻孔又要攻牙。若两台设备分工序,中间要转运、二次装夹,同轴度容易损失。可通过LS-1000W 卧式钻孔攻牙机一类的卧式机型,在侧面完成钻孔与攻牙的连续加工,适合各类金属与非金属材料的侧面加工需求。
3. 两端都要加工的长条形工件
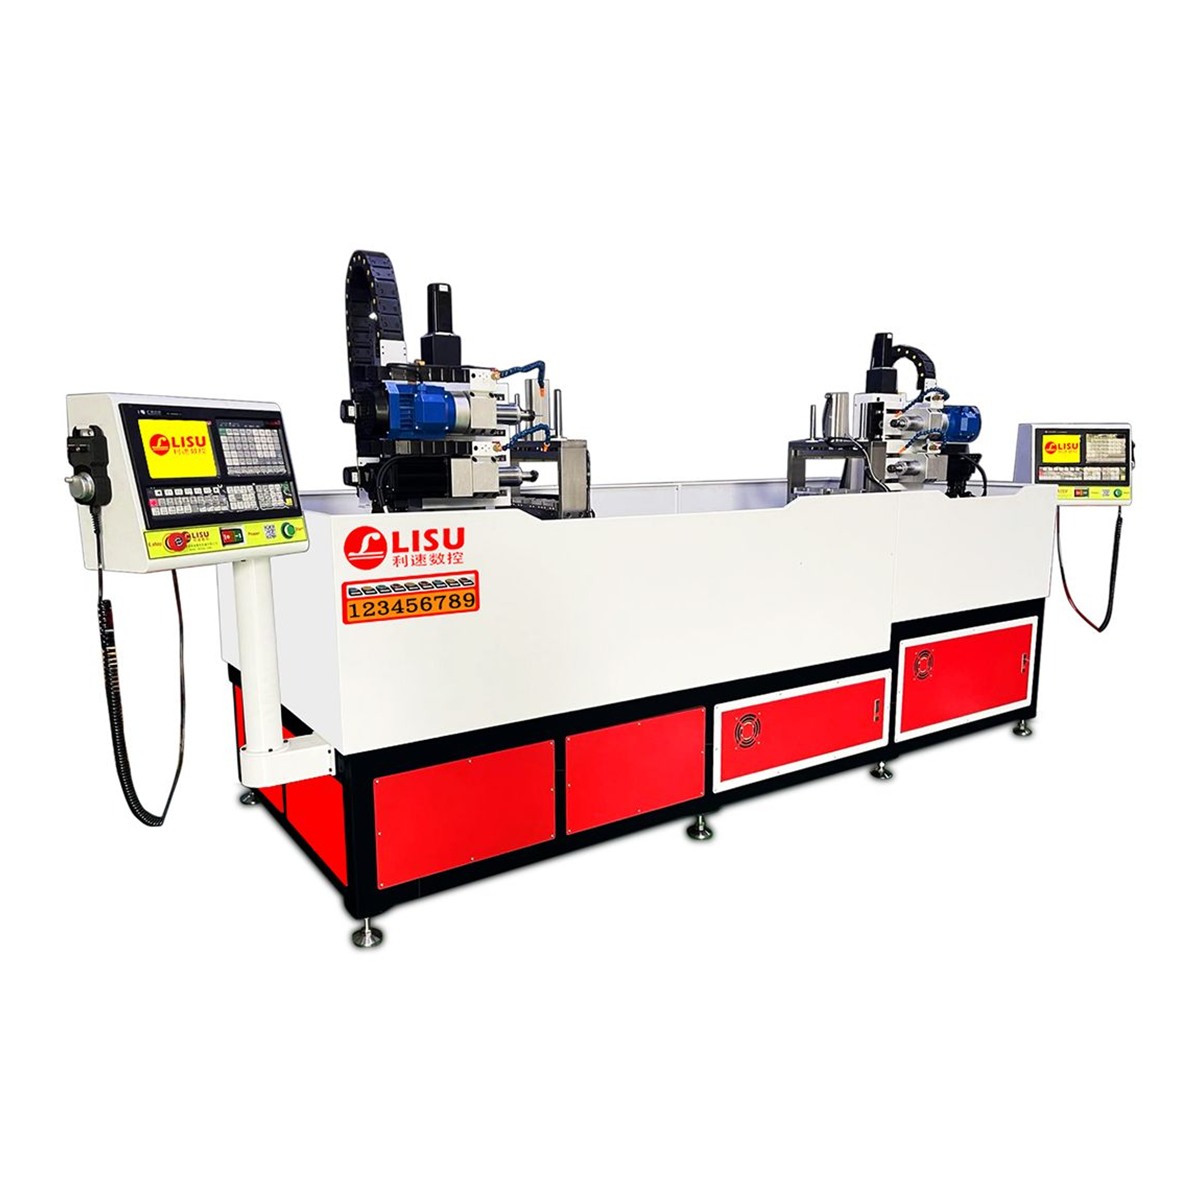
导轨、边框、长型材的两端都要攻牙时,单端加工意味着两次装夹、两次对刀。双系统设备的思路是两端同时加工:LS-3000W 双系统数控钻孔攻牙机采用双系统双端面钻孔攻牙,一键启动两端同时加工,对批量稳定的长料加工可以明显压缩单件工时。
三、除机型之外,还要确认这几个细节
- 螺纹规格范围:常用 M3—M16 的工厂,与只做 M8、M10 的工厂,对主轴扭矩和转速区间的要求不同,应按主力牙型选,而不是盲目追大。
- 行程与工作台尺寸:按最大工件的长度、宽度和牙位分布确认行程是否够用,避免出现"工件放得下、主轴走不到"的情况。
- 夹持与定位方案:批量件建议做专用工装或气动夹具,攻牙的垂直度和深度稳定性很大程度取决于工件是否被可靠压紧。
- 控制系统与操作:触摸屏加程序存储,对多品种小批量更友好;操作界面是否直观,直接影响换型时间。
- 排屑与冷却:攻牙属于半封闭切削,切屑排出不畅会挤牙,需确认冷却液供给方式和排屑空间。
四、先打样,再定机
螺纹加工的效果与材料、牙型、底孔尺寸、丝锥状态都有关,纸面参数难以完全替代实机验证。稳妥的做法是带着工件和牙型要求做一次试加工:看通止规是否稳定通过、看牙口毛刺情况、看单件节拍是否满足产能规划。利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年、售后 24 小时响应,可按工件图纸做非标定制。
如果您正在为侧面攻牙、端面攻牙或双端同时加工选型,欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制,先把工件试出来,再决定机型与工装方案。