管材环向钻孔,是指在圆管、方管的圆周方向上加工径向孔,常见于滤水管的花孔、消音器管的穿孔、护栏与脚手架的连接孔、换热器与管板的引孔,以及液压管路的三通开口。与平板钻孔不同,管材的待加工面是曲面,钻头接触工件的瞬间只有一点着刀,孔位精度、孔径一致性和出口毛刺都更依赖夹具与设备刚性,而不是单纯靠操作经验。
一、管材环向钻孔的三个难点
- 入口打滑、孔位偏移。钻头横刃先接触管子的母线,若没有定心孔或钻尖修磨不到位,很容易沿曲面滑移,孔中心偏离 0.2mm 以上在现场并不少见。
- 薄壁压陷与出口毛刺。壁厚 2mm 以下的管件,轴向推力会把管壁顶出凹陷,出口处的翻边毛刺还会影响后续装配和涂装。
- 整圈均布孔的分度一致性。一根管上开 6 孔、8 孔甚至整圈均布时,用划线加样冲的方式,孔距累积误差大,批量件互换性差,装配时常常需要现场配钻。
二、工艺路线:定心、支撑、分段进给
管材环向钻孔的工艺顺序,通常按下面的做法走比较稳妥:
- 先定心后钻孔。用中心钻或定心钻打浅窝,孔深约为孔径的三分之一,再换主钻头;批量件可用自动换刀设备把两道工序串在一次装夹里完成。
- 短钻头、分段进给。在可达的前提下尽量缩短钻头伸出长度,采用啄钻式进给,每进一段退一次刀,利于排屑,也减少钻头在曲面上的偏摆。
- 管腔支撑。薄壁管可在管内塞入芯棒、木芯或专用支撑块,把钻削推力分散到管壁上,明显减少压陷和椭圆。
- 夹具定位。用 V 型块加快速压板定位管身,配合回转分度台或数控分度轴控制环向角度,比划线找正更稳定,也便于换型。
对于孔径大于管壁厚度数倍的大孔,还可以先用小钻头引孔,再扩孔或铣削成型,避免一次钻穿带来的撕裂与变形。
三、设备选型:先看管长,再看孔位分布
管材环向钻孔能不能一次装夹完成,往往决定了效率与精度。选型时可以按管件长度分成三档来看:
1. 三米左右的型材与管件
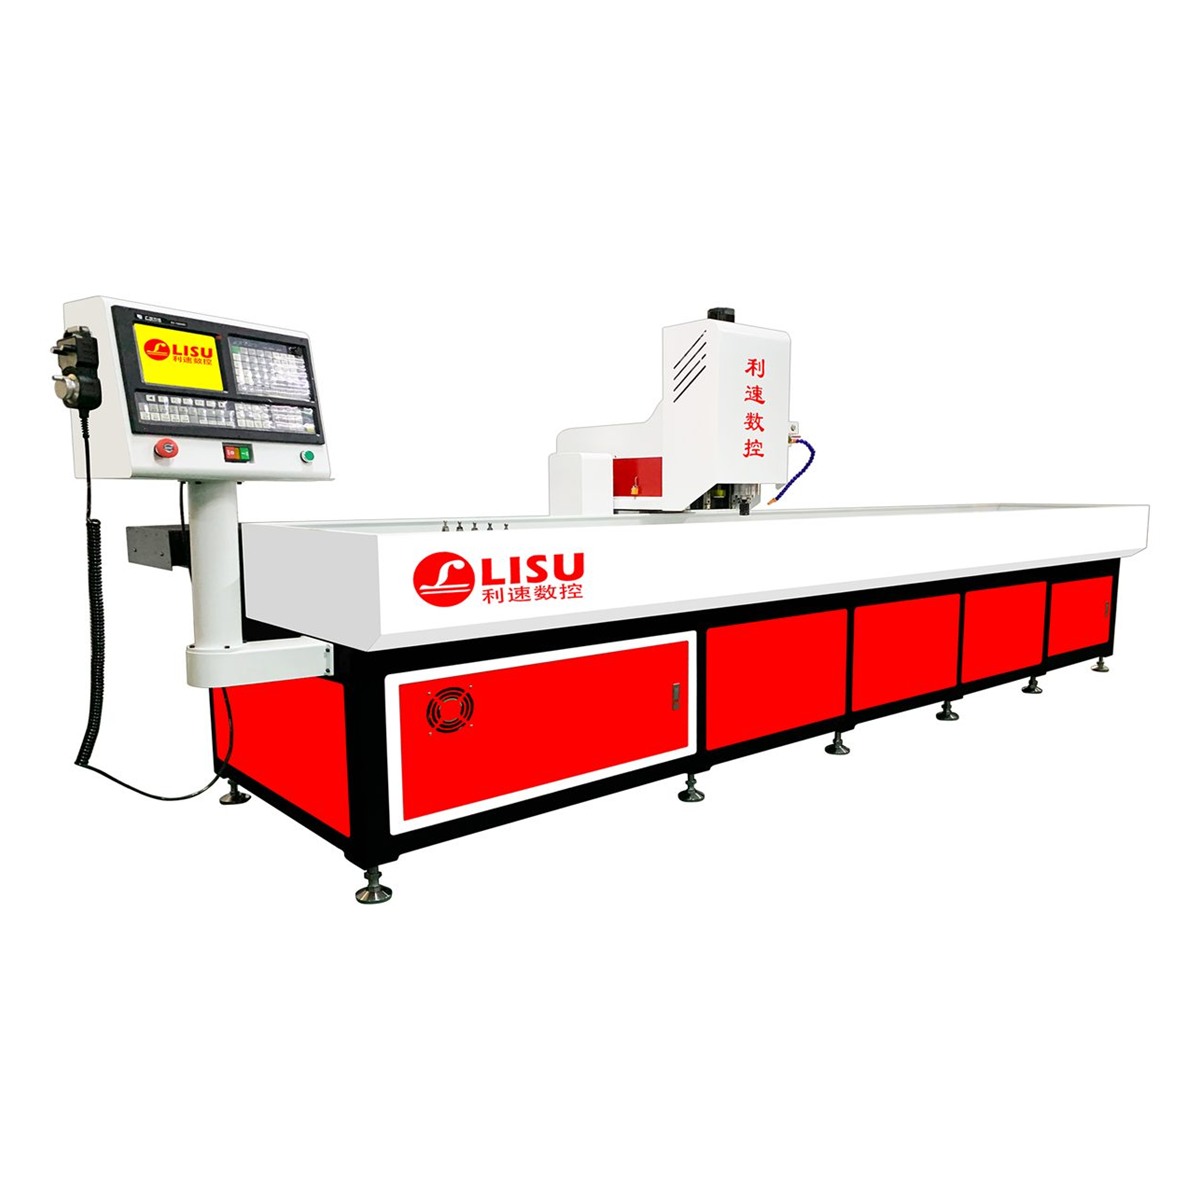
这类工件适合用带自动换刀功能的龙门式或定梁式钻孔机,一次装夹完成定心、钻孔、倒角多道工序。LS-3040T 自动换刀钻孔机为三米超长行程机型,适合长型材与长管件加工,并支持热熔攻牙,可把钻孔与攻牙工序合并到同一台设备上。
2. 六米以上的长管与批量管排
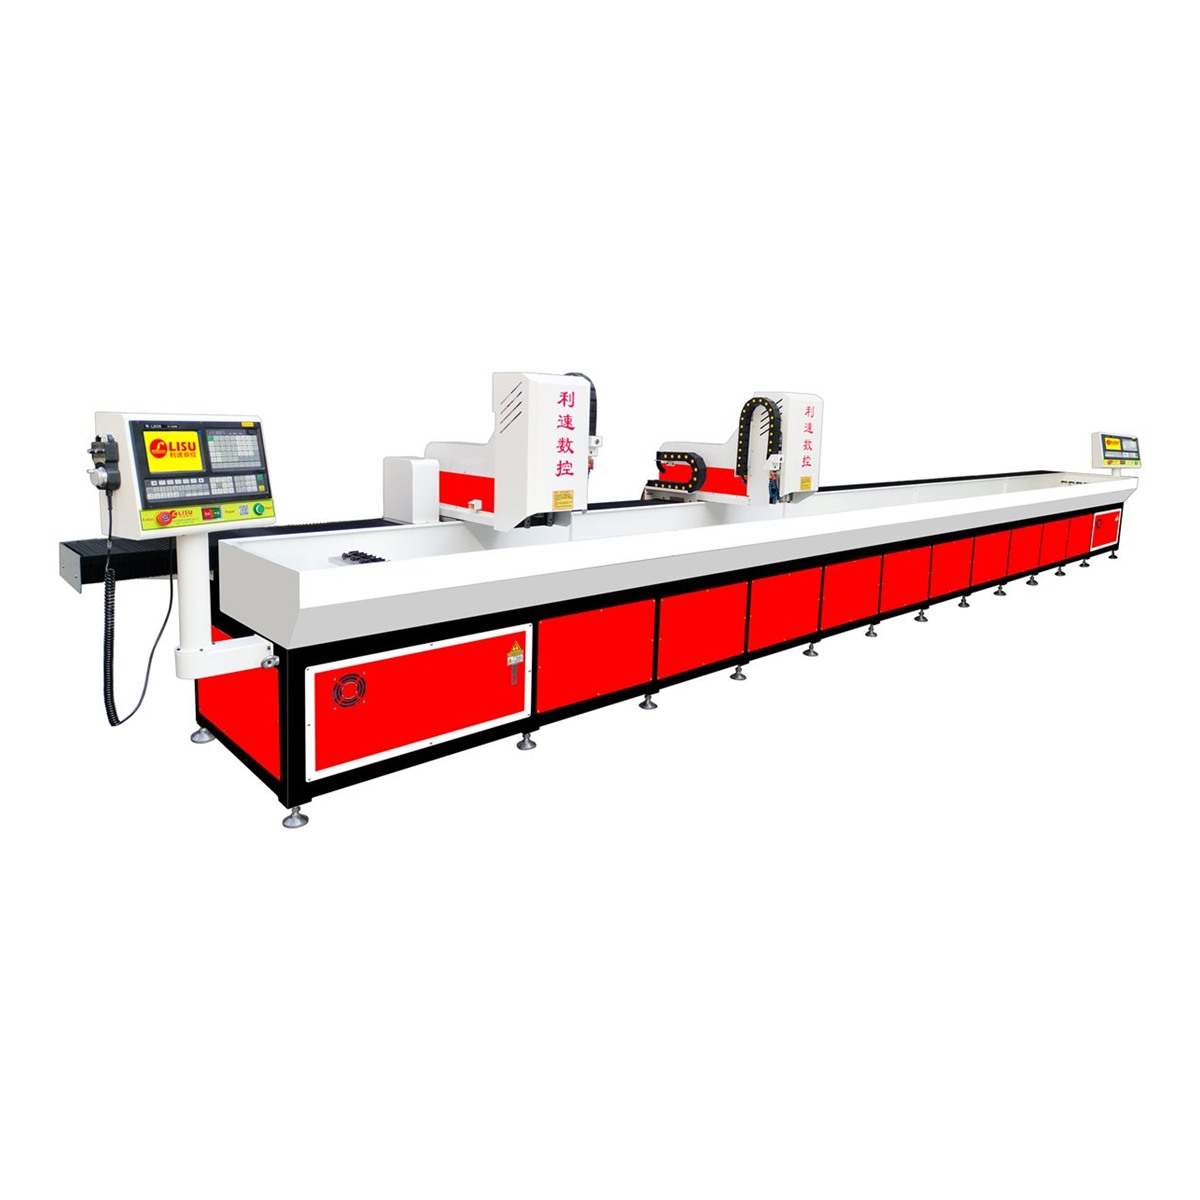
长管环向钻孔最怕多次装夹带来的累积误差。LS-8040ST 双系统自动换刀数控钻孔机采用八米行程、双系统双主轴结构,两台系统既可联机同加工一件长管,也可分开各自加工短件,适合长管批量生产与多品种混线的场合。
3. 大直径管板、法兰环件与焊接结构件
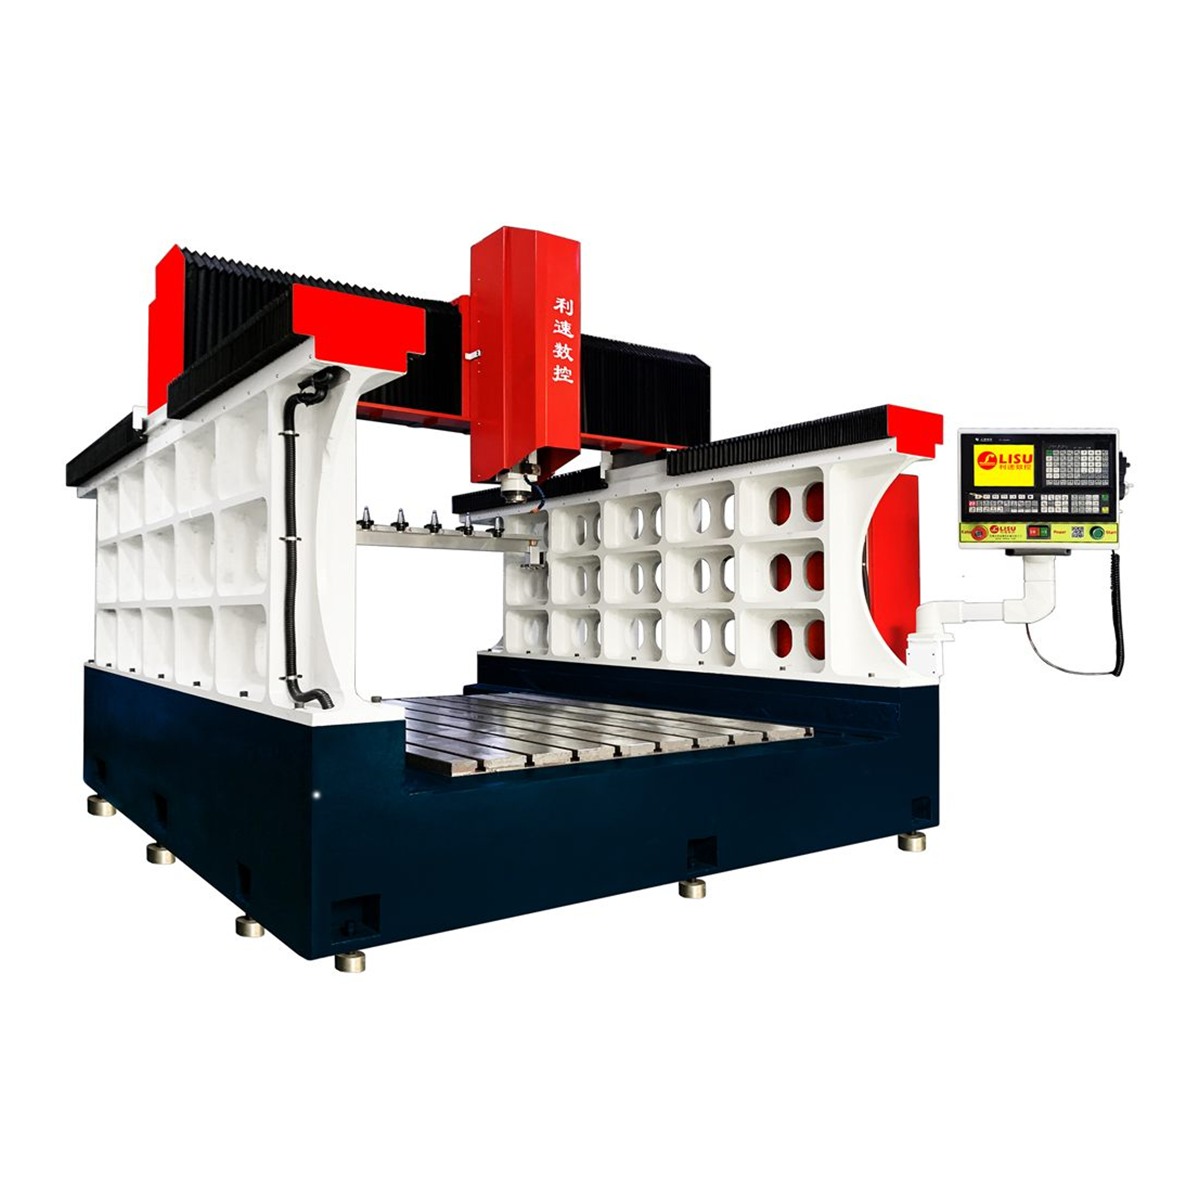
大直径管板、法兰盘上的环向均布孔,工件重、装夹高度大,更适合动梁式龙门结构。LS-2216Z 龙门型机身铸件专用钻攻机为动梁式自动换刀钻攻机,适用于大型钢架、模具、法兰、变速箱外壳等工件的粗精加工,配合回转工作台可完成整圈分度钻孔。
需要注意的是,行程、主轴配置和夹具方案都要按实际工件图纸来定,同一台设备加工不同管径、不同孔径时,工装往往比机床本身更影响最终精度。
四、现场常见问题与处理思路
- 孔口呈椭圆形:多为夹具未贴合管面或钻头横刃过长所致,可改用圆弧面贴合夹块并修磨钻尖。
- 孔距误差随孔数增加而变大:检查分度方式,尽量用数控回转轴代替人工划线分度,同时确认管件的轴向定位基准是否被重复使用。
- 出口毛刺难去除:可在出口侧垫入牺牲板,或改用分段小进给配合锋利涂层钻头,减少翻边。
- 长管中部孔位偏差:多与工件支撑不足、管身自重下垂有关,加工前应先调整托架高度,保证管身水平。
五、打样验证比参数表更可靠
管材环向钻孔属于典型的“工件定工艺”场景,同样的机床加工不同壁厚、不同材质的管件,表现可能差别很大。建议在设备定型前先提供一段实物管件做打样,验证孔位精度、毛刺状况和单件节拍,再确定行程、主轴数量与夹具结构。利速数控成立于 2002 年,主营数控钻孔机、攻牙机、龙门钻攻机、热熔钻攻机与钻攻铣复合机,整机质保 1 年、售后 24 小时响应,可根据管件图纸做非标定制。
欢迎联系利速数控咨询管材环向钻孔的加工方案(电话:136-5025-9051 黄小姐),支持免费打样与非标定制,确认工件尺寸与孔位分布后再推荐合适机型。