五金件钻孔攻牙看起来只是“打孔加攻丝”两道工序,实际做起来问题不少:薄壁件一夹就变形,侧面孔位刀具伸不进去,小牙攻到一半丝锥断了,批量做几十件之后牙规就通不过。要把这些活干稳,关键往往不在机床价格,而在于机型结构、装夹方式和攻牙参数是否跟工件对得上。
一、五金件钻孔攻牙的典型场景与难点
常见的五金件大致分几类:铝型材与框架型材、办公家具五金件(连接件、铝滑块、立柱)、门窗配件、钣金件、铜铝散热件、健身器材管件、不锈钢拉手与装饰件。它们的共同特点是形状不规则、孔位方向多、壁厚偏薄。
由此带来三类难点:一是装夹,工件长、窄、异形时,压板容易挡住加工面;二是排屑,铝件粘刀、钢件积屑,钻完不清屑,攻牙时丝锥就会挤屑、崩牙;三是牙型一致性,攻牙进给与主轴转速不匹配,容易出现乱牙、牙深不够。用普通立式钻床加手工攻牙,很难长期稳定解决这些问题,所以越来越多工厂转向数控钻孔攻牙设备。
二、选型三要素:材料、孔位方向与批量节拍
1. 材料决定刀具与切削参数
铝、铜等软材料可用较高转速和较大进给,配合专用铝用丝锥;钢件与不锈钢件要降低转速、保证扭矩与切削液流量,避免丝锥磨损过快。加工亚克力、尼龙、塑木等非金属材料时,要注意排屑与冷却方式,防止熔化和崩边。参数不能照抄手册,通常要在试切时逐项调整。
2. 孔位方向决定机床结构
孔在端面,可考虑立式或卧式结构;孔在长条件侧面,卧式结构更有优势,工件平放、刀具从侧面进给,装夹稳定、排屑顺畅。如果两端都要加工,就要考虑双端面同时加工的机型,避免两次装夹带来的重复定位误差。这一步判断错了,后面靠夹具补救成本很高。
3. 批量与节拍决定自动化程度
单件、小批、多品种,重点看换型是否方便;批量稳定、工序单一,则要算节拍,看是否需要双工位或双系统并行。把日产量换算成单件加工时间,再对比机型的工作循环时间,选型就有了依据。
三、常用机型与适用工况
不同结构的五金件钻孔攻牙需求差别很大,下面三款机型覆盖了大部分常见工况。
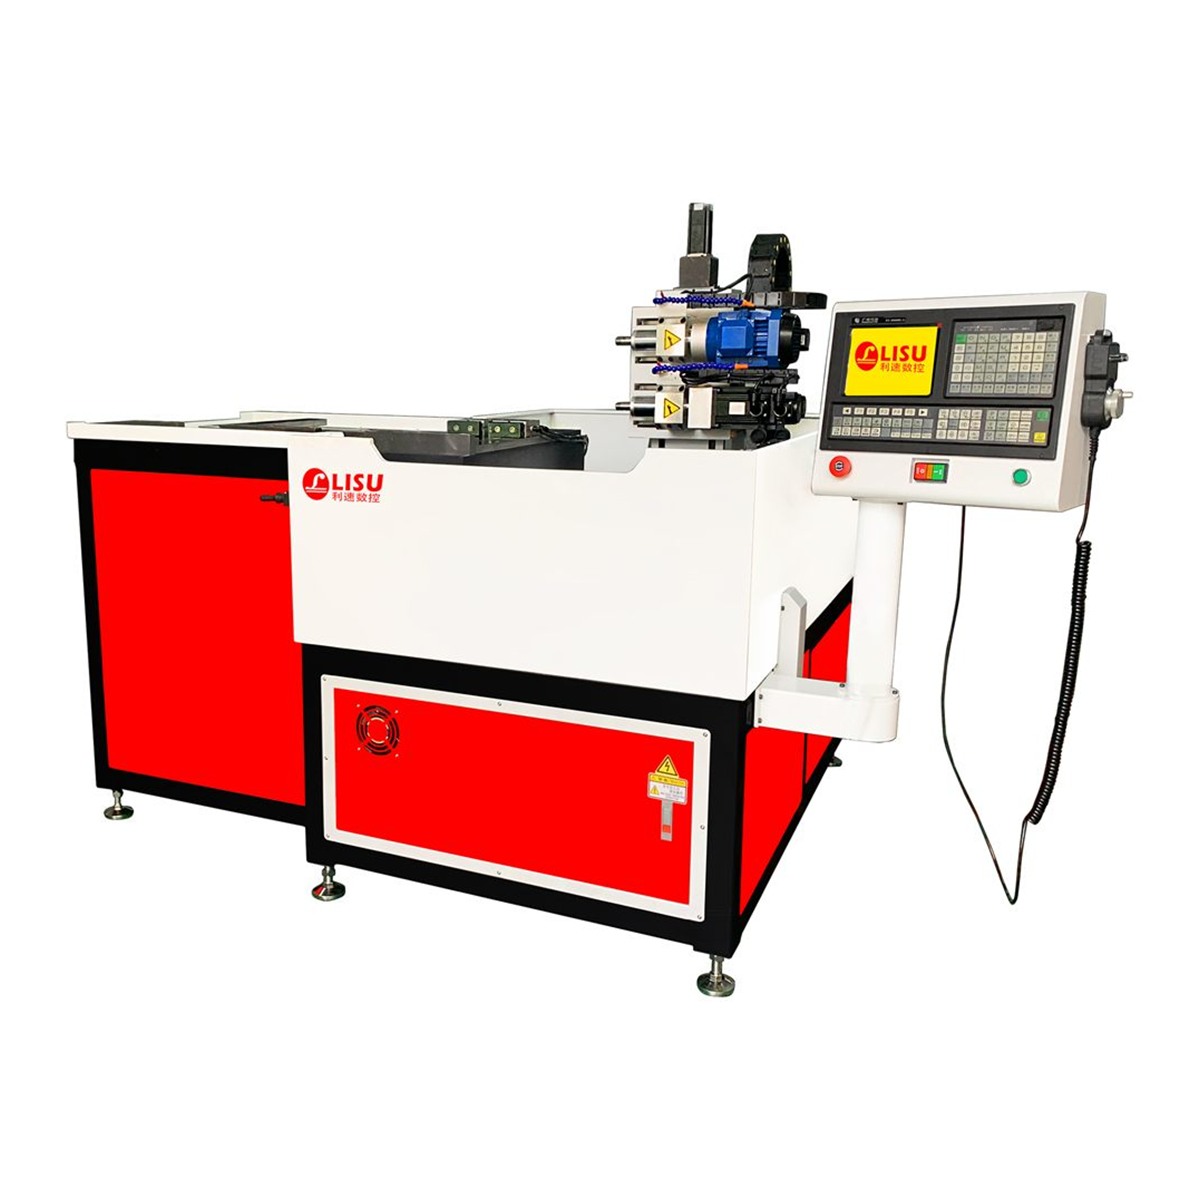
LS-1000W 卧式钻孔攻牙机是利速数控的专利产品,适用于各类金属与非金属材料的侧面钻孔、攻牙加工。长条型材、边框、管件的侧向孔位放在它上面做,工件平放装夹,刀具水平进给,排屑方向向下,适合一机兼顾钻孔与攻牙两道工序。
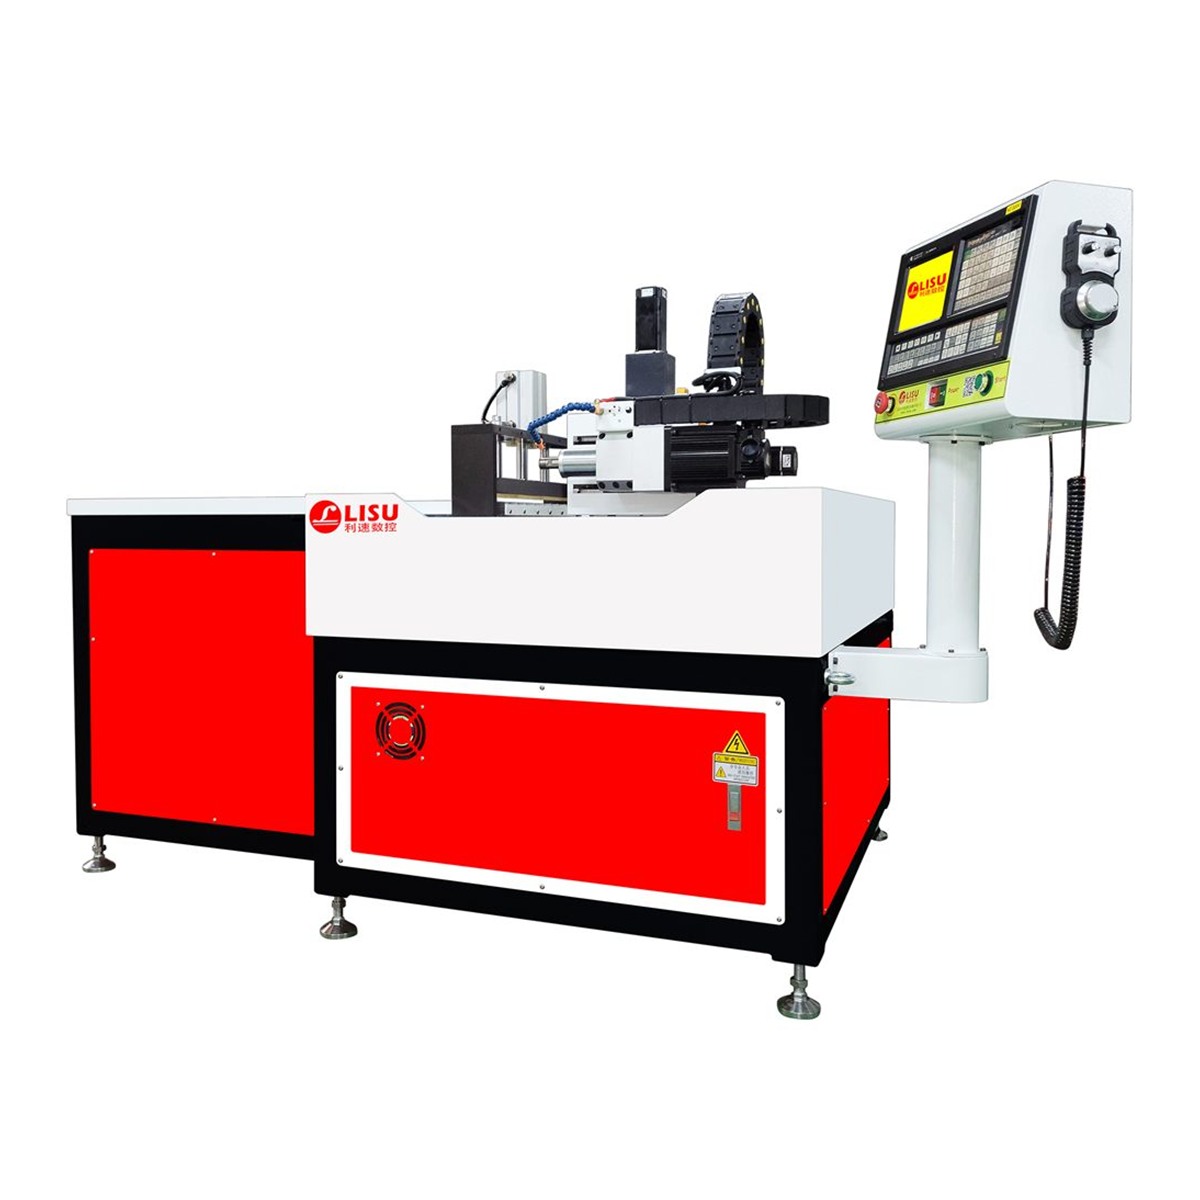
LS-1000M 卧式攻牙机同样是专利产品,针对办公家具、铝型材、铝滑块等五金件的侧面或端面攻牙而设计。这类工件牙位多、牙距小,对主轴跳动和攻牙同步性要求高,专用攻牙结构比“钻孔机兼职攻牙”更容易把牙型做稳。
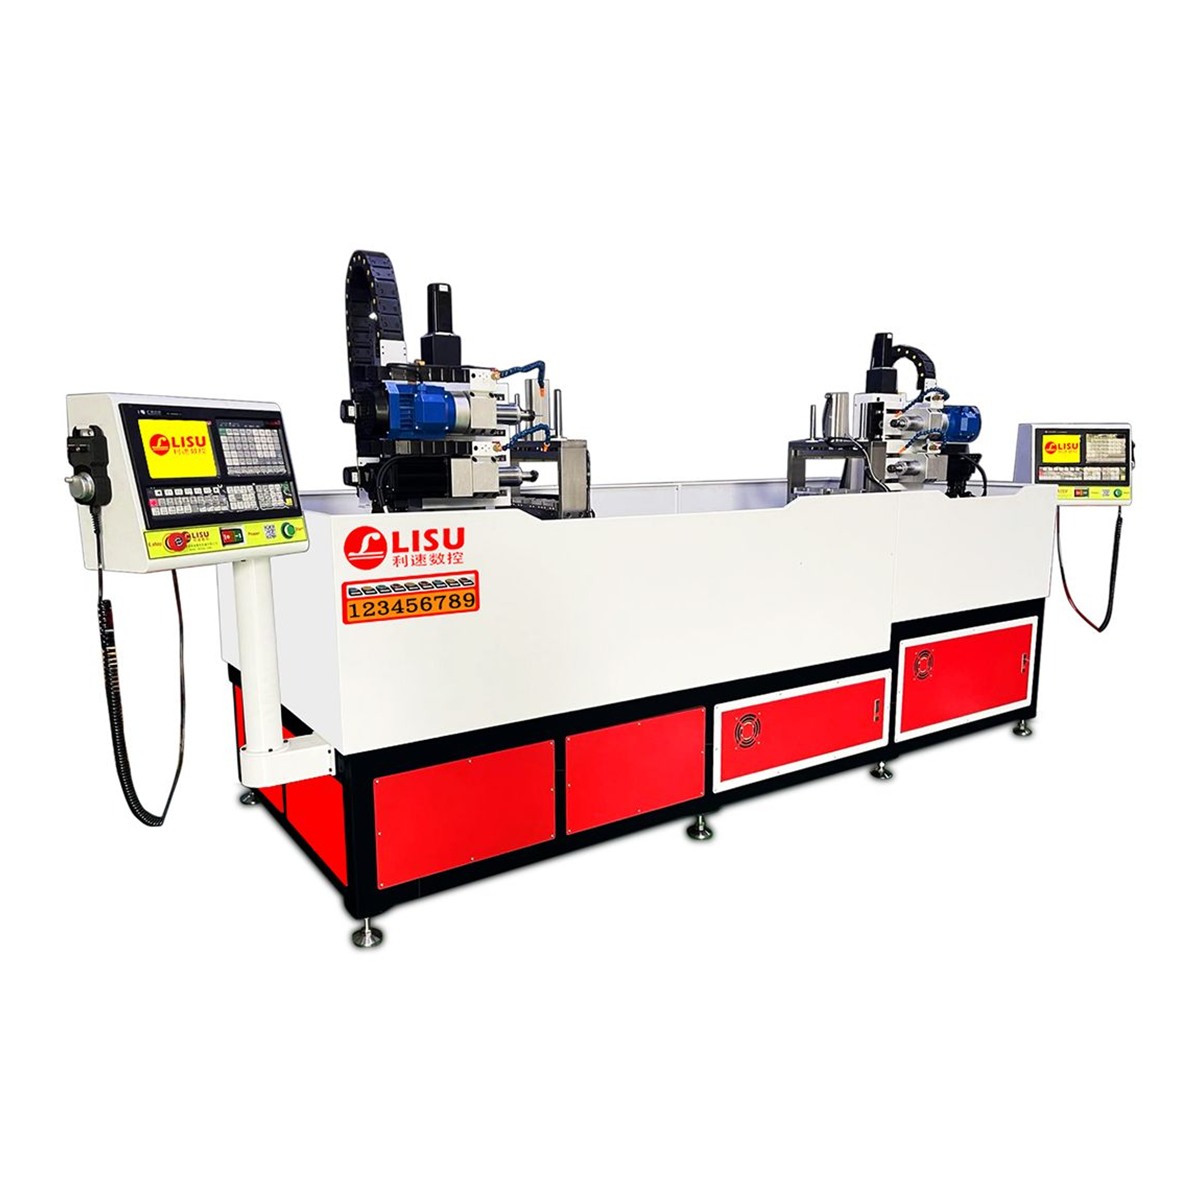
LS-3000W 双系统数控钻孔攻牙机采用双系统双端面结构,一键启动两端同时加工,效率翻倍。适合两端都有孔位或牙位的型材、连杆、管件类工件,一次装夹完成两端工序,既省人工,也减少重复定位误差。
四、现场工艺与操作要点
- 先定基准再谈效率:夹具定位面要贴合工件实际基准,定位块尽量避开加工区域。
- 钻攻顺序要安排:同一工件上既有通孔又有牙孔时,一般先钻孔后攻牙,避免铁屑落入牙孔。
- 及时排屑与润滑:铝件可用煤油或专用切削液,钢件用乳化液,注意吹屑与冲屑的配合。
- 首件必检、批量抽检:用螺纹通止规和塞规检查牙型与孔径,发现偏差先停线查刀具与参数,不要靠加大补偿硬顶。
五、打样与验收建议
选型之前,最好先拿手上的典型工件做一次试加工,重点看三件事:孔位精度与一致性、牙型是否通规通止规止、连续加工时排屑是否顺畅。这几项都过关,再谈批量配置和夹具方案,比只看样本参数靠谱得多。对异形件、多面孔位件,非标定制往往比通用机型更省事。
欢迎联系利速数控咨询(电话 136-5025-9051 黄小姐),支持免费打样与非标定制;整机质保 1 年,售后 24 小时响应。